Le phénomène des pièces fautées : quand les machines commettent des erreurs et donnent naissance à une pièce de 2 euros rare et unique
La fabrication des pièces bimétalliques de 2 euros est un processus industriel de haute précision, mettant en jeu des forces considérables, de l’ordre de plusieurs tonnes. Malgré des contrôles qualité extrêmement stricts et des procédures de vérification à la pointe de la technologie, il arrive, dans de rares cas exceptionnels, que des pièces défectueuses quittent les ateliers de frappe. Ces pièces fautées ne sont pas des dommages survenus lors de la circulation, mais résultent d’irrégularités techniques survenues au cours du processus de production. Pour les numismates, ces pièces témoignent de la complexité du processus de frappe, tandis que pour les collectionneurs, elles représentent des raretés fascinantes qui atteignent souvent des prix records sur le marché.
Mais comment reconnaître une véritable pièce fautée et la distinguer d’une manipulation ultérieure ou de simples traces d’usure ? Notre aperçu vous aidera non seulement à identifier des variantes rares dans votre porte-monnaie, mais aussi à mieux évaluer la valeur potentielle de ces pièces de collection.
Nous avons rassemblé ci-dessous les pièces fautées les plus importantes et les plus spectaculaires existant parmi les pièces de 2 euros.
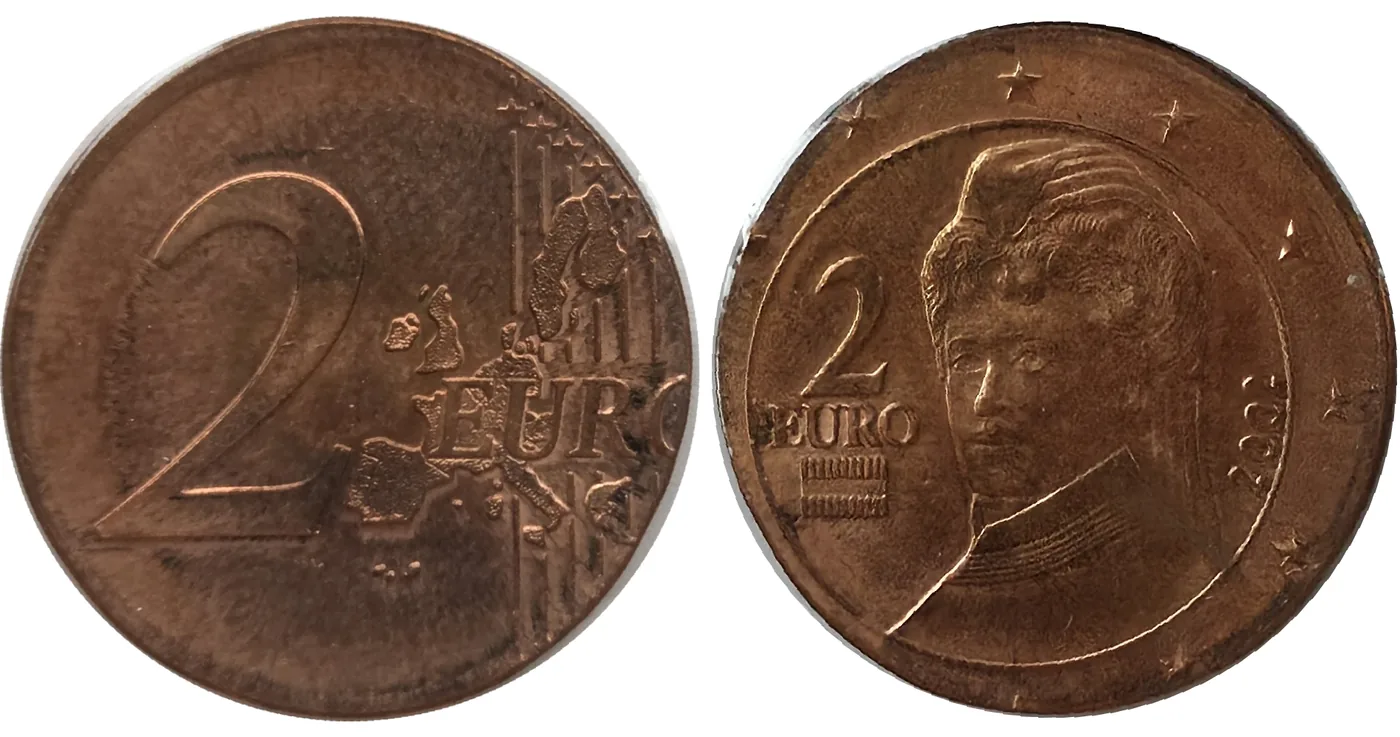
Mauvais flan (frappe sur flan étranger)
Un mauvais flan résulte toujours d’une erreur dans l’alimentation automatisée en flans. Dans les ateliers de frappe, différentes valeurs faciales, et parfois même des devises étrangères, sont frappées sur des chaînes de production parallèles. Lorsqu’un flan destiné à une autre valeur faciale se retrouve par erreur dans le canal de transport, et donc dans la machine à frapper les pièces de 2 euros, ce flan étranger est frappé avec les coins de frappe des pièces de 2 euros.
Comme les propriétés physiques et la dureté d’un flan étranger ne correspondent presque jamais à celles d’un flan original de 2 euros, il en résulte une pièce présentant un motif de frappe parfois incomplet et un poids atypique. En pratique, les mauvais flans concernent presque exclusivement des flans de diamètre inférieur ou tout au plus identique. Un diamètre supérieur est en effet bloqué par les limitations mécaniques des canaux d’alimentation ainsi que par la couronne de frappe, de sorte que de telles pièces ne parviennent presque jamais à traverser la machine à frapper. De rares exceptions concernent des flans légèrement plus grands mais plus fins, dont le matériau est comprimé dans la couronne de frappe sous l’effet de la pression de frappe extrême, ou des cas où la couronne de frappe se bloque et où la frappe s’effectue sans limitation latérale.
Double frappe (frappe multiple)
Une double frappe – également appelée frappe multiple en numismatique – se distingue fondamentalement d’un doublement de coin. Alors que ce dernier apparaît déjà lors de la fabrication même des coins de frappe, la frappe multiple constitue une erreur survenant au cours du processus de frappe en cours, au cours duquel une même pièce est frappée deux fois, voire plusieurs fois de suite, par les coins de frappe.
Une frappe multiple résulte toujours d’un dysfonctionnement du système d’éjection. Une fois qu’une pièce a subi le processus de frappe normal, le coin inférieur la soulève et la sort de la couronne de frappe rigide. Au même instant précis, le mécanisme d’alimentation pousse un nouveau flan dans la zone de frappe tout en éjectant, avec son bord avant, la pièce déjà frappée. Cependant, si celle-ci reste collée au coin supérieur ou inférieur en raison de l’énorme pression de frappe, ou si elle glisse à travers, elle demeure dans la zone de frappe. Comme le nouveau flan ne peut alors pas être physiquement déposé, la place étant déjà occupée, il est remporté en arrière lors du retrait du mécanisme. Ainsi, lors de la frappe suivante, aucun nouveau flan ne se trouve dans la zone de frappe, mais uniquement la pièce déjà frappée. Comme celle-ci se décale presque toujours lors de l’éjection ratée, la seconde frappe s’effectue en position décalée. Il en résulte une pièce fautée fascinante, très recherchée par les collectionneurs. Une frappe multiple fortement décalée peut ainsi faire apparaître des chiffres de valeur en double, ce qui rend chacune de ces pièces absolument unique.
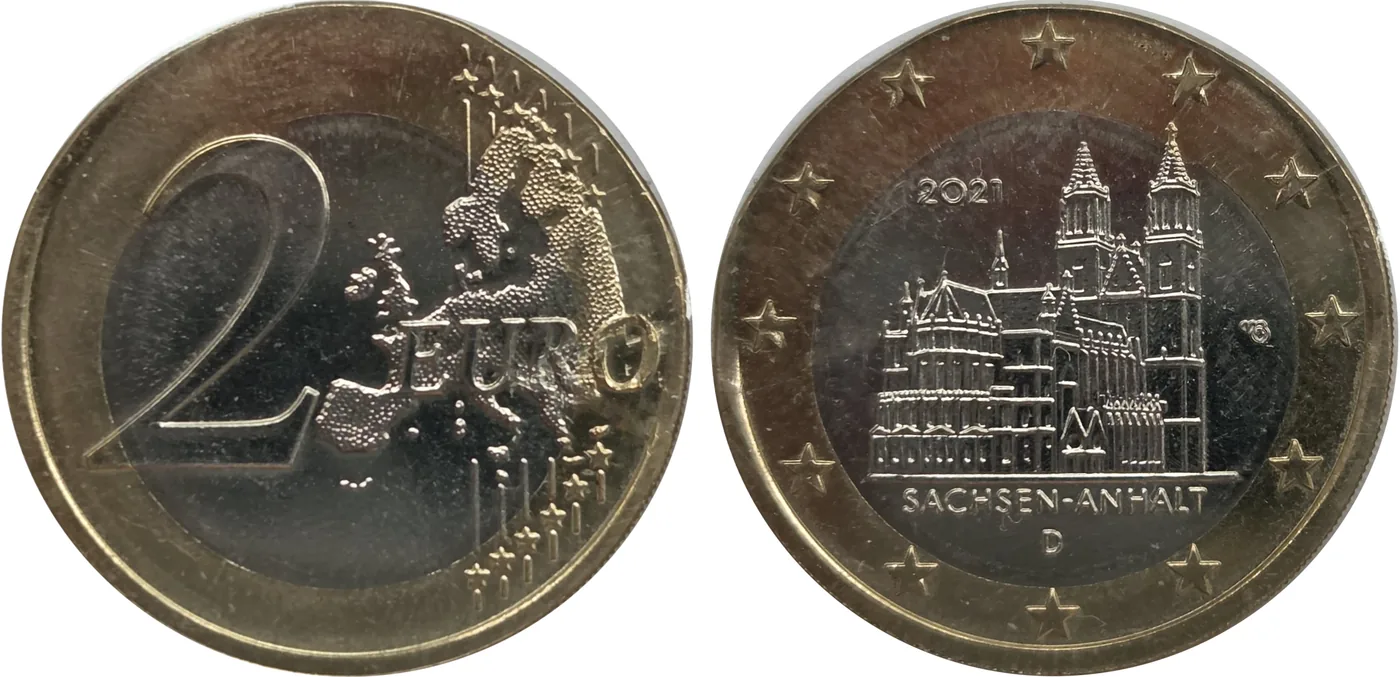
Frappe décentrée
Sur les machines à frapper la monnaie modernes, la couronne de frappe qui entoure le flan est fixée de manière rigide et immobile dans le porte-outil du poste de frappe, tandis que le coin inférieur, à l’intérieur de la couronne, est légèrement abaissé. Un décentrage se produit lorsque le flan n’est pas positionné exactement au centre lors de son introduction. Cela peut arriver, par exemple, lorsque le mécanisme de transport fonctionne de manière légèrement asynchrone, de sorte que le flan ne glisse pas assez profondément dans la chambre de la couronne de frappe, mais reste posé de travers sur son bord supérieur. Si la frappe intervient à ce moment-là avec la pleine pression de frappe, soit environ 100 tonnes, le coin supérieur vient frapper le flan dans cette position extrêmement défectueuse. Il en résulte une pièce dont le motif est visiblement décalé de manière asymétrique vers un côté. Du côté opposé subsiste un bord de métal caractéristique, non frappé et parfaitement lisse, dans l’état d’origine du flan. Comme la pièce n’a jamais touché la paroi intérieure de la couronne de frappe du côté qui déborde, la tranche caractéristique y fait également totalement défaut.
Plus le pourcentage de ce décalage est élevé, plus la pièce est rare et recherchée par les collectionneurs. Les machines à frapper modernes étant équipées de capteurs optiques et de barrières lumineuses qui détectent en quelques millièmes de seconde les flans mal positionnés et arrêtent immédiatement la machine, les décentrages sont des exceptions extrêmement rares dans la monnaie courante moderne.
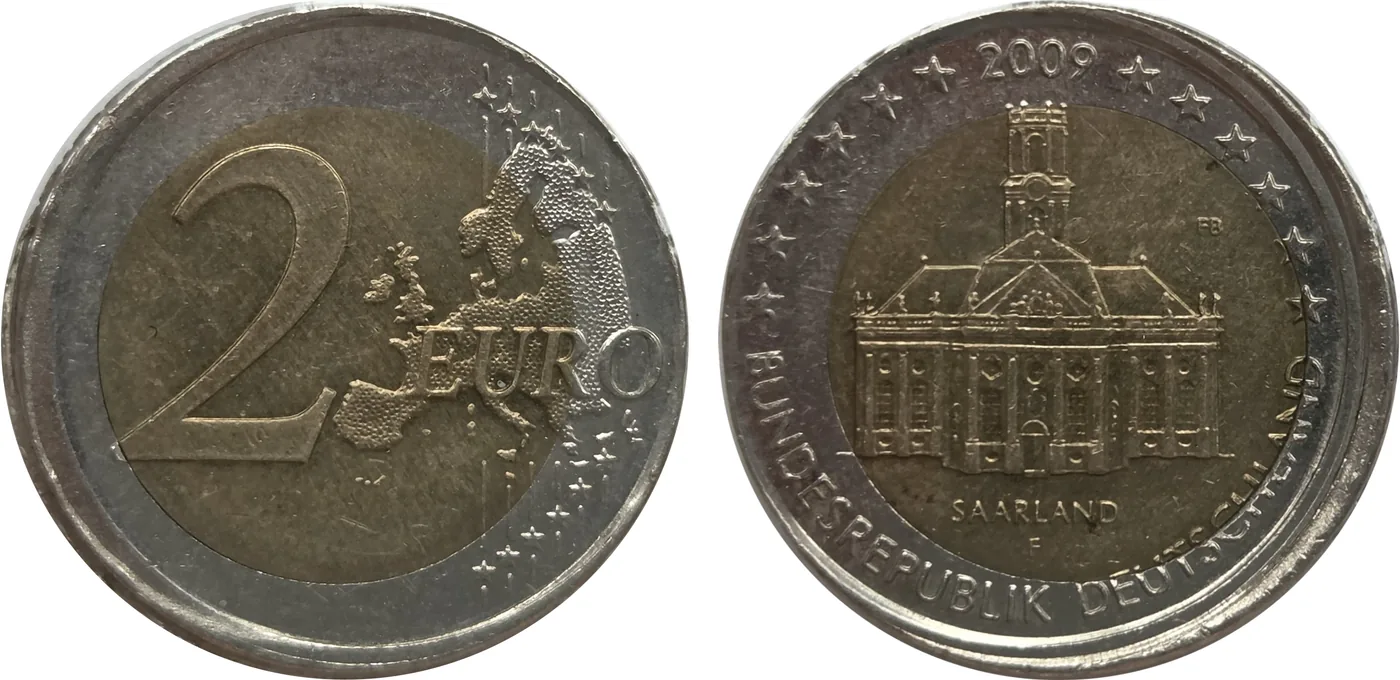
Frappe monométallique erronée
La pièce classique de 2 euros est une pièce bimétallique composée d’une couronne et d’un cœur. La couronne extérieure est réalisée en cupronickel (Cu 750 / Ni 250), tandis que le cœur est constitué du matériau tricouche laiton de nickel-nickel-laiton de nickel. Avant qu’une pièce de 2 euros puisse être frappée, le matériau des flans destinés à la couronne et au cœur de la future pièce est fabriqué au préalable.
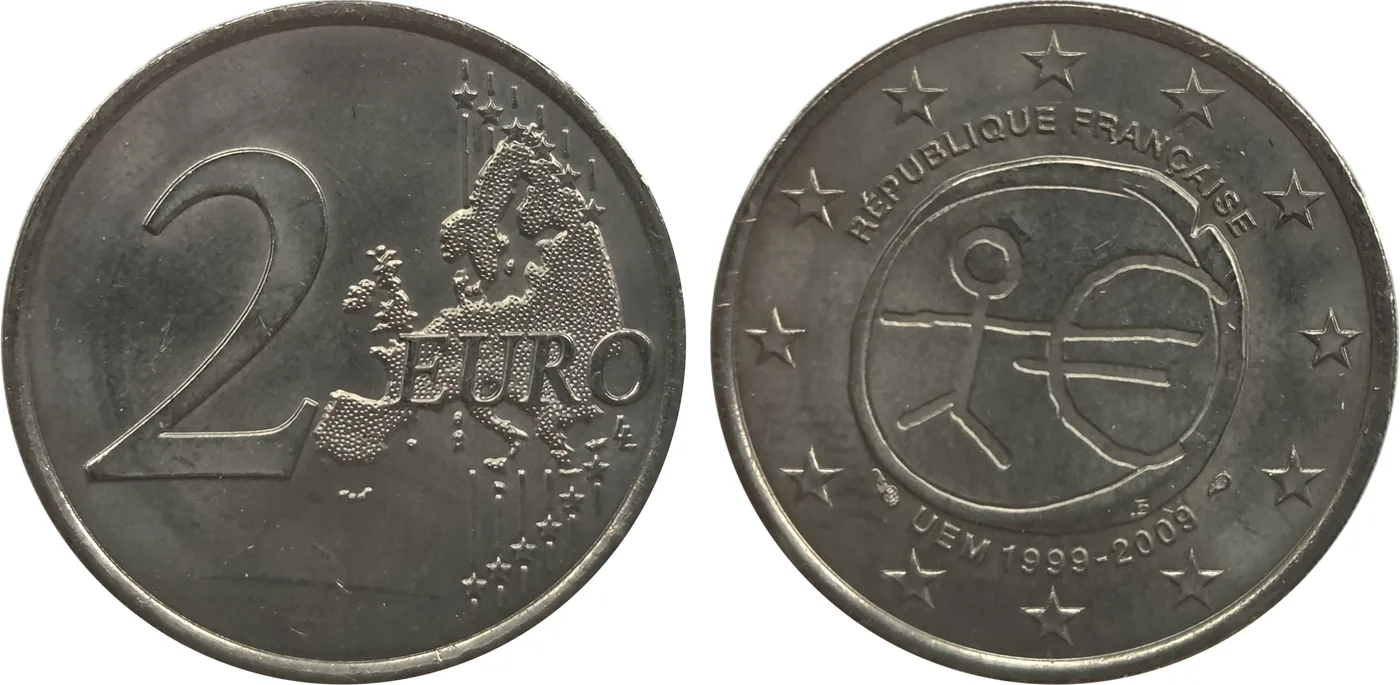
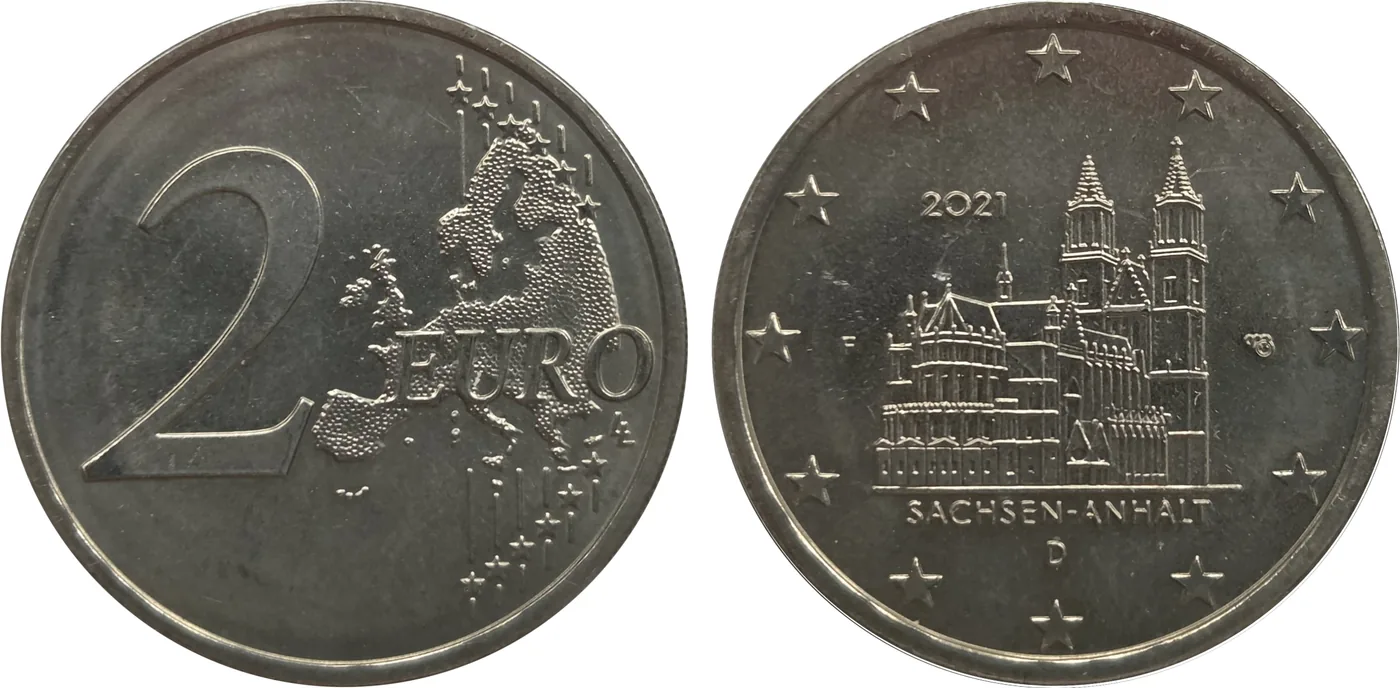
Si, après le crénelage, le flan en cupronickel ne passe pas par l’opération de découpe centrale, il n’est pas percé et reste sous forme d’une pièce entière, appelée flan monométallique. Dans de rares cas, ces flans monométalliques non percés, issus du matériau argenté en cupronickel de la couronne extérieure, se retrouvent dans le bac d’alimentation des machines à frapper les pièces de 2 euros. Comme ce flan présente le même diamètre et la même épaisseur qu’une pièce de 2 euros normale, la frappe s’effectue sans problème. Il en résulte une pièce parfaitement correcte sur le plan physique, avec un motif net et une tranche propre, mais entièrement de couleur argentée uniforme. Comme les coins de frappe sont souvent légèrement sollicités à la zone de transition entre couronne et cœur en raison de leur utilisation permanente, une fine ligne de frappe caractéristique (la fameuse « jointure fantôme ») se dessine fréquemment à l’endroit où devrait se trouver la jointure manquante sur la frappe monométallique.
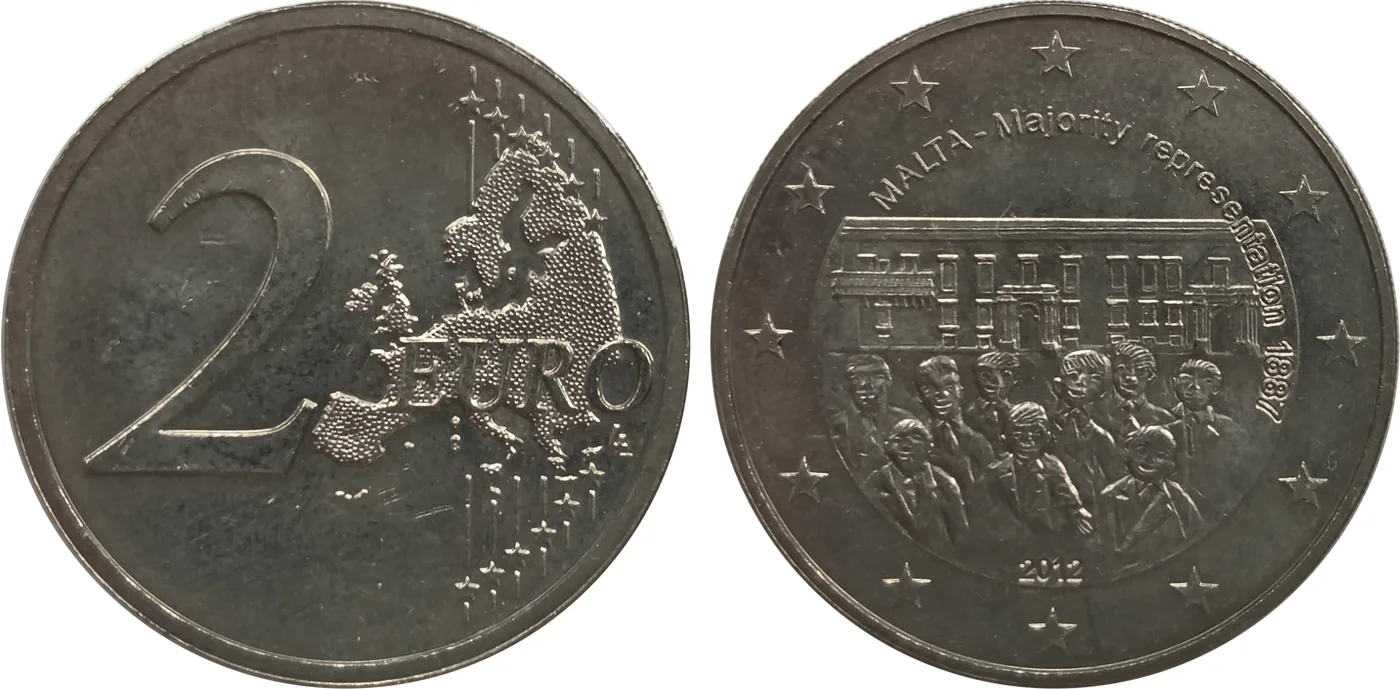
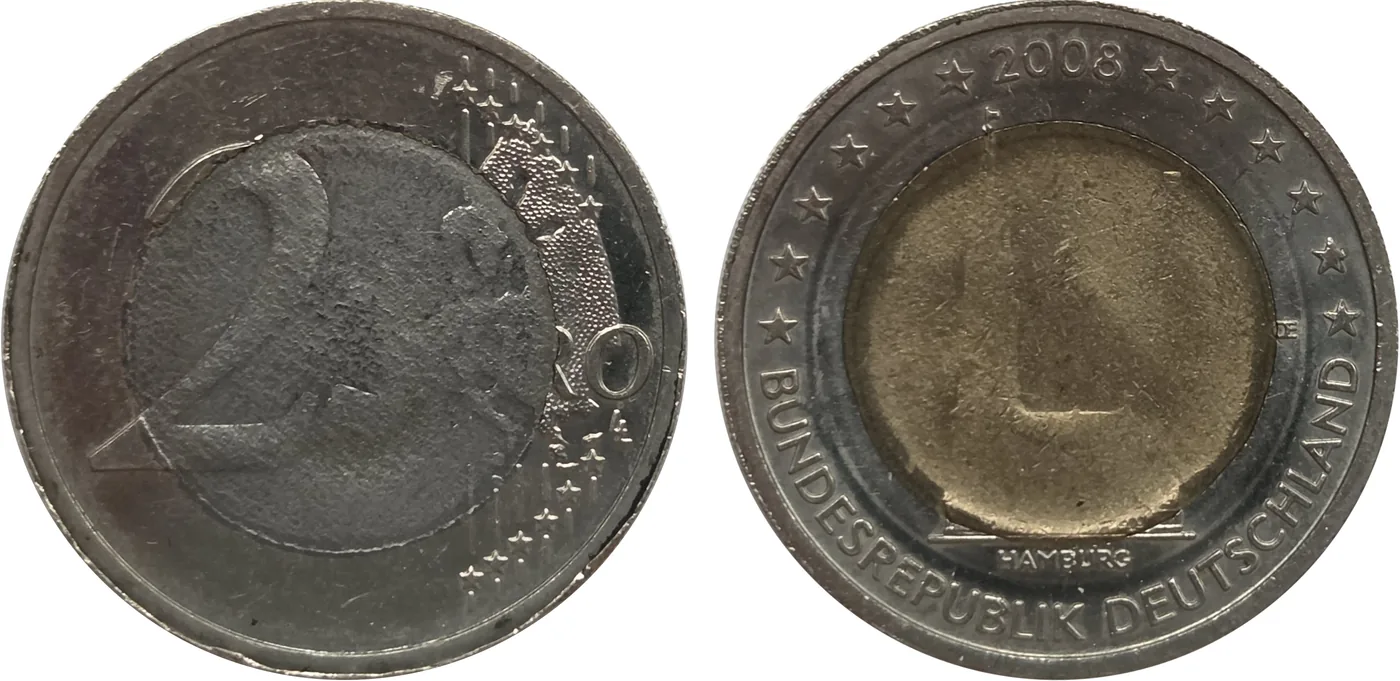
Cœur déplacé (« effet œuf sur le plat »)
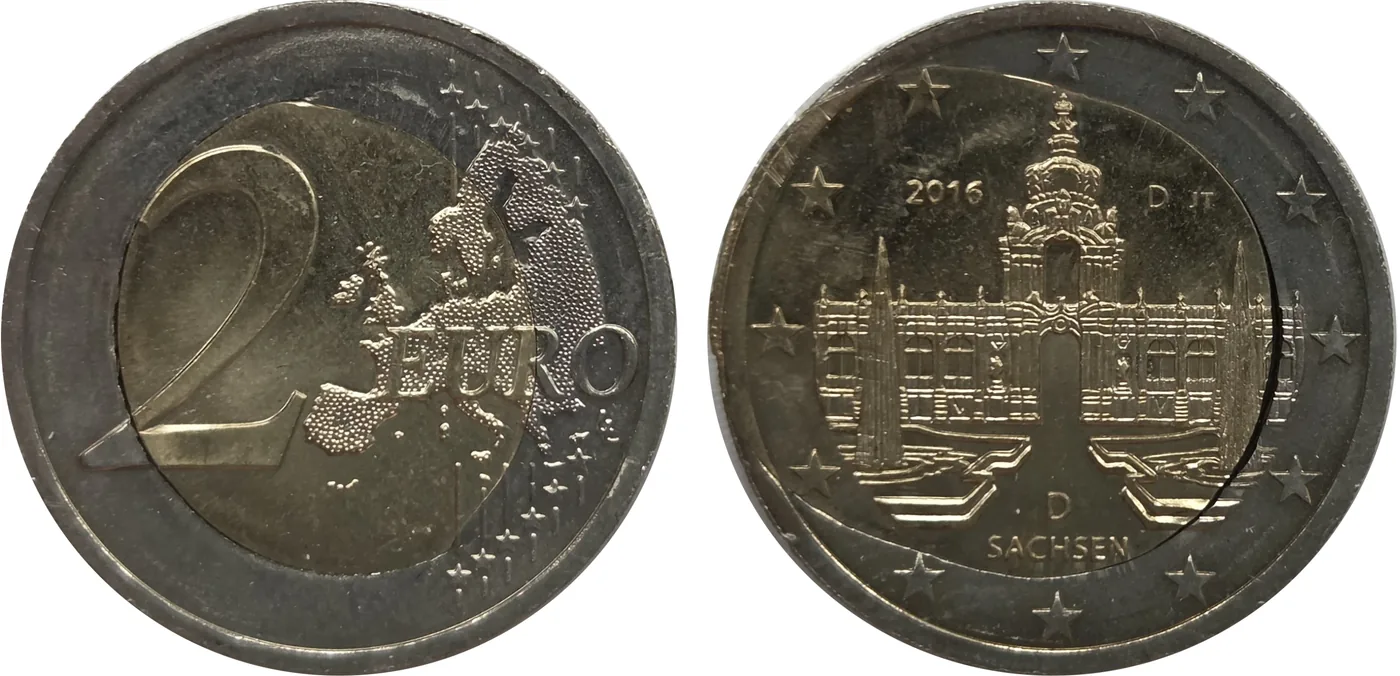
La frappe cœur déplacé (« effet œuf sur le plat »), comme on la surnomme, compte parmi les défauts de frappe les plus spectaculaires observés sur les pièces bimétalliques. Elle résulte d’une erreur survenue lors de l’assemblage automatisé des deux éléments du flan (couronne et cœur) avant la frappe proprement dite. Les presses monétaires destinées aux pièces bimétalliques sont alimentées en parallèle par des magasins distincts pour les couronnes et pour les cœurs. Un mécanisme d’alimentation dépose la couronne dans ce que l’on appelle la virole de frappe (la limite extérieure), puis positionne le cœur exactement au centre de la couronne. Ce n’est qu’au moment de la frappe, sous l’effet de la forte pression exercée, que la couronne et le cœur sont solidarisés. Or, si ce cycle d’alimentation complexe connaît la moindre désynchronisation temporelle ou mécanique, le cœur peut se déplacer ou être inséré de manière asymétrique dans la couronne. Les deux éléments du flan se retrouvent alors partiellement superposés au lieu d’être correctement emboîtés.
Sous l’énorme pression exercée par le coin de frappe, de l’ordre de 100 tonnes, le métal du cœur est alors littéralement écrasé au-delà des limites intérieures de la couronne. Le métal du noyau reflue vers la zone de la couronne et s’y étale de façon irrégulière à la surface. Visuellement, le résultat évoque un œuf sur le plat, le métal doré du cœur débordant de manière asymétrique sur la tranche argentée.
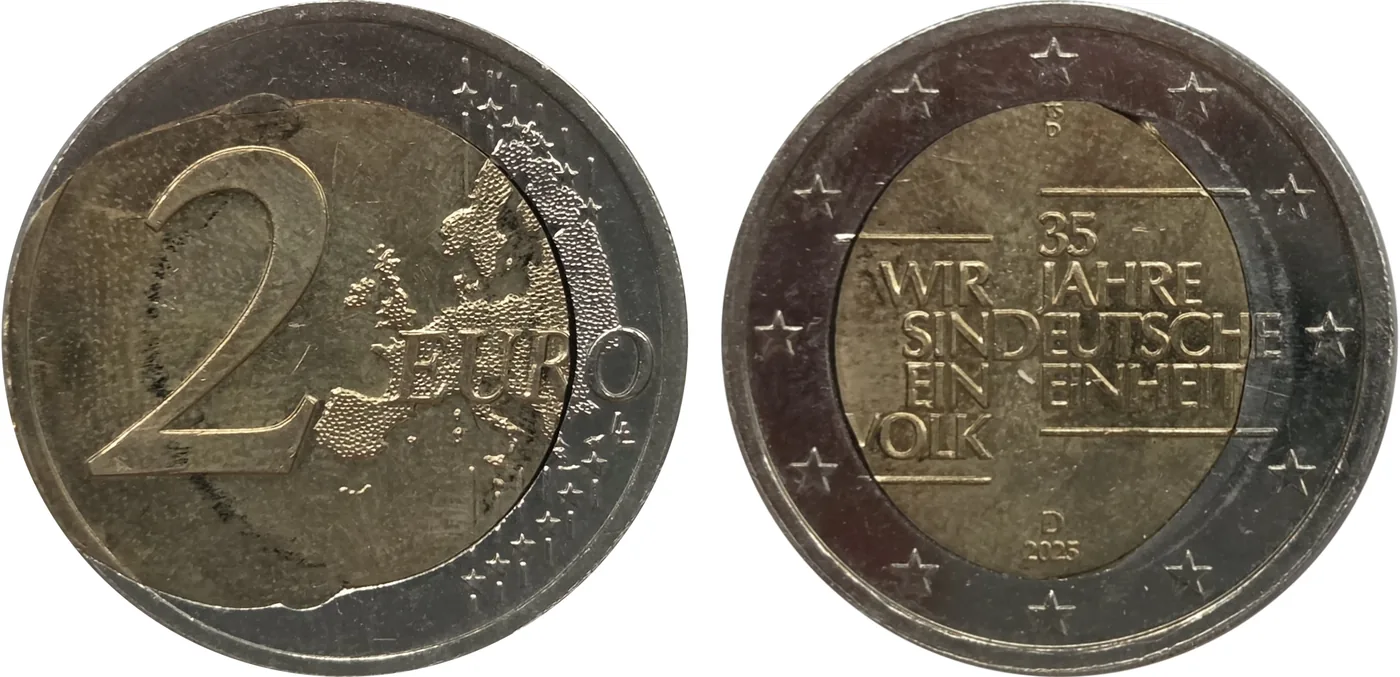
Couronne extérieure frappée (sans cœur)
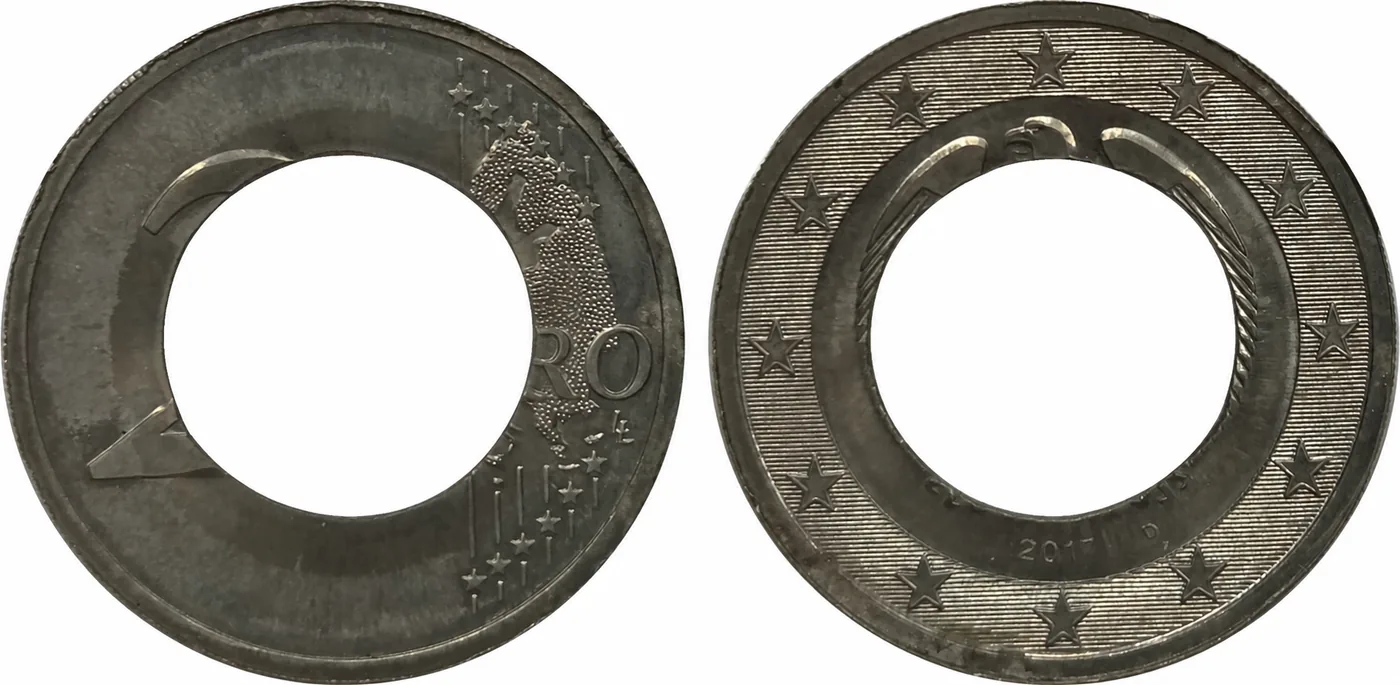
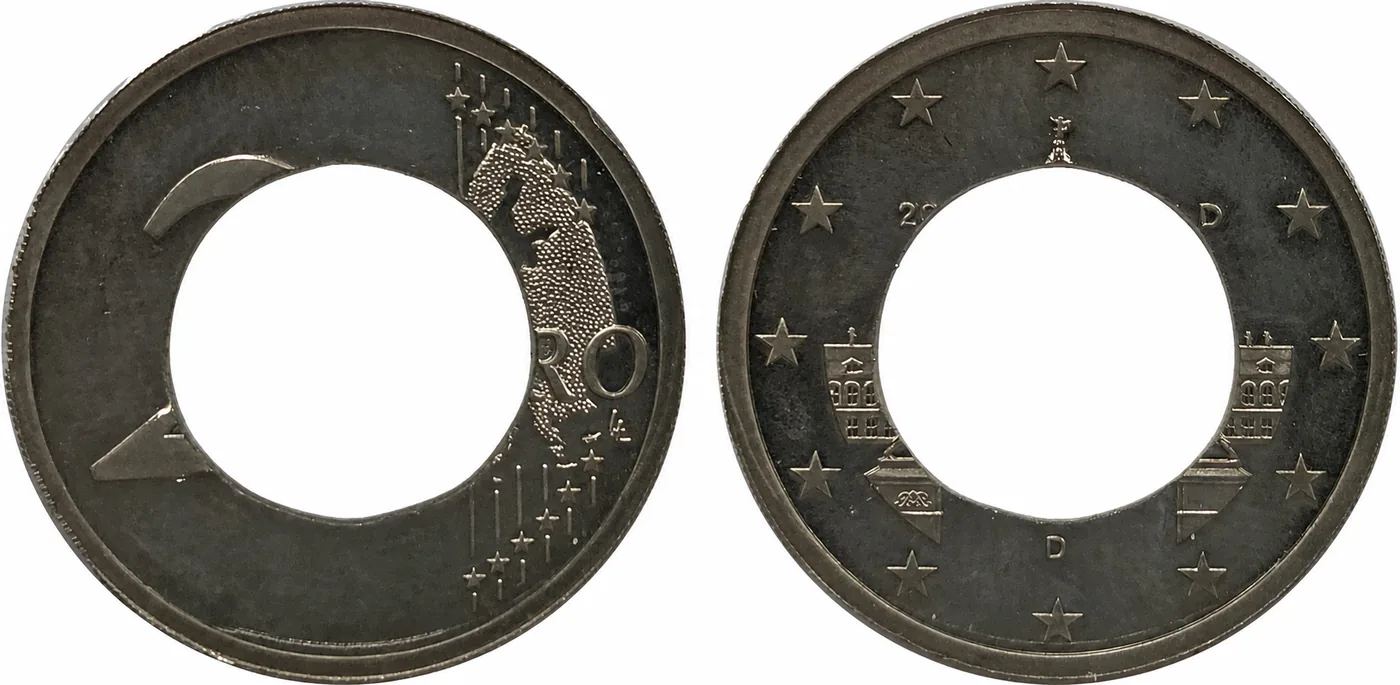
Avant la frappe proprement dite d’une pièce bimétallique, il faut d’abord produire deux flans distincts, l’un pour la couronne, l’autre pour le cœur. Pour les pièces de 2 euros, on fabrique un flan en alliage cupronickel, qui est ensuite perforé au cours du processus, ainsi qu’un flan séparé en matériau tricouche laiton-nickel/nickel/laiton-nickel pour le cœur. Ce n’est qu’au moment de la frappe elle-même que la couronne extérieure et le cœur sont solidement assemblés sous l’effet d’une pression de frappe d’environ 100 tonnes. À cette fin, les presses monétaires sont alimentées en parallèle par des circuits d’acheminement distincts pour les deux éléments du flan.
Lorsque l’alimentation mécanique du cœur se bloque, qu’il se coince dans le magasin ou que l’étape d’alimentation est accidentellement sautée, seule la couronne extérieure parvient dans la presse. La contre-pression exercée depuis le centre faisant alors défaut lors de la frappe, le métal de la couronne se déforme fortement vers l’intérieur sous la charge des coins de frappe. Il en résulte que les détails du motif monétaire, qui devraient normalement se trouver au centre sur le cœur, sont frappés sur le métal de la couronne ayant reflué vers l’intérieur. Le centre de la pièce finie présente alors un trou ouvert et irrégulier, nettement plus petit que le diamètre initial d’un cœur normal.
Ce défaut de frappe caractéristique ne peut techniquement se produire que si l’atelier monétaire procède à l’alimentation séparée des flans de couronne et de cœur. Si l’on utilisait des flans de 2 euros déjà assemblés, comme c’est principalement le cas pour la fabrication des pièces dans les qualités de collection « belle épreuve » et « brillant miroir », ainsi que, dans certains pays de la zone euro, pour la production régulière de pièces courantes, ce défaut spécifique serait exclu.
Cœur frappé (sans couronne extérieure)
Le cœur frappé (sans couronne extérieure) constitue le pendant direct de la couronne extérieure frappée (sans cœur). Il apparaît lorsque l’erreur d’alimentation mécanique se produit en sens inverse : la couronne extérieure se bloque dans le circuit d’acheminement ou se coince, si bien que seul le cœur doré parvient dans la presse monétaire.
Comme la couronne, qui délimite normalement le flan à l’extérieur, fait défaut lors de la frappe, le matériau tricouche réagit de façon totalement différente sous l’énorme pression de frappe. Sans la couronne, le métal du cœur s’étale librement vers l’extérieur pendant la frappe. Il en résulte une erreur de frappe plus plate et nettement plus grande en diamètre qu’un cœur régulier non frappé. De plus, ces pièces sont totalement dépourvues du cannelage habituel ainsi que de l’inscription sur la tranche, le cœur ne touchant généralement pas, ou seulement de façon minime, la limite extérieure de la couronne de frappe.
Pour les collectionneurs, cette particularité physique constitue un critère important d’authentification : un cœur manipulé a posteriori, simplement extrait mécaniquement d’une pièce de 2 euros achevée, ne pourra jamais présenter ce diamètre agrandi ni cette structure aplatie. Les véritables erreurs de frappe de ce type se laissent donc identifier relativement facilement.
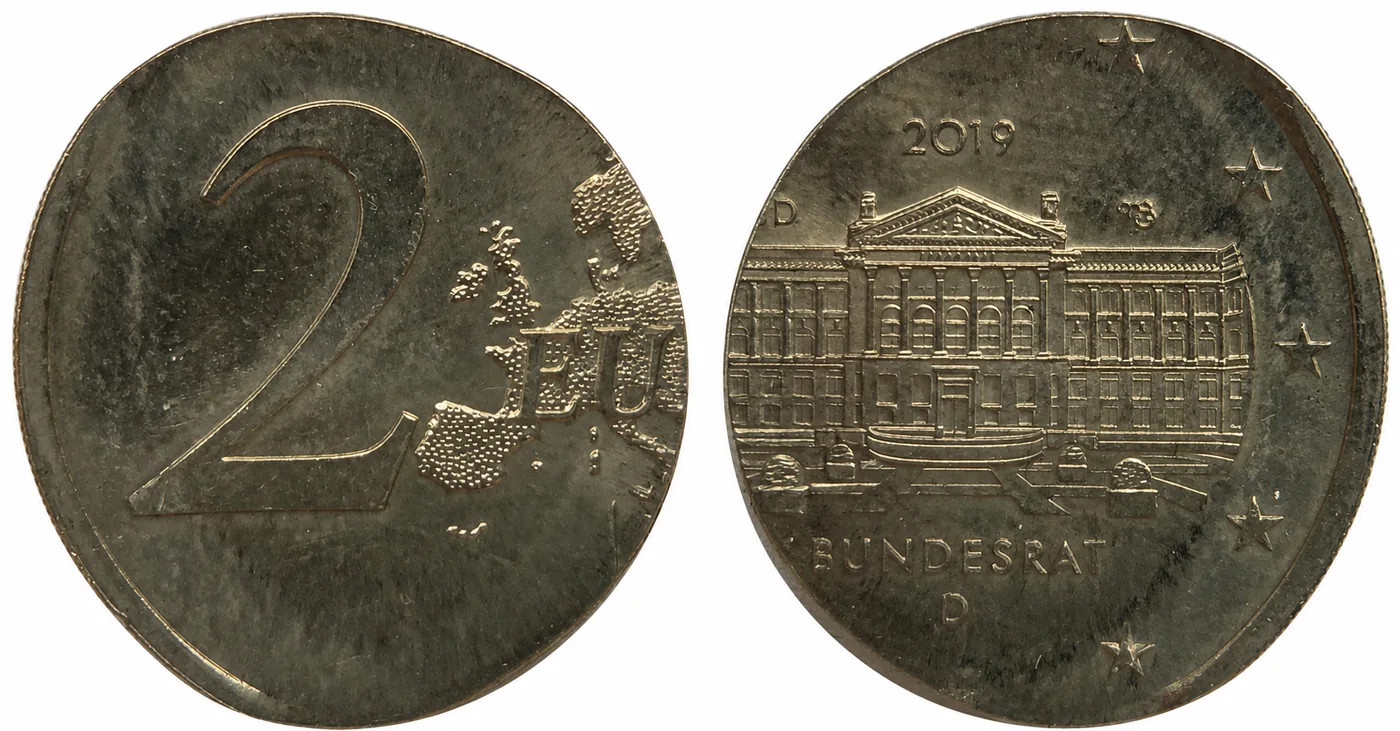
Pièce de 2 euros avec flan étranger en guise de cœur
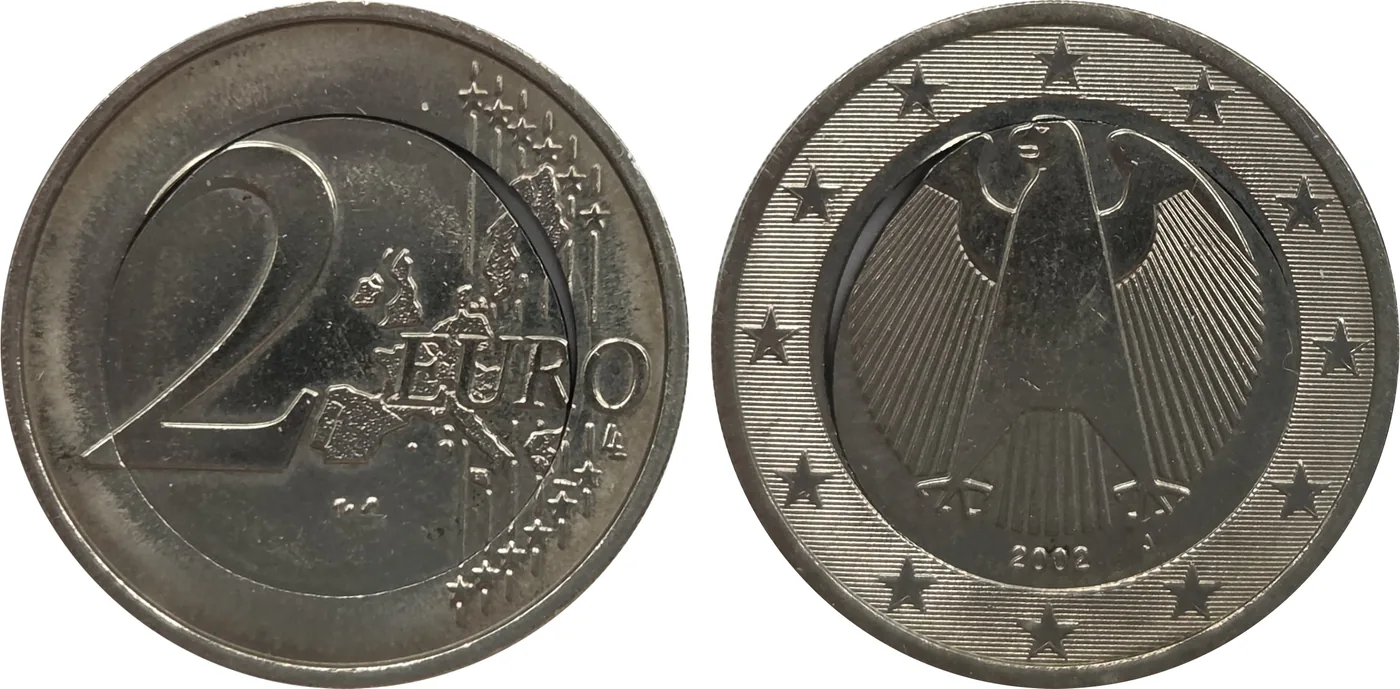
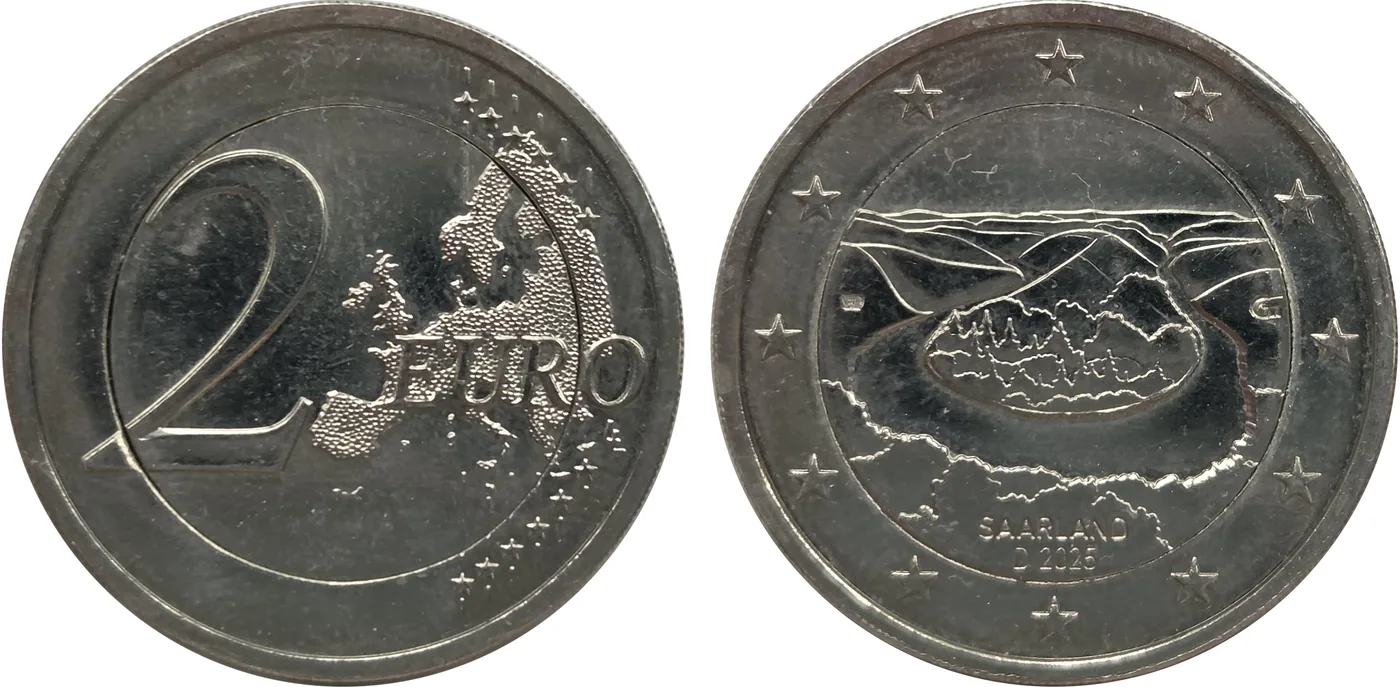
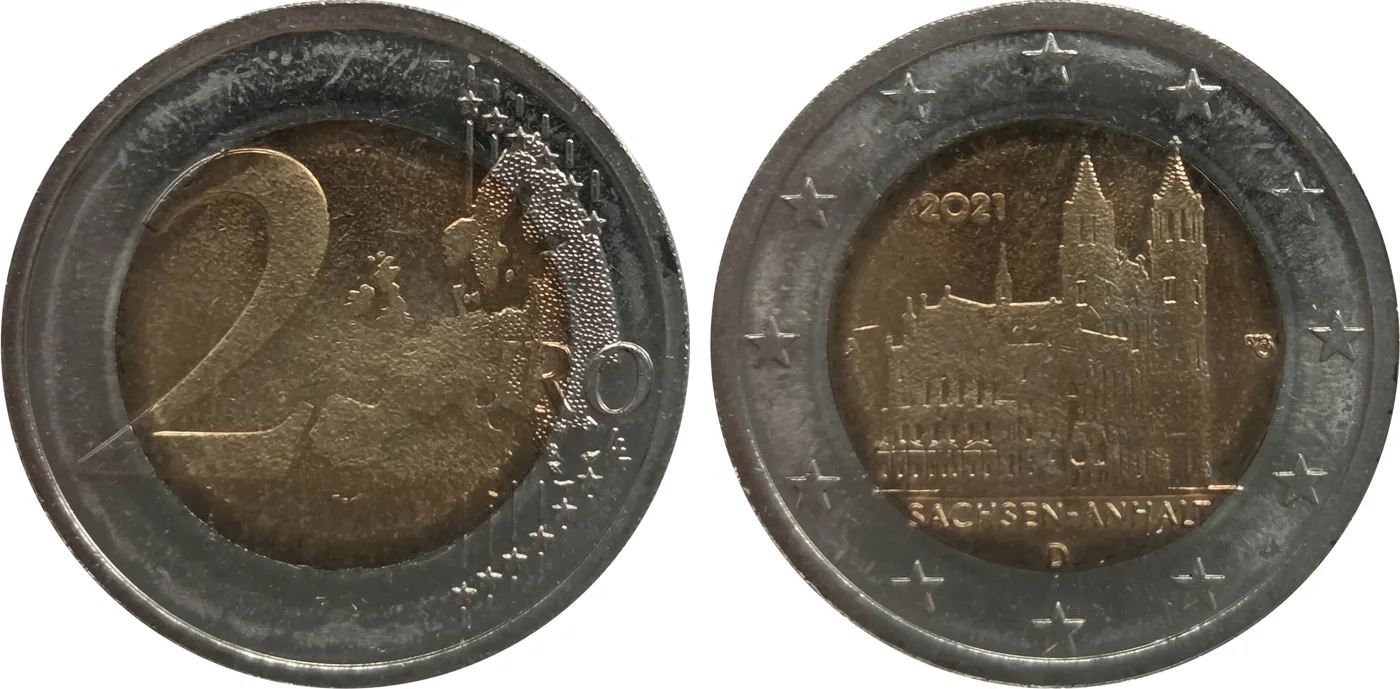
Dans cette erreur de frappe, une confusion entre les composants bimétalliques survient avant la frappe. Comme plusieurs valeurs faciales et devises sont produites en parallèle, dans un espace restreint, au sein des hôtels des monnaies, il peut arriver, dans de rares cas, qu’un flan étranger – par exemple le cœur d’une pièce de 1 euro, voire un flan destiné à une pièce de 2 centimes – se retrouve dans le conteneur, et donc dans le magasin d’alimentation des cœurs de 2 euros.
Si ce flan étranger présente des dimensions plus petites ou identiques, il est saisi par erreur par le mécanisme d’alimentation comme s’il s’agissait d’un cœur régulier, puis acheminé vers la presse monétaire. Comme le diamètre extérieur de la couronne et les coins de frappe de la machine restent inchangés, la frappe se déroule ensuite sans blocage. Sous l’énorme pression de frappe, le cœur erroné est assemblé avec la couronne extérieure. Cependant, les dimensions d’un flan étranger coïncidant presque jamais exactement avec celles d’un cœur de 2 euros, des caractéristiques particulières apparaissent. Si le flan étranger est trop petit (comme dans le cas d’un cœur de 1 euro), le matériau, en s’étalant sous les coins, ne suffit pas à combler entièrement et de façon homogène l’espace le séparant de la couronne extérieure. Il subsiste alors un petit espace caractéristique, souvent irrégulier, entre les deux composants métalliques, ce qui entraîne également un poids global atypique de la pièce. En raison de cet étalement insuffisant du matériau, la liaison entre les deux parties du flan reste souvent faible. Le motif central apparaît en outre fréquemment incomplet ou faiblement frappé, l’épaisseur et la dureté du flan étranger n’étant pas adaptées aux coins de frappe.
Pour les collectionneurs, ces pièces constituent de véritables raretés en raison de leur aspect visuel extrêmement particulier et de leurs combinaisons de matériaux et de couleurs erronées. Comme les flans étrangers présentent presque toujours une épaisseur différente, le poids exact – qui s’écarte nettement des 8,5 grammes standard d’une pièce de 2 euros régulière – constitue le critère le plus fiable pour en authentifier l’origine.
Cœur dédoublé
Le cœur d’une pièce de 2 euros est composé d’un matériau tricouche en maillechort-nickel-maillechort (Cu75Zn20Ni5 / Ni12 / Cu75Zn20Ni5). En raison de cette composition, les deux couches extérieures ne sont pas magnétisables, tandis que le noyau intérieur en nickel possède des propriétés ferromagnétiques. Lors de la fabrication du matériau des flans, ces trois couches métalliques sont laminées ensemble pour former une seule feuille, dans laquelle sont ensuite découpés les flans destinés au cœur de 2 euros. Dans de rares cas exceptionnels, ces couches ne se lient toutefois pas correctement pendant le processus de découpe et finissent par se séparer. Le flan obtenu est alors sensiblement plus léger et, selon la couche manquante, peut également perdre sa magnétisabilité.
L’absence d’une couche de matière rend le flan nettement plus fin que la norme prescrite, ce qui entraîne une pression de frappe inégale lors de la frappe proprement dite : la couronne extérieure subit une pression bien plus importante que le noyau. Or, c’est justement cette pression considérable qui assure la liaison indissociable entre la couronne et le cœur ; son insuffisance sur le cœur se traduit donc par un motif extrêmement faible, souvent à peine reconnaissable. Par ailleurs, faute de résistance suffisante, le métal de la couronne argentée s’étend davantage vers l’intérieur, ce qui fait que le cœur doré reste légèrement plus petit que sur une pièce de 2 euros frappée normalement.
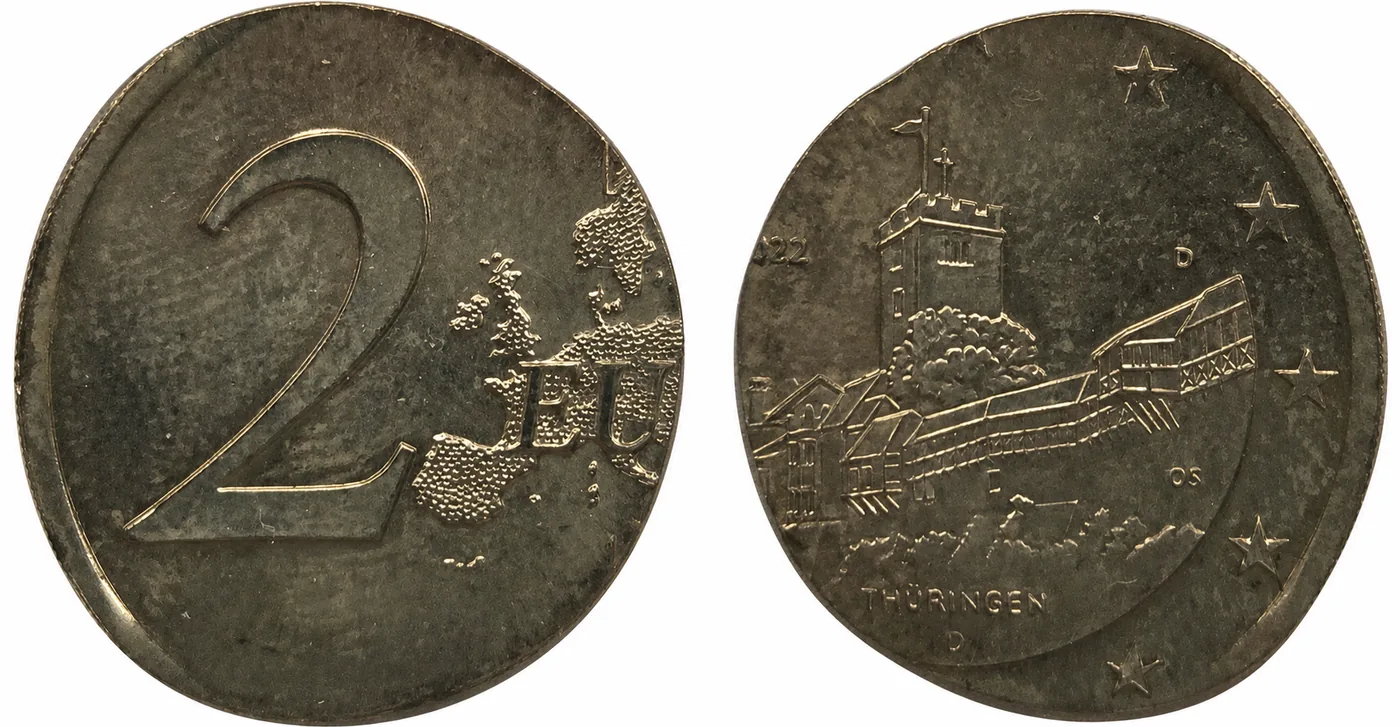
Flan coupé
Un flan coupé trouve son origine tout au début de la chaîne de production, avant même la frappe proprement dite de la pièce. Le métal monétaire est d’abord coulé et laminé sous la forme d’un long ruban métallique continu (appelé la bande de zinc). Les flans sont ensuite découpés dans ce ruban par une machine à découper, à une cadence impressionnante pouvant atteindre 6 000 pièces par minute. Lorsque le ruban métallique avance de manière irrégulière, se coince ou défile trop vite dans la découpeuse, les nouveaux trous de découpe se superposent à des zones déjà découpées ou dépassent le bord extérieur du ruban métallique.
Le flan qui en résulte présente une géométrie incomplète et défectueuse : il lui manque, sur son bord extérieur, une portion caractéristique en forme de croissant (en cas de chevauchement des trous de découpe) ou une portion droite (en cas de dépassement du bord du ruban métallique). Si ce flan mal découpé est néanmoins introduit dans la presse monétaire et frappé, l’échancrure reste clairement visible. En l’absence de contre-pression mécanique de la couronne de frappe à cet endroit défectueux, le motif frappé se déforme légèrement vers le bord défaillant, le métal cédant sous les coins de frappe en direction de la zone manquante. Sur les pièces de 2 euros, un flan coupé peut apparaître aussi bien sur le matériau de la couronne que sur celui du cœur (noyau), étant donné que les flans destinés à la couronne extérieure et au noyau intérieur sont composés de matériaux différents et sont donc découpés séparément.
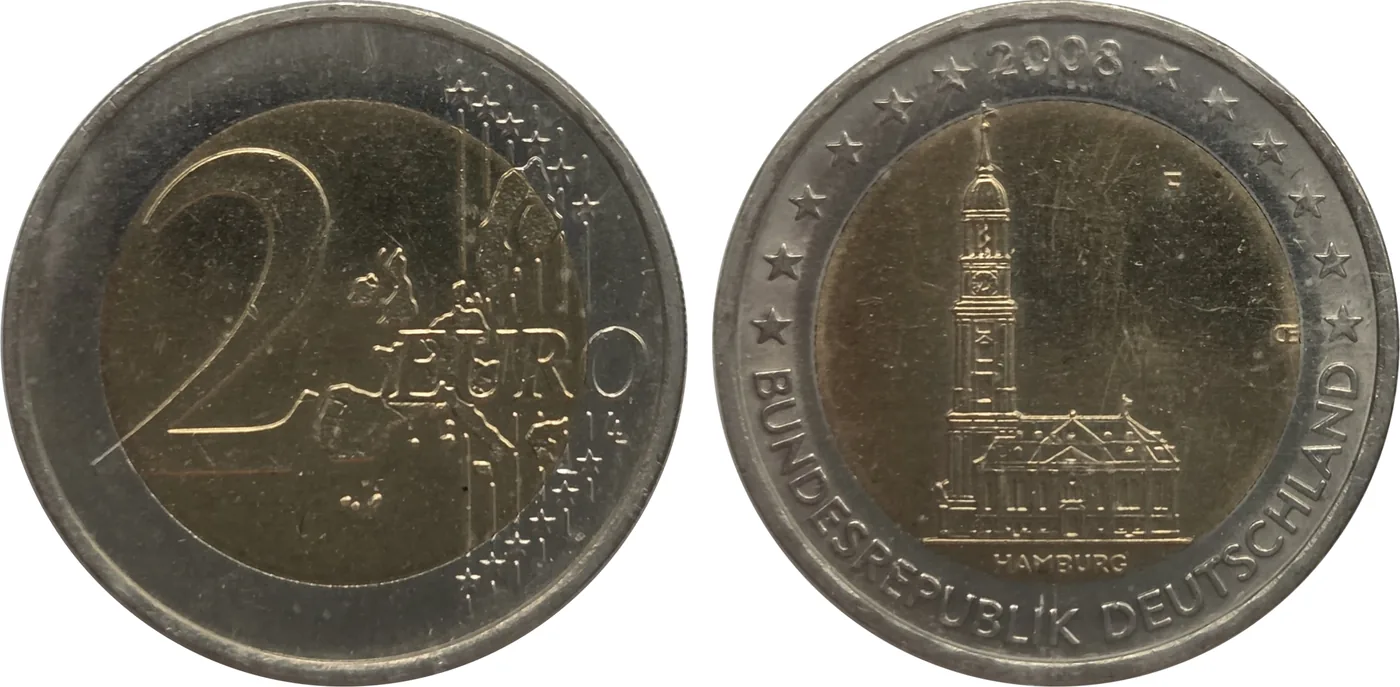
Couplage de coins (frappe hybride)
Un couplage de coins se produit à l’atelier monétaire lorsque deux coins de frappe qui ne sont officiellement pas destinés à être associés sont combinés par erreur. Les presses monétaires sont équipées d’un coin supérieur et d’un coin inférieur qui portent normalement, d’une part, la face nationale (par exemple l’aigle fédéral sur les pièces allemandes de 2 euros) et, d’autre part, la face commune européenne (la face commune portant l’inscription « 2 Euro »). Lorsque le personnel de maintenance utilise par mégarde, lors d’un changement de coin, un outil de frappe obsolète ou destiné à une autre année, il en résulte un couplage erroné.
Un exemple bien connu est la pièce de 2 euros Allemagne 2008 « Hambourg » avec la lettre d’atelier F. Sur une partie du tirage, l’atelier monétaire de Stuttgart a utilisé par erreur, pour la face commune européenne, l’ancien coin (représentant les anciennes frontières de l’UE avant l’élargissement) au lieu du nouveau coin légalement obligatoire à partir de 2008 (représentant la carte actualisée de l’Europe sans les frontières nationales). Ces couplages de coins sont techniquement frappés à la perfection et passent quasiment inaperçus au quotidien, mais ils sont très recherchés par les collectionneurs. Bien plus spectaculaires sont en revanche les couplages erronés extrêmes, où le coin d’une valeur faciale totalement différente est utilisé par erreur et où le défaut de frappe saute immédiatement aux yeux de l’observateur.
Essais et premières frappes (pièce de 2 euros Allemagne « étoiles tournantes »)
Avant qu’une nouvelle pièce n’entre officiellement en production de masse, les ateliers monétaires réalisent toujours au préalable des frappes d’essai et des frappes tests afin de vérifier les outils et les matériaux. Bien que ces pièces soient soumises à des mesures de sécurité strictes et ne devraient jamais quitter les ateliers monétaires, il arrive, dans de très rares cas isolés, que de tels essais et premières frappes se retrouvent malgré tout en circulation.
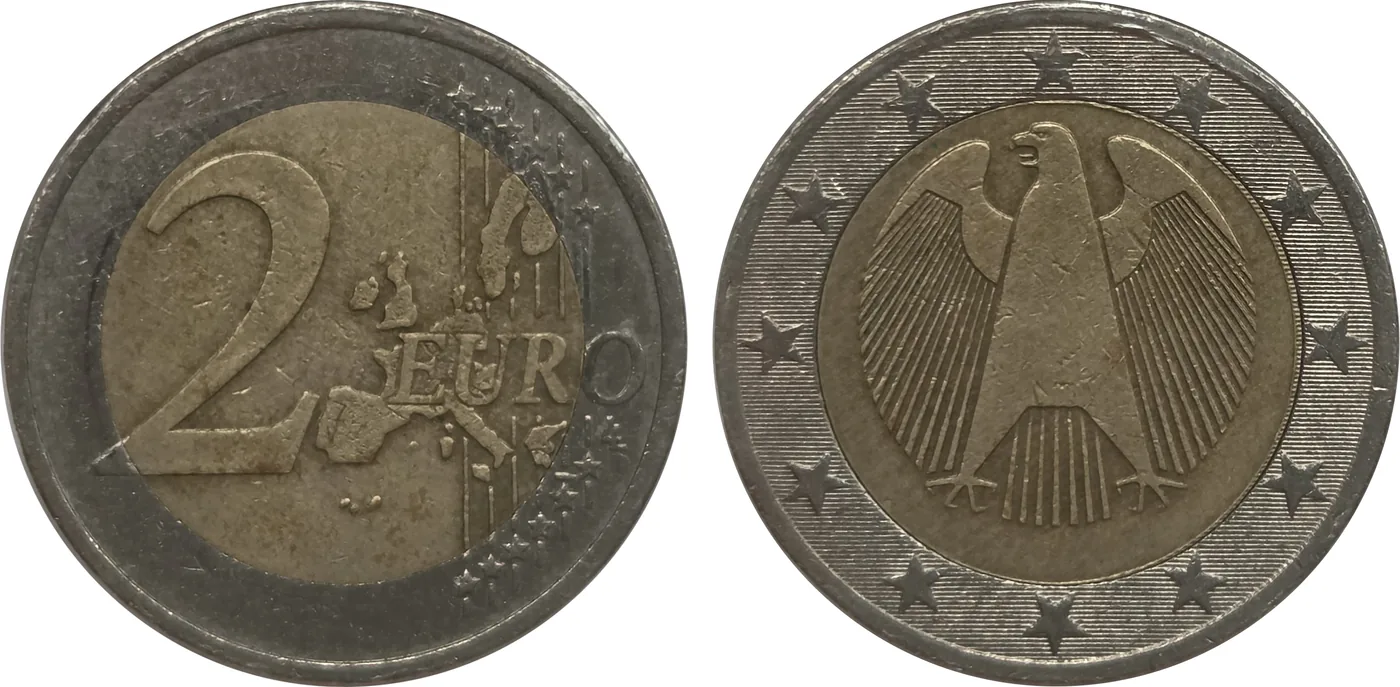
Les pièces dites aux « étoiles tournantes » occupent une place tout à fait particulière parmi les raretés de l’euro. Contrairement à une idée répandue, il ne s’agit pas ici de défauts de frappe classiques, car le motif gravé sur les coins de frappe est reproduit avec une parfaite exactitude technique sur les pièces frappées. La cause se situe en réalité dans la phase de conception, avant le lancement officiel de la frappe des pièces en euros allemandes en août 1998 : les coins originaux des cinq ateliers monétaires allemands ont été réalisés par erreur avec des étoiles européennes orientées de manière radiale, dont les pointes rayonnaient du centre vers l’extérieur comme des rayons de soleil. Par rapport au bord circulaire de la pièce, l’orientation des étoiles semblait ainsi tourner sous le regard de l’observateur. Ce n’est qu’après la production des premières séries que la Commission européenne s’est aperçue que cela contrevenait aux directives officielles de conception, selon lesquelles toutes les pointes d’étoiles doivent être orientées uniformément vers le haut. La fabrication fut immédiatement arrêtée, mais un nombre inconnu de pièces déjà frappées échappa à la destruction et se retrouva en circulation.
Pour les pièces de 2 euros aux « étoiles tournantes », les exemplaires existants peuvent être classés avec précision en différents groupes selon leurs caractéristiques :
- Essais précoces : ces pièces extrêmement rares ne portent ni marque d’atelier ni millésime. Comme les outils de tranche réguliers pour l’euro n’étaient pas encore disponibles à ce stade précoce des essais, l’outil de tranche de l’ancienne pièce de 5 marks allemands (DM) fut utilisé. Le diamètre de la pièce de 5 DM étant nettement supérieur (29 mm) à celui d’une pièce de 2 euros (25,75 mm), il en résulta sur la tranche un chevauchement caractéristique et irrégulier de l’inscription « EINIGKEIT UND RECHT UND FREIHEIT ».
- Essais avancés : ces exemplaires sont eux aussi dépourvus de millésime et de marque d’atelier sur la face principale. En revanche, l’outil de tranche correct, propre aux pièces de 2 euros, était déjà utilisé à ce stade, si bien que l’inscription de tranche est lisible sans erreur ni chevauchement de texte.
- La première frappe : ces pièces présentent le motif régulier, y compris la lettre d’atelier correspondante (A, D, F, G, J) et le millésime. La seule différence par rapport aux pièces de circulation normales ultérieures réside dans l’orientation erronée, en forme d’étoile, des douze étoiles européennes sur la face nationale.
En raison de leur rareté et de leur importance historique, ces pièces chargées d’histoire atteignent régulièrement, lors des ventes aux enchères, des prix records à quatre chiffres et représentent le rêve absolu de nombreux collectionneurs d’euros.
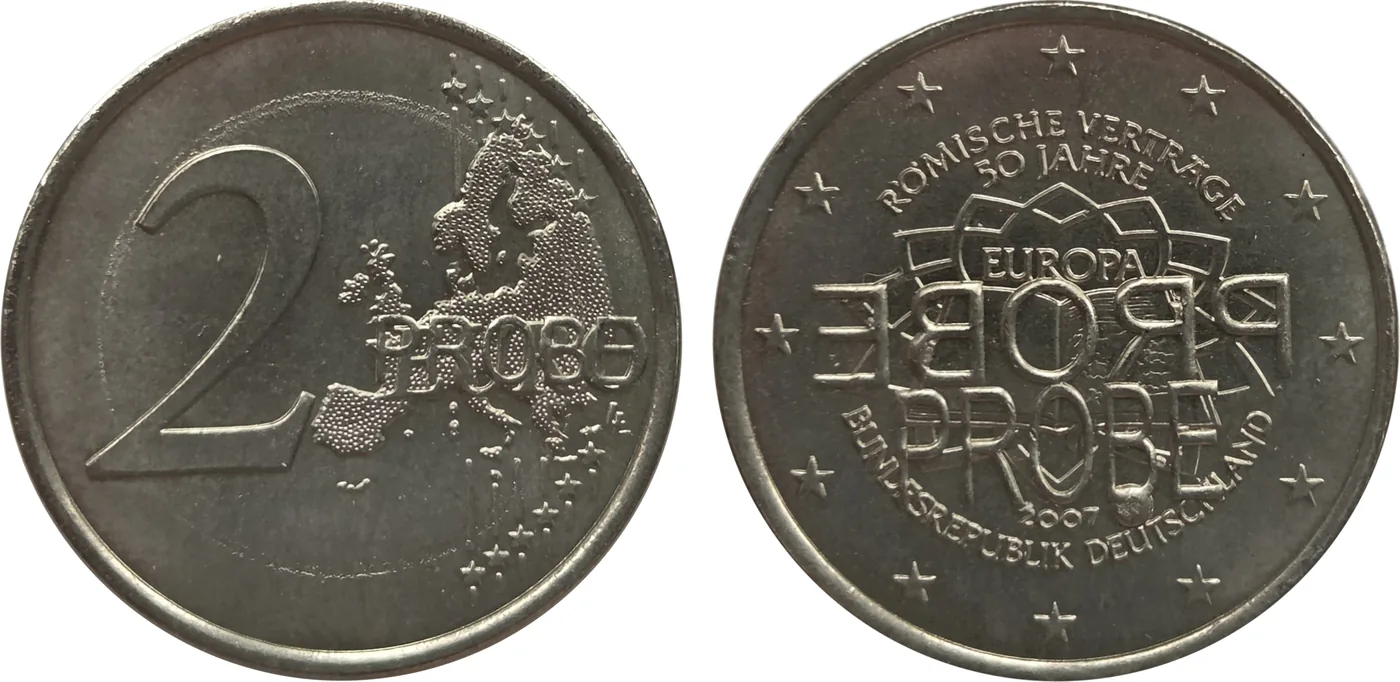
Remarque importante : erreur de frappe ou manipulation ?
En raison de la valeur marchande parfois élevée des véritables erreurs de frappe, des escrocs tentent régulièrement de manipuler a posteriori des pièces de 2 euros ordinaires par des procédés chimiques, thermiques ou mécaniques – par exemple en extrayant de force le cœur pour le remplacer. La meilleure façon de détecter une manipulation consiste à bien comprendre le processus de fabrication réel : quiconque sait comment une pièce est fabriquée peut immédiatement démasquer les caractéristiques physiquement impossibles d’une pièce trafiquée. En cas de doute, une véritable erreur de frappe peut être authentifiée à l’aide de données de mesure objectives et de procédures de contrôle : outre l’examen visuel proprement dit, un test au aimant précis des composants ainsi que la détermination exacte du poids figurent parmi les critères déterminants pour distinguer sans équivoque les authentiques raretés des manipulations ultérieures.