Come nasce esattamente una moneta da 2 euro, quali fasi di lavorazione sono necessarie e che cosa serve per produrla? Nel 2008 abbiamo seguito per voi l’intero, laborioso processo di produzione. Dalla nostra visita, tuttavia, il settore della monetazione è cambiato a ritmo vertiginoso.
A differenza di allora, oggi la maggior parte degli autori di monete non disegna più il motivo su carta, ma lo crea direttamente al computer con l’aiuto di software 3D specifici. Anche le fasi successive sono state rivoluzionate dalla digitalizzazione: dove un tempo servivano giorni di lavoro artigianale per modelli in gesso, sigillature con gommalacca e stampi in cera, oggi i rilievi nascono spesso direttamente come file digitali.
Persino il gigantesco pantografo meccanico (la macchina di riduzione), che allora tastava fisicamente il modello per ore, appartiene oggi per lo più al passato. Le zecche moderne utilizzano invece scanner laser 3D ad altissima precisione e fresatrici CNC a controllo computerizzato o laser di incisione, che imprimono il motivo direttamente nel blocco d’acciaio con precisione micrometrica.
Anche il laborioso procedimento meccanico di improntatura per la riproduzione dei conii viene sostituito sempre più spesso da efficienti laser di conio ad alte prestazioni. Perfino il controllo qualità finale ha ricevuto un aggiornamento digitale: mentre allora dominavano i controlli a campione con lente d’ingrandimento e calibro, oggi sistemi ottici di telecamere ad alta velocità scansionano le monete in modo completamente automatico, in una frazione di secondo, durante il processo produttivo in corso.
Venite ora con noi in un viaggio indietro nel 2008 e scoprite quanta autentica arte artigianale si nascondeva allora – e, nei suoi tratti essenziali, si nasconde ancora oggi – in ogni singola moneta.
Dal primo bozzetto alla realizzazione dell’attrezzatura di conio
Prima che una moneta da 2 euro tintinni nel nostro portamonete, ha già alle spalle un laborioso processo di progettazione e produzione. Dai primi disegni dell’artista e dalla realizzazione di un modello in gesso, passando per la produzione dell’attrezzatura di conio e del materiale per i tondelli, fino alla coniazione della moneta, trascorrono numerose ore di lavoro. Solo allora la moneta finita trova finalmente la strada verso il circuito dei pagamenti.
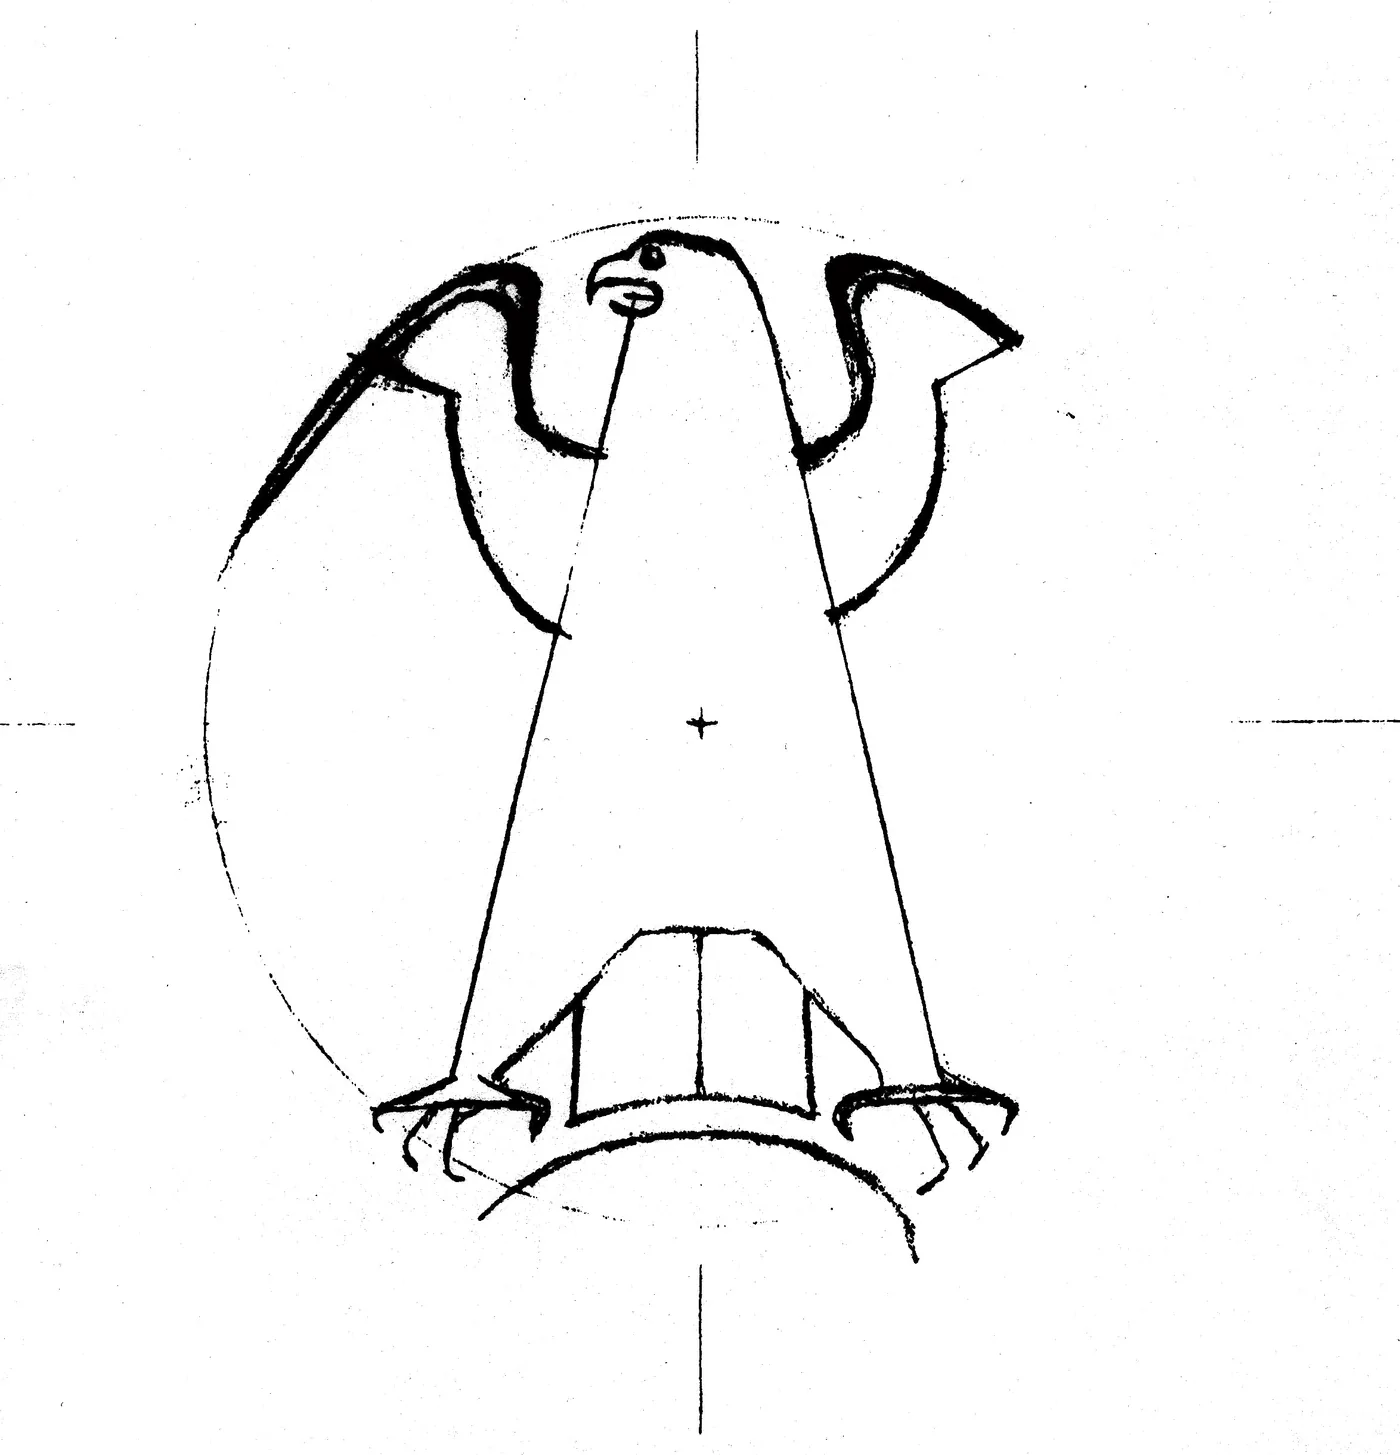
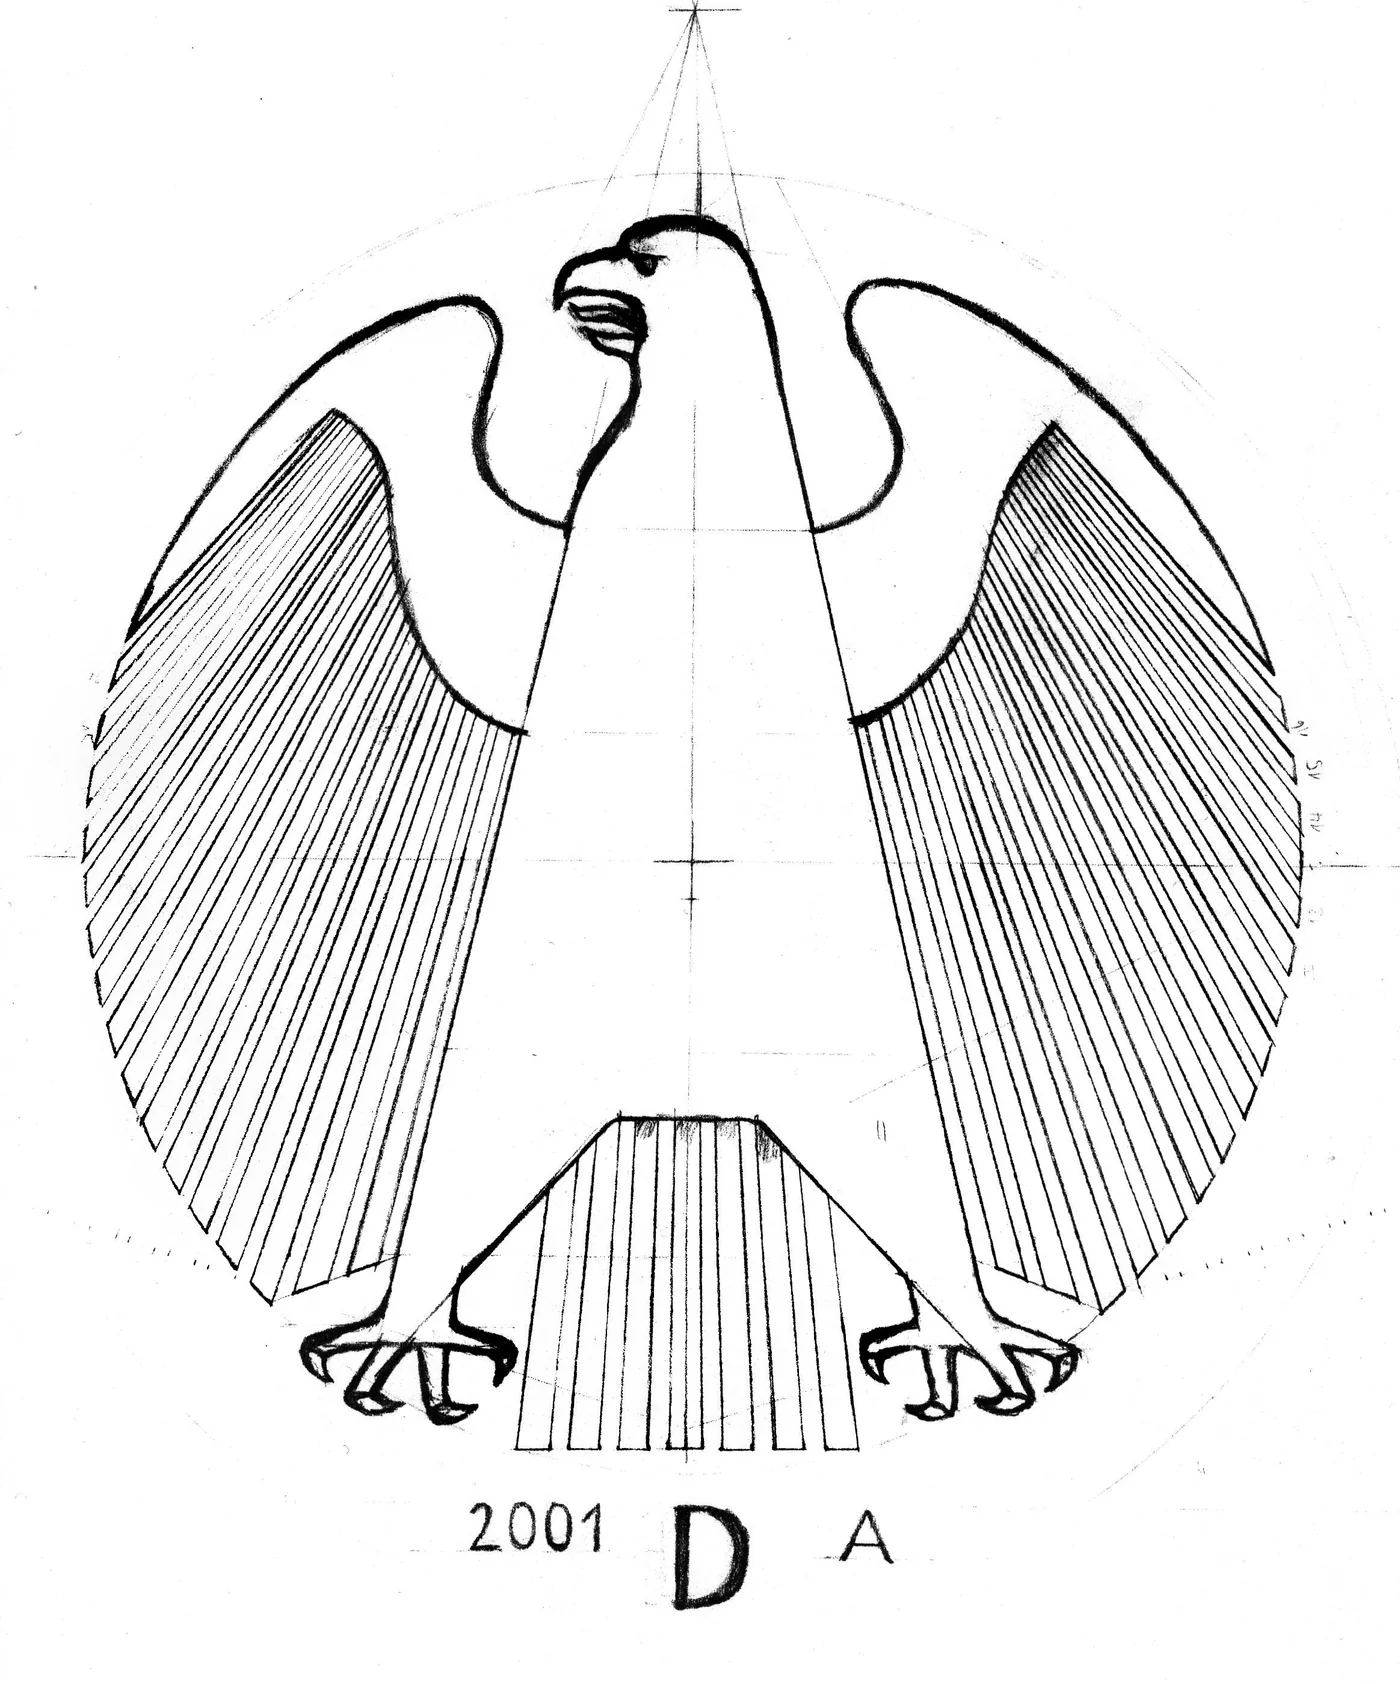
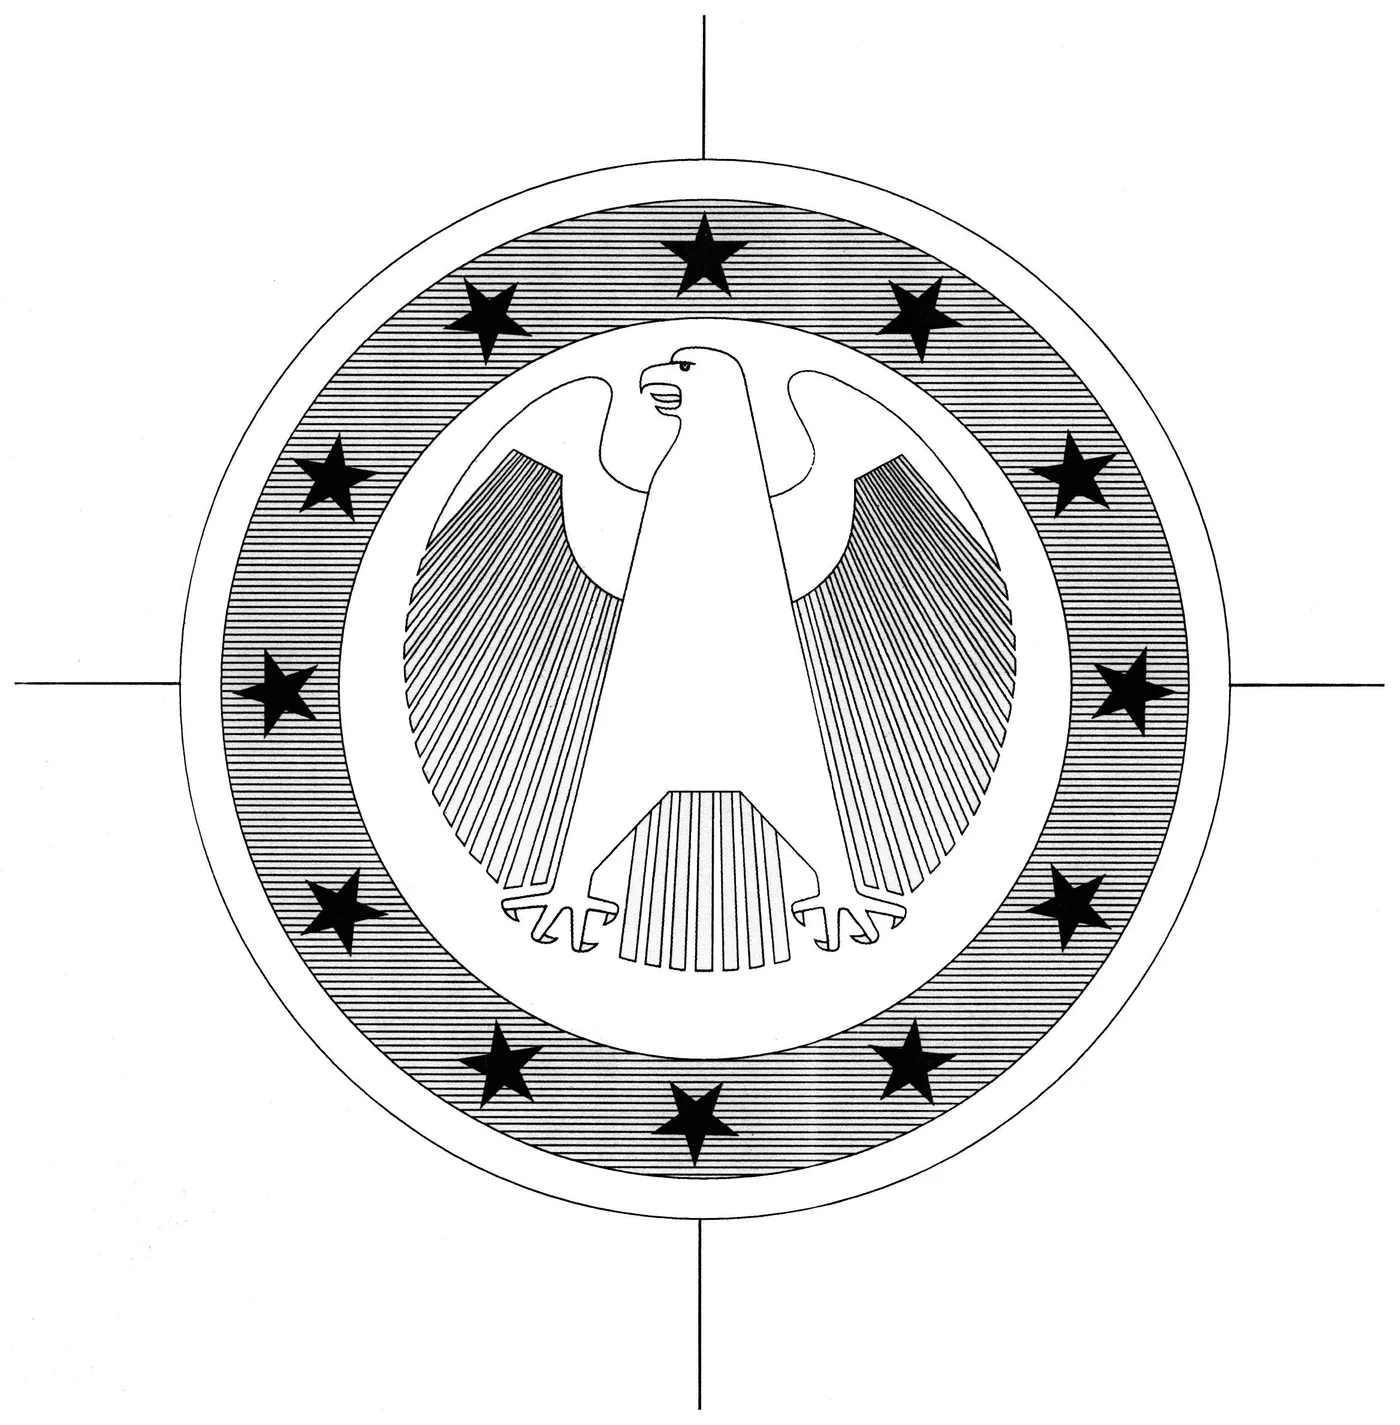
Le basi di ogni moneta le crea l’artista, che, dopo i primi schizzi di idee su un tema assegnato, realizza a mano su carta diversi disegni progettuali, sotto forma di schizzi a matita, in un formato di circa 15 cm (1)/(2).
Una volta scelto un bozzetto, questo viene scansionato e disposto al computer in cerchio insieme alle dodici stelle europee, al segno di zecca e all’anno di conio (3).
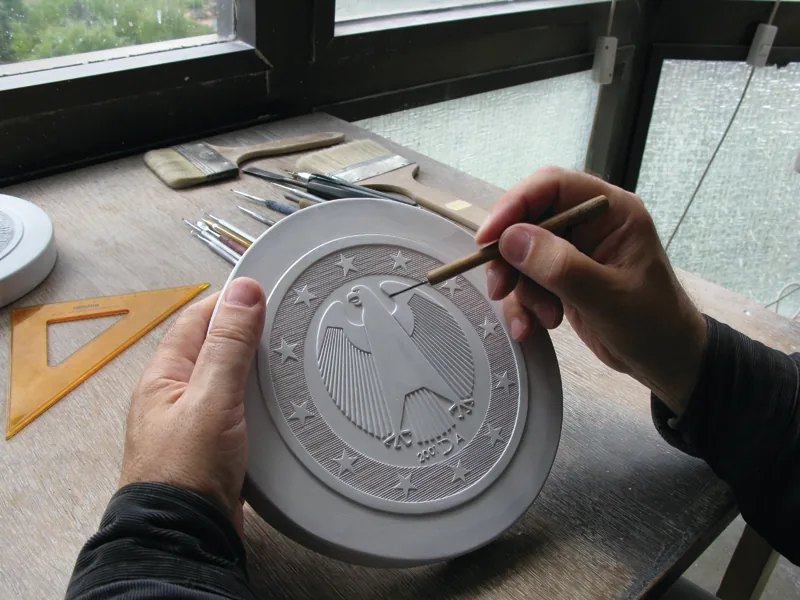
Partendo dal suo disegno, l’artista realizza poi un modello in gesso ingrandito rispetto alla futura moneta. A tale scopo il disegno definitivo viene trasferito sul gesso a specchio con l’aiuto di un solvente. In ulteriori fasi di lavoro l’artista incide il motivo nel gesso in negativo e a specchio e lo sigilla con gommalacca. Successivamente il modello viene isolato con cera liquida. Solo allora il modello in gesso può essere dotato di una fascia di contenimento e si può colare gesso liquido sul negativo. Nel primo positivo così ottenuto vengono ora lavorati a mano, passo dopo passo, tutti i dettagli (4).
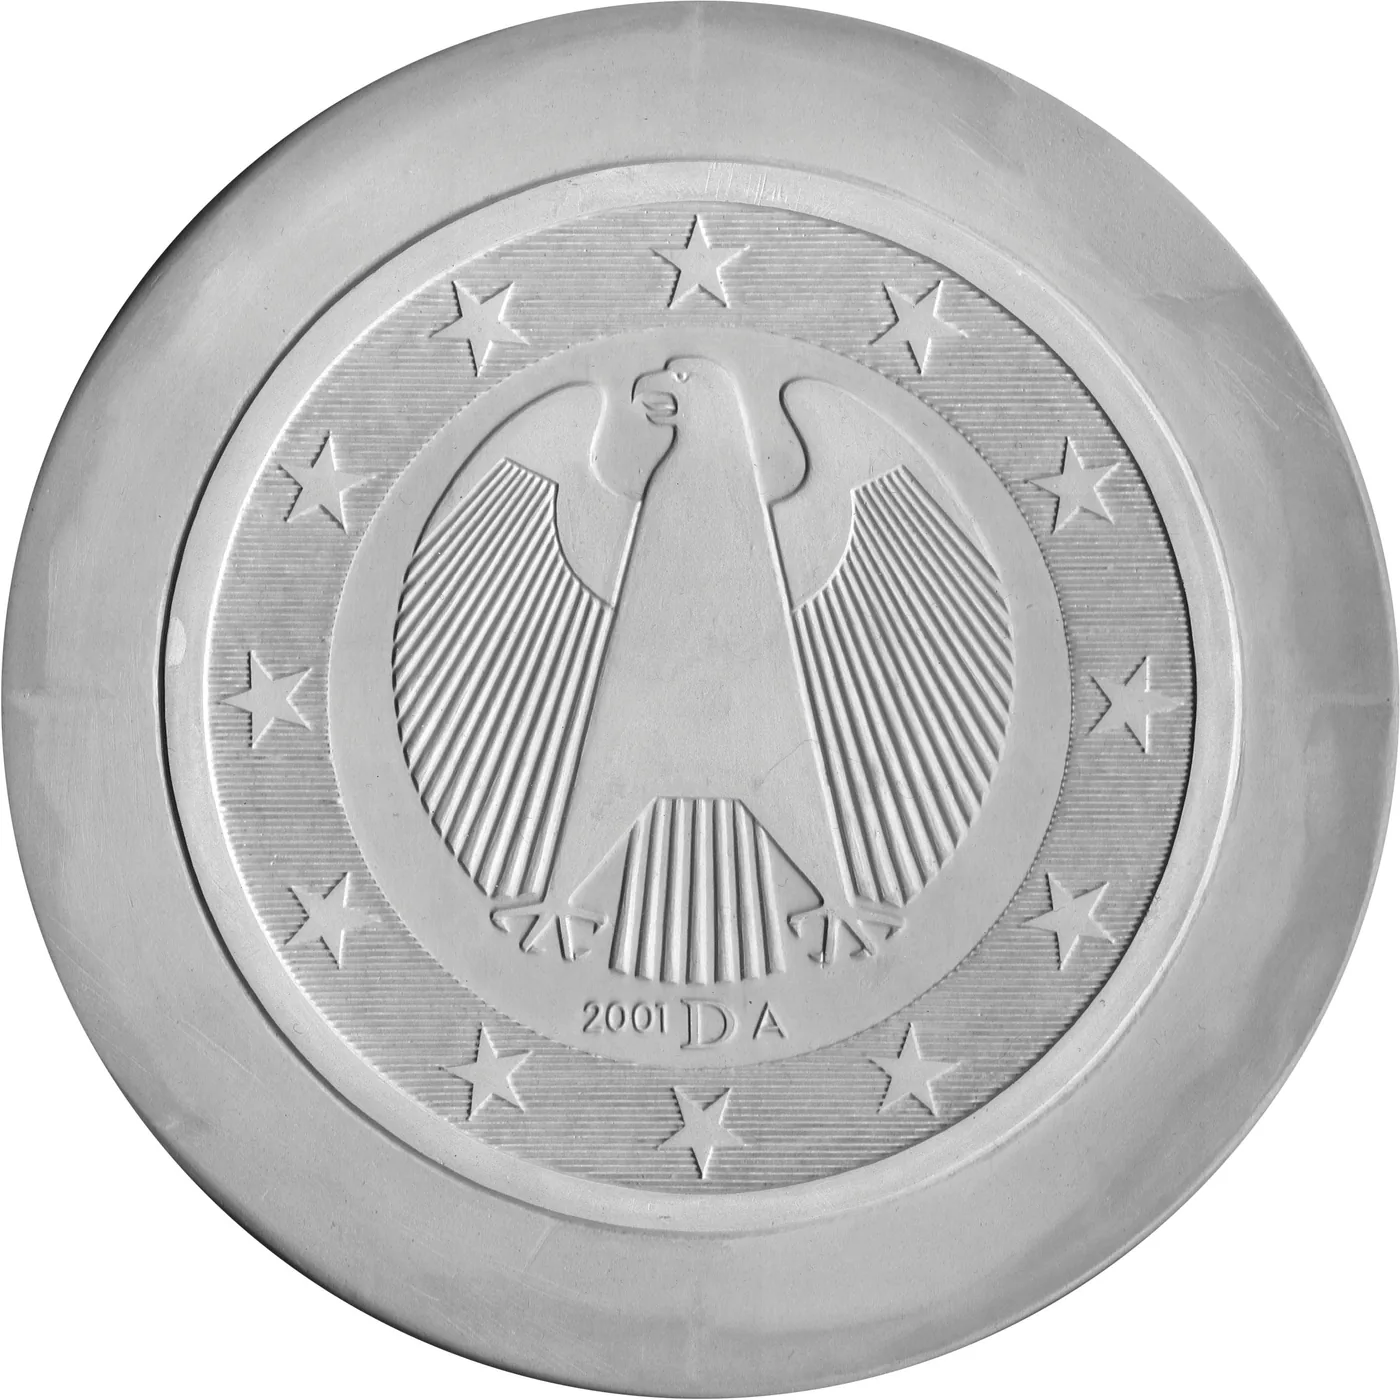
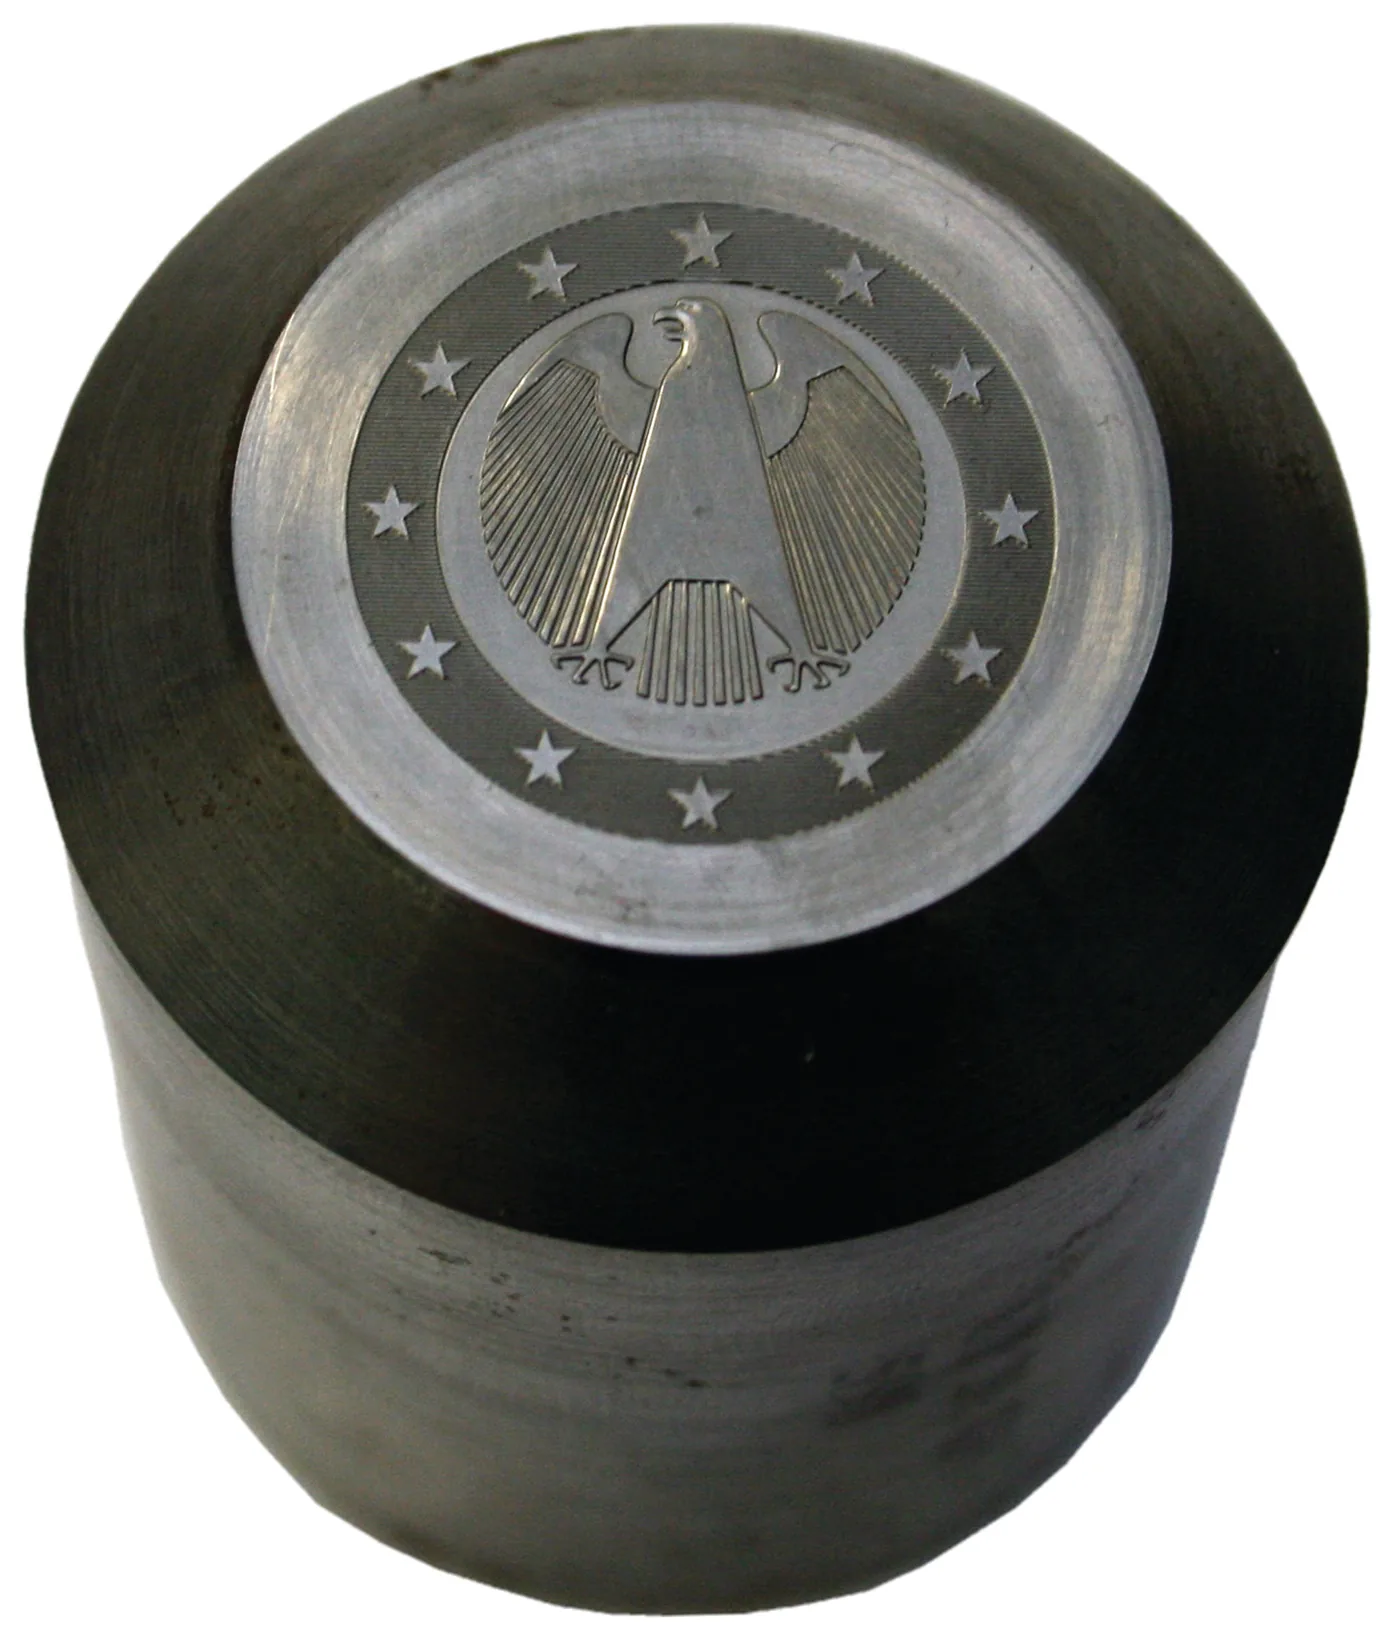
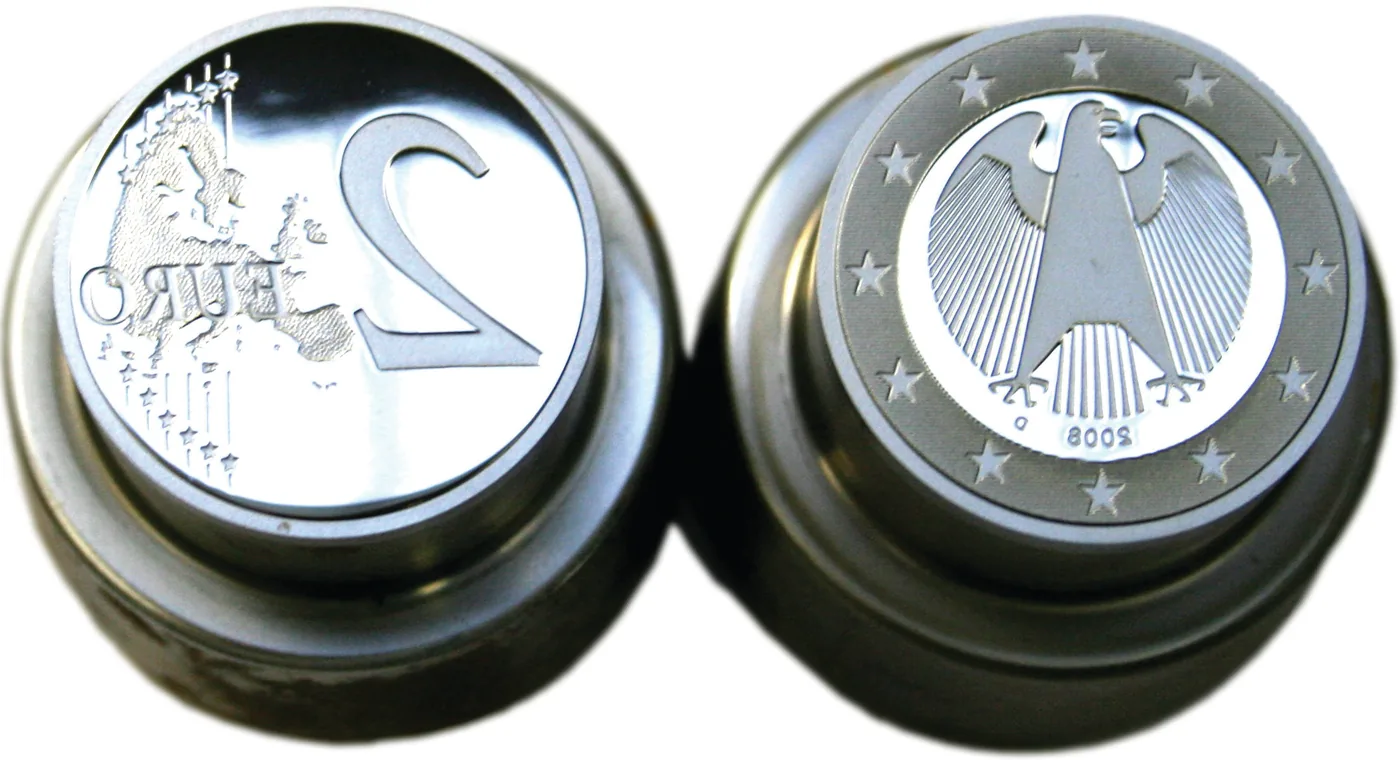
Da questo modello in gesso ingrandito (5), modellato in ogni minimo dettaglio, si ottiene tramite un calco intermedio una forma positiva in resina sintetica. Una volta fissata la forma in una macchina di riduzione (pantografo), un tastatore percorre il modello in tre dimensioni, mentre una fresa trasferisce il rilievo nelle dimensioni originali desiderate in un blocco d’acciaio. Il punzone originale (6) così ottenuto viene poi rifinito dall’incisore con la massima precisione nei contorni e nei dettagli plastici e successivamente temprato. In diversi passaggi di improntatura si ricavano infine dal punzone originale i veri e propri conii in negativo. Dopo l’improntatura questi vengono torniti nella forma corretta, temprati e, per prolungarne la durata, sottoposti a cromatura dura. Con l’attrezzatura di conio finita (7) si possono ora coniare centinaia di migliaia di nuove monete.
La produzione del materiale per i tondelli
Per poter coniare monete da 2 euro con l’attrezzatura di conio, occorre prima produrre il materiale per i tondelli da 2 euro con la lega prescritta e con proprietà fisiche e tecniche definite con esattezza. A tale scopo, in una fonderia si produce innanzitutto il metallo monetario per i futuri tondelli. Per le monete da 2 euro si utilizza la lega di rame-nichel Cu 750 / Ni 250, una lega collaudata che, grazie alle sue spiccate proprietà fisiche, offre un’elevata sicurezza contro la contraffazione.
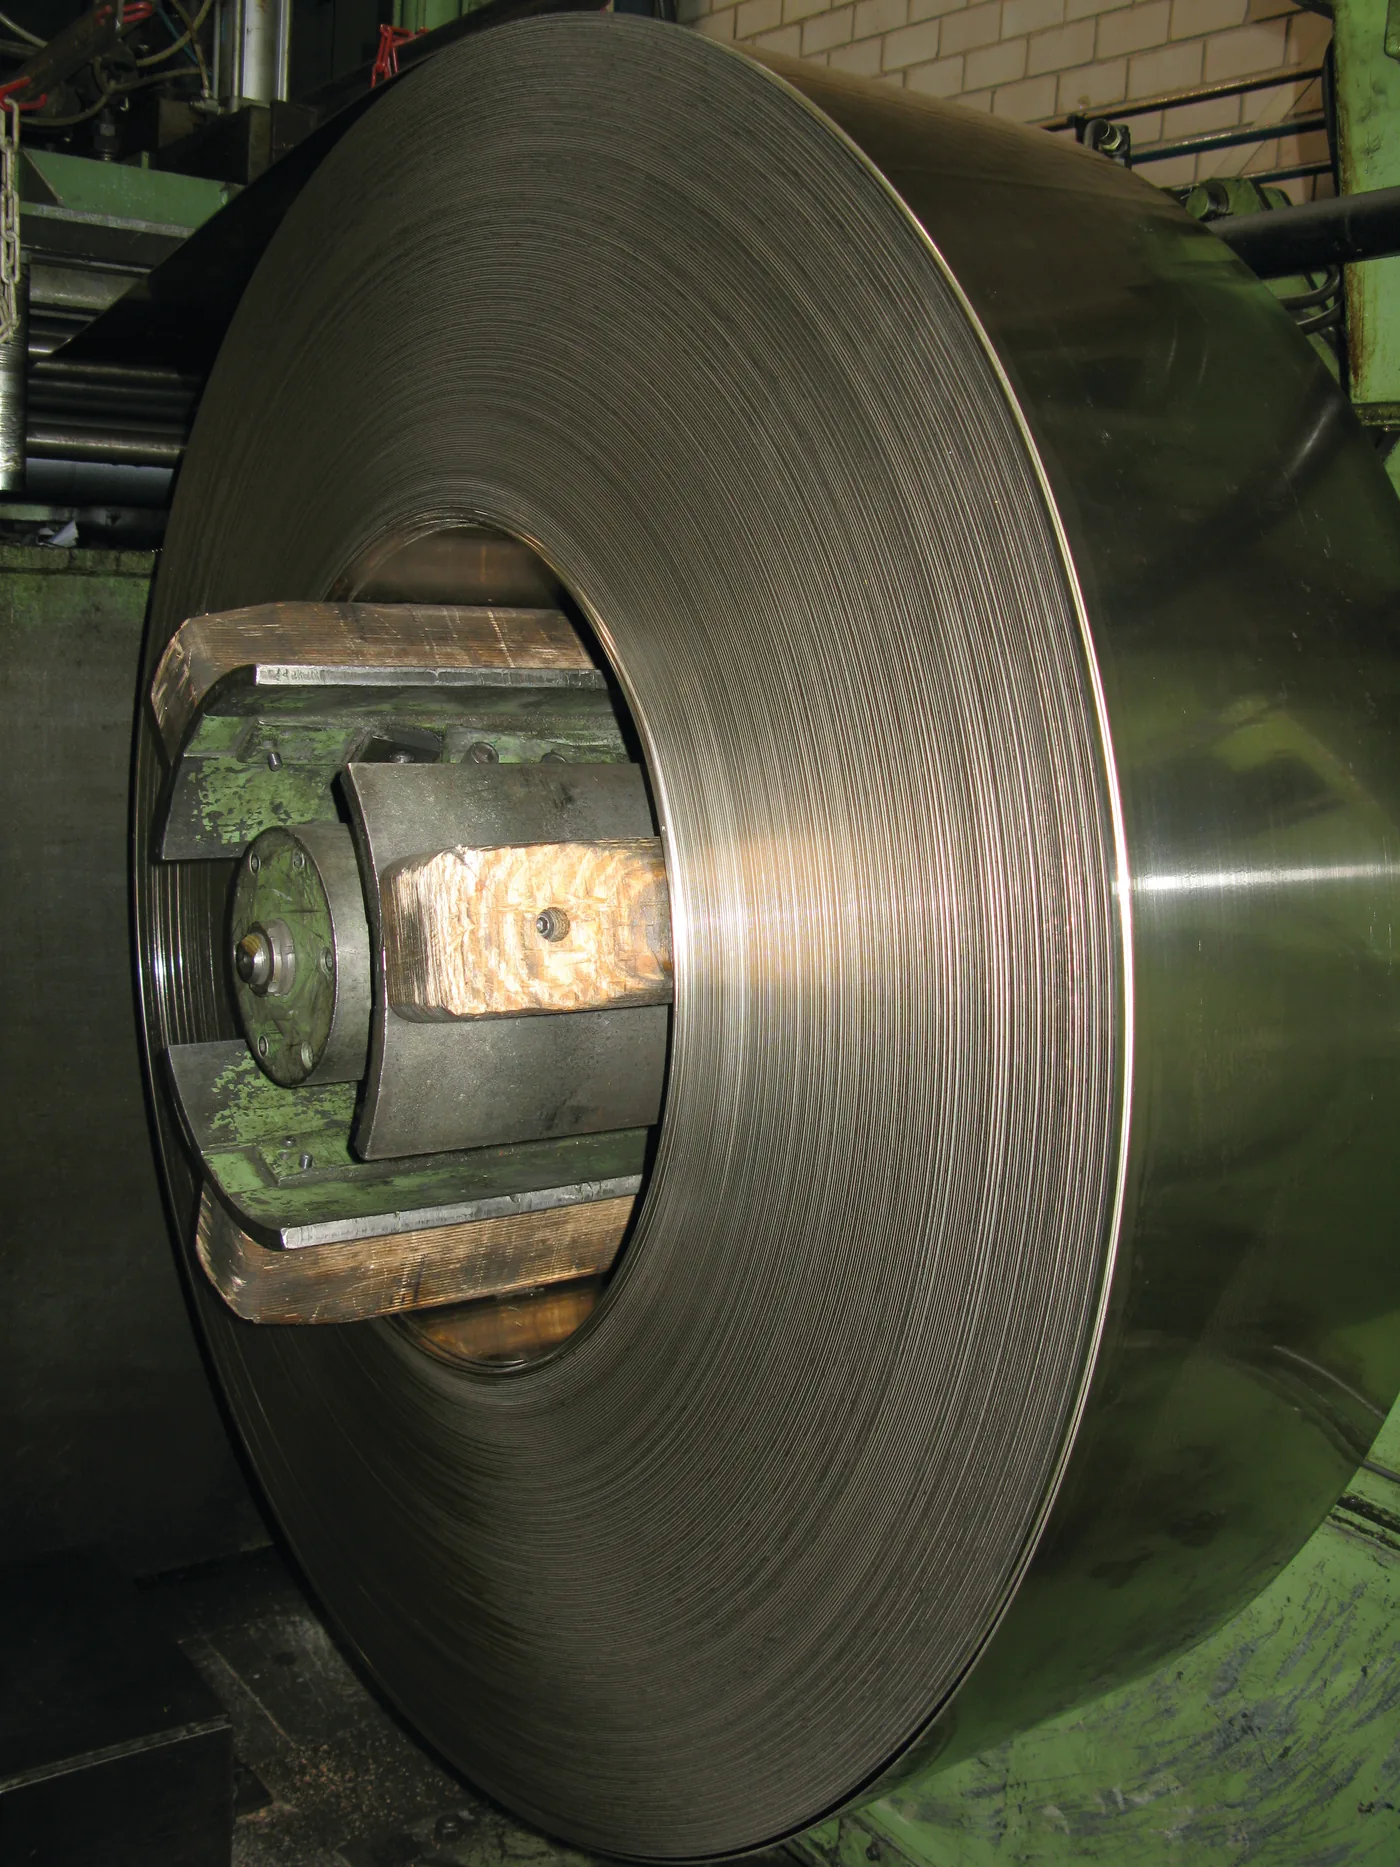
Nella produzione del materiale per i tondelli si colano dapprima, con il procedimento di colata continua, le cosiddette “bramme”, blocchi di metallo lunghi da 6 a 7 m e del peso fino a 10 t. Questi vengono poi laminati in più passaggi nel laminatoio fino allo spessore desiderato di circa 2 mm. I sottili nastri metallici così ottenuti vengono quindi tagliati alla larghezza di tranciatura e avvolti in grandi bobine d’acciaio (8).
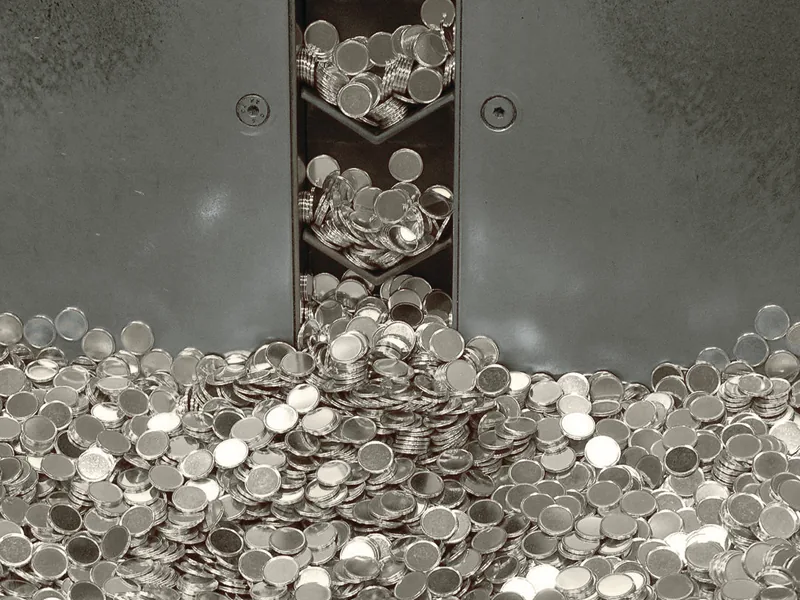
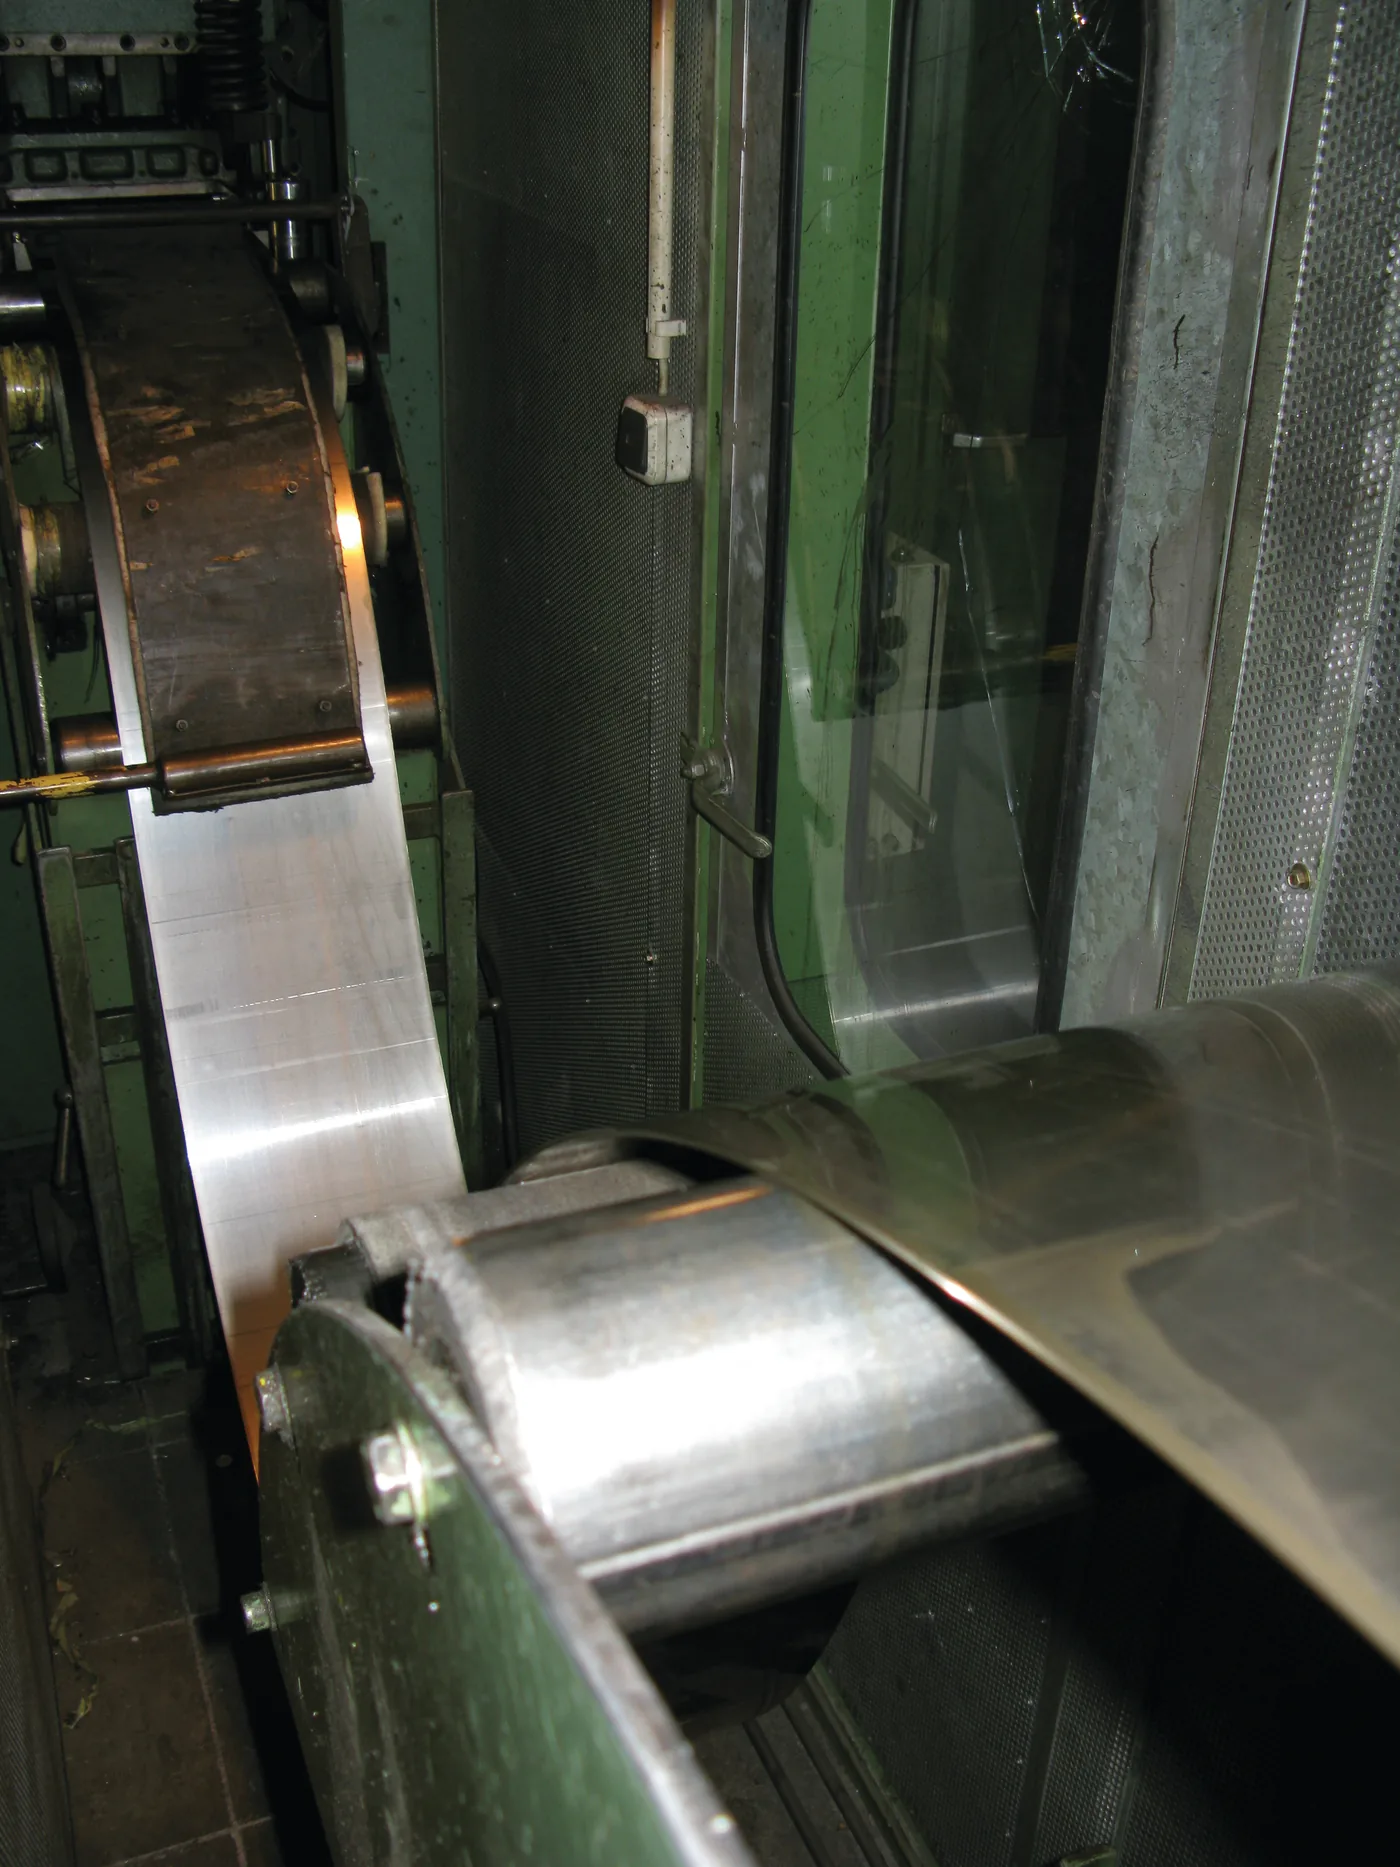
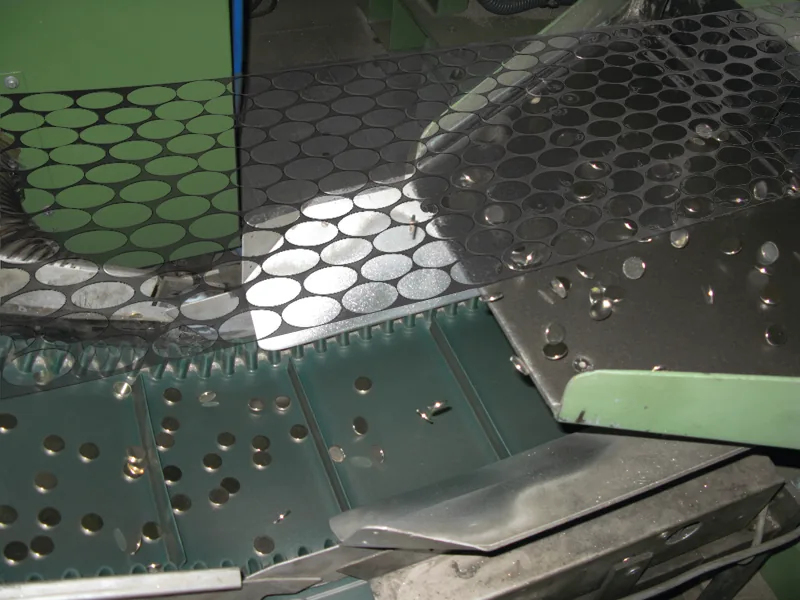
Successivamente i tondelli vengono tranciati (10) dai nastri metallici (9) dalla trancia, a una velocità fino a 6.000 pezzi al minuto, e controllati immediatamente nelle loro proprietà tecniche, come peso e spessore. Gli sfridi di tranciatura vengono rifusi e reimmessi nel ciclo produttivo.
Ora i tondelli devono ancora ricevere un bordo. A tal fine, spinti da un piatto rotante, passano nella macchina orlatrice attraverso l’utensile di orlatura. In questa fase il bordo del tondello viene ricalcato. Successivamente i tondelli attraversano un forno a nastro (11) a una temperatura da 600 a 1.000 gradi. In questo modo il materiale dei tondelli diventa più morbido e, nella successiva coniazione delle monete, si previene un’usura rapida dell’attrezzatura di conio.
Prima della consegna alle varie zecche, i tondelli finiti vengono ancora lavati, asciugati e sottoposti a un controllo finale.
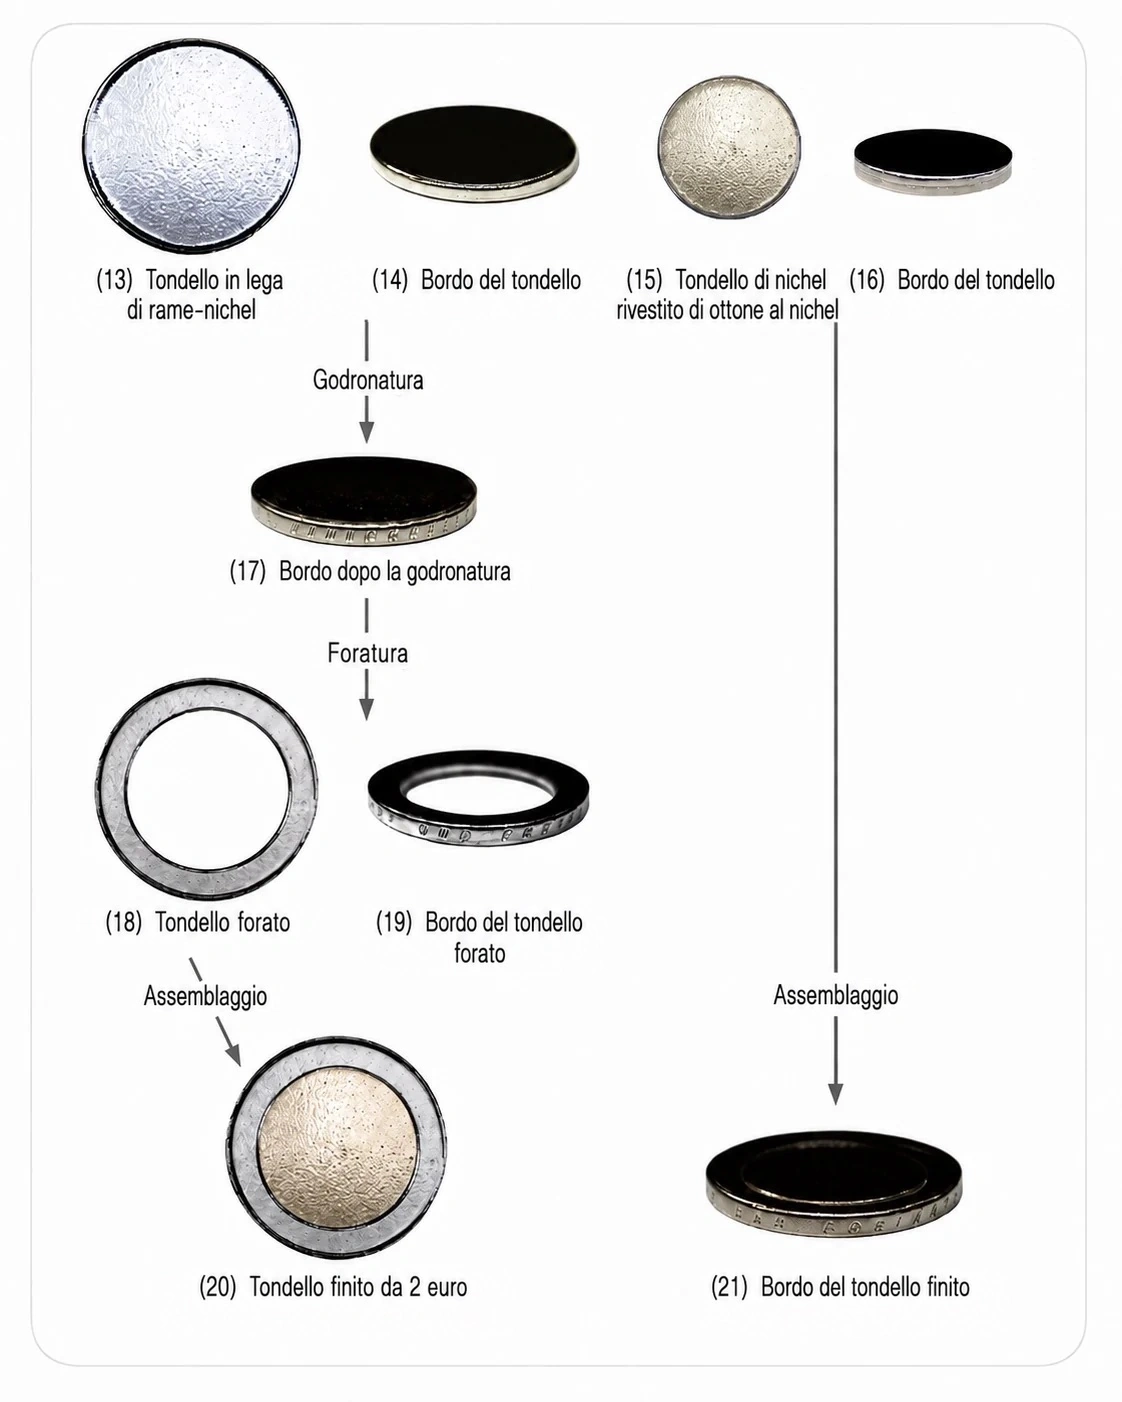
Poiché la moneta da 2 euro è una moneta bimetallica, occorre innanzitutto realizzare due diverse parti del tondello: un tondello in lega di rame-nichel e un secondo tondello nel materiale a tre strati nichel-ottone/nichel/nichel-ottone per il futuro nucleo della moneta da 2 euro.
Solo in una fase di lavorazione successiva, nella zecca, il tondello di rame-nichel riceve l’iscrizione sul bordo e viene poi forato. A questo punto le due parti possono essere unite per formare un tondello da 2 euro finito (12).
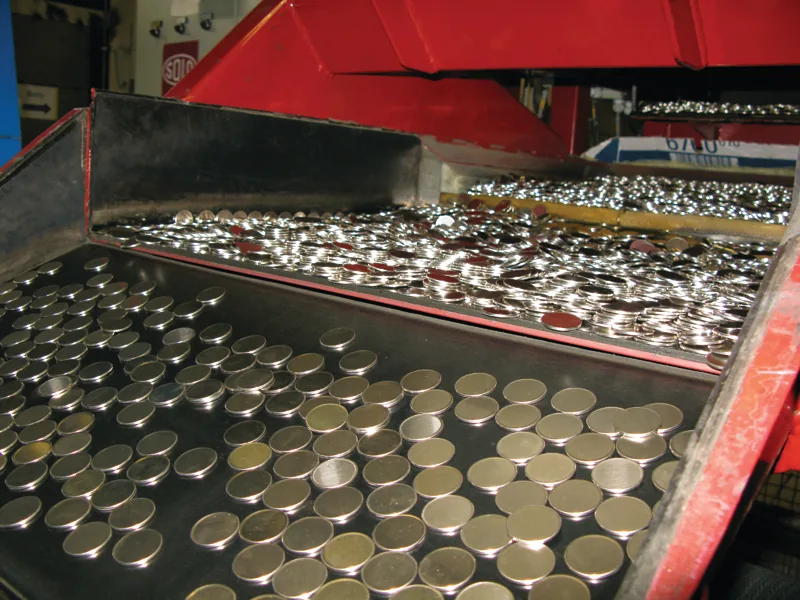
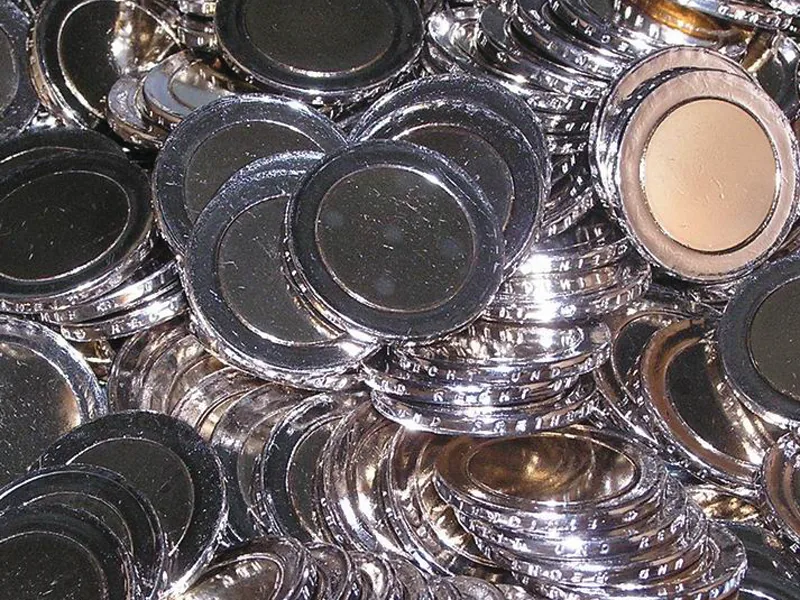
La produzione di un tondello bimetallico
La coniazione delle monete da 2 euro
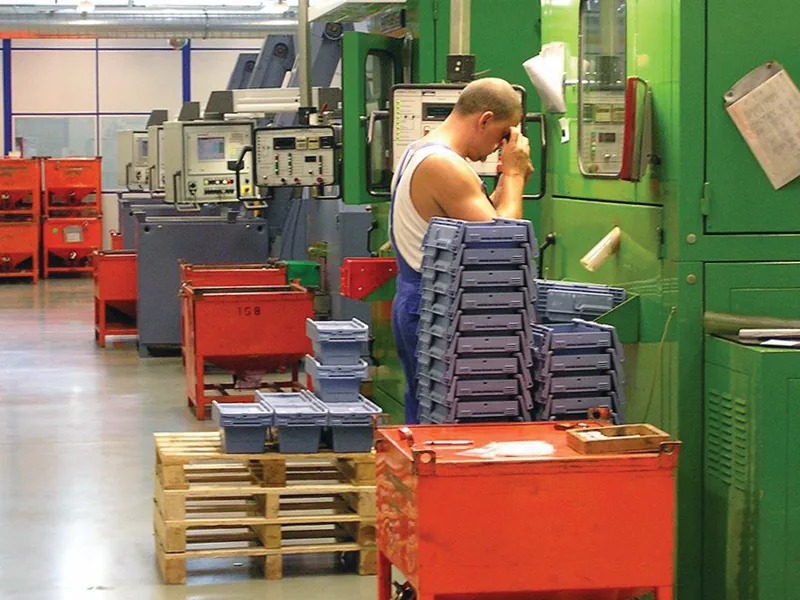
I tondelli finiti vengono consegnati alla zona di carico della zecca in grandi casse di legno che pesano fino a 600 kg. Dopo lo scarico seguono il conteggio e il controllo meccanizzati dei tondelli. I tondelli contati e pesati vengono poi trasportati in container nella sala di coniazione, fino alle macchine coniatrici.
Oggi la coniazione delle monete da 2 euro avviene con moderne presse per monete bimetalliche, che raggiungono prestazioni fino a 850 monete al minuto. Non in tutti i paesi dell’Unione monetaria si utilizzano per la coniazione tondelli da 2 euro già assemblati. Nella Repubblica Federale di Germania le macchine coniatrici per le monete da 2 euro vengono alimentate in parallelo tramite caricatori per gli anelli e per i nuclei. Solo grazie all’elevata pressione di conio anello e nucleo vengono uniti durante la coniazione. I tondelli da 2 euro già assemblati vengono utilizzati soprattutto per la coniazione di monete in fondo specchio / proof e, in alcuni altri paesi, anche per la produzione delle monete destinate alla circolazione.
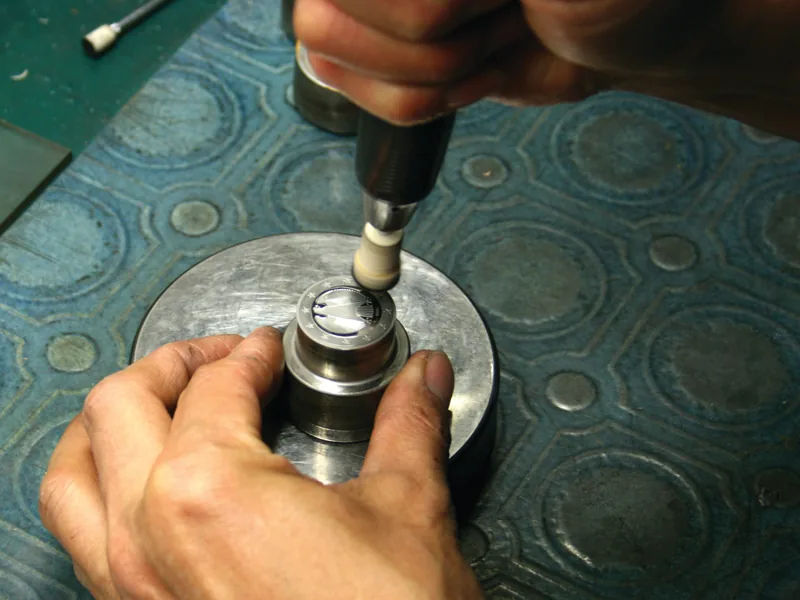
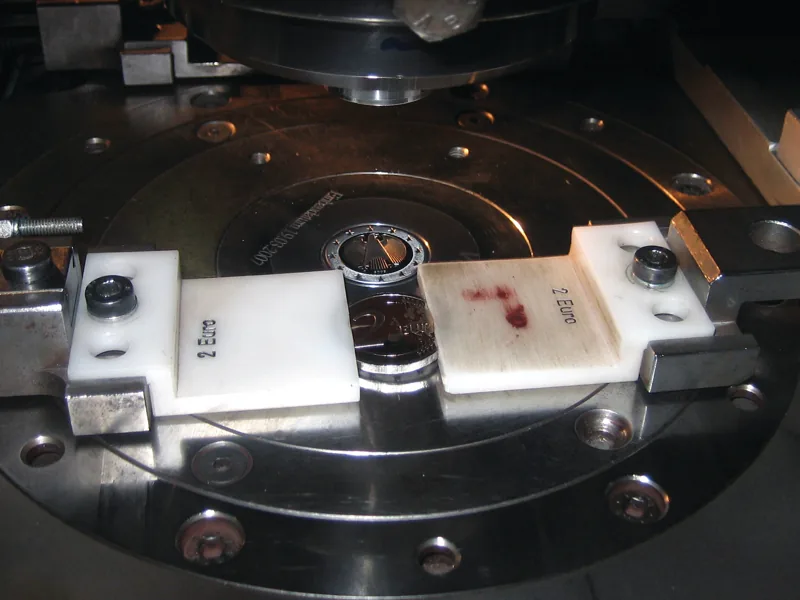
Prima che possa iniziare la coniazione di decine di migliaia di monete da 2 euro, i conii vengono ancora una volta puliti e lucidati (22). Quindi i tondelli vengono portati alla macchina coniatrice tramite nastri trasportatori inclinati (23). A velocità vertiginosa e con una pressione di conio fino a 100 t, i due conii imprimono valore nominale e motivo nel tondello. La moneta da 2 euro coniata viene poi espulsa (24) e cade nel container posto davanti alla macchina coniatrice.
La coniazione di dritto, rovescio e zigrinatura del bordo avviene sempre in un unico colpo. Tra il conio superiore e quello inferiore si trova la cosiddetta ghiera, un anello d’acciaio in cui si posano i tondelli e il cui diametro corrisponde a quello delle monete da coniare. In questo modo si impedisce che il metallo si espanda lateralmente sotto l’elevata pressione di conio.
Successivamente le monete coniate vengono sottoposte a un controllo qualità a campione. Un addetto verifica con calibro e lente d’ingrandimento la qualità impeccabile delle monete coniate (25).
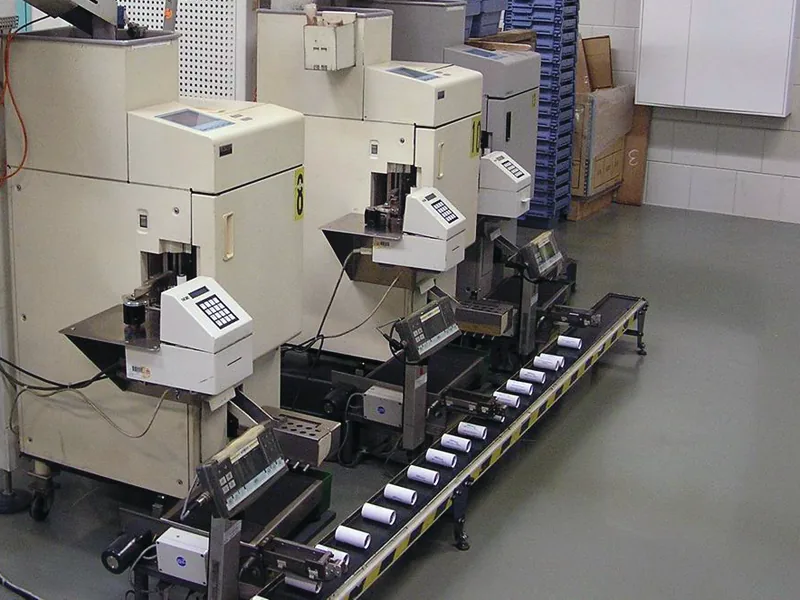
Dopo il via libera segue il confezionamento meccanizzato. Le monete da 2 euro vengono avvolte a gruppi di 25 in carta con il valore nominale stampato (26). Prima che dieci di questi rotolini vengano a loro volta sigillati in pellicola di plastica, sfrecciano uno per uno su una bilancia che scarta i rotolini non riempiti correttamente.
Le monete sono ora pronte per il loro viaggio verso le sedi della Bundesbank, da cui vengono consegnate a numerose banche più piccole, entrando così in circolazione. Con ogni probabilità alcune di queste monete finiranno presto nel portamonete di qualcuno di voi.