Como nasce, afinal, uma moeda de 2 euros, que etapas de trabalho são necessárias e o que é preciso para a fabricar? Em 2008 acompanhámos de perto todo o laborioso processo de produção. Desde a nossa visita, porém, a indústria monetária mudou a um ritmo vertiginoso.
Ao contrário do que acontecia então, hoje a maioria dos autores de moedas já não desenha o motivo em papel, mas cria-o diretamente no computador, com a ajuda de software 3D específico. Também as etapas seguintes foram revolucionadas pela digitalização: onde antes eram necessários dias de trabalho artesanal para modelos em gesso, selagens com goma-laca e moldes de cera, hoje os relevos nascem muitas vezes diretamente como ficheiro digital.
Até o enorme pantógrafo mecânico (a máquina de redução), que na altura percorria fisicamente o modelo durante horas, pertence hoje, na maioria dos casos, ao passado. As casas da moeda modernas utilizam em vez disso scanners laser 3D de alta precisão e fresadoras CNC controladas por computador ou lasers de gravação, que gravam o motivo diretamente no bloco de aço com precisão micrométrica.
Também o laborioso processo mecânico de transferência por punção, usado para reproduzir os cunhos, está a ser cada vez mais substituído por eficientes lasers de cunhagem de alto rendimento. Até o controlo de qualidade final recebeu uma atualização digital: se na altura dominavam as verificações por amostragem com lupa e paquímetro, hoje sistemas óticos de câmaras de alta velocidade analisam as moedas de forma totalmente automática, numa fração de segundo, em pleno processo de produção.
Acompanhe-nos agora numa viagem de regresso a 2008 e descubra quanta verdadeira arte artesanal havia então – e, no essencial, continua a haver hoje – em cada moeda.
Do primeiro esboço ao fabrico da ferramenta de cunhagem
Antes de tilintar no nosso porta-moedas, uma moeda de 2 euros já percorreu um laborioso processo de conceção e produção. Dos primeiros desenhos do artista e da execução de um modelo em gesso, passando pelo fabrico da ferramenta de cunhagem e do material dos discos lisos, até à cunhagem da moeda, decorrem inúmeras horas de trabalho. Só então a moeda acabada encontra finalmente o caminho para a circulação.
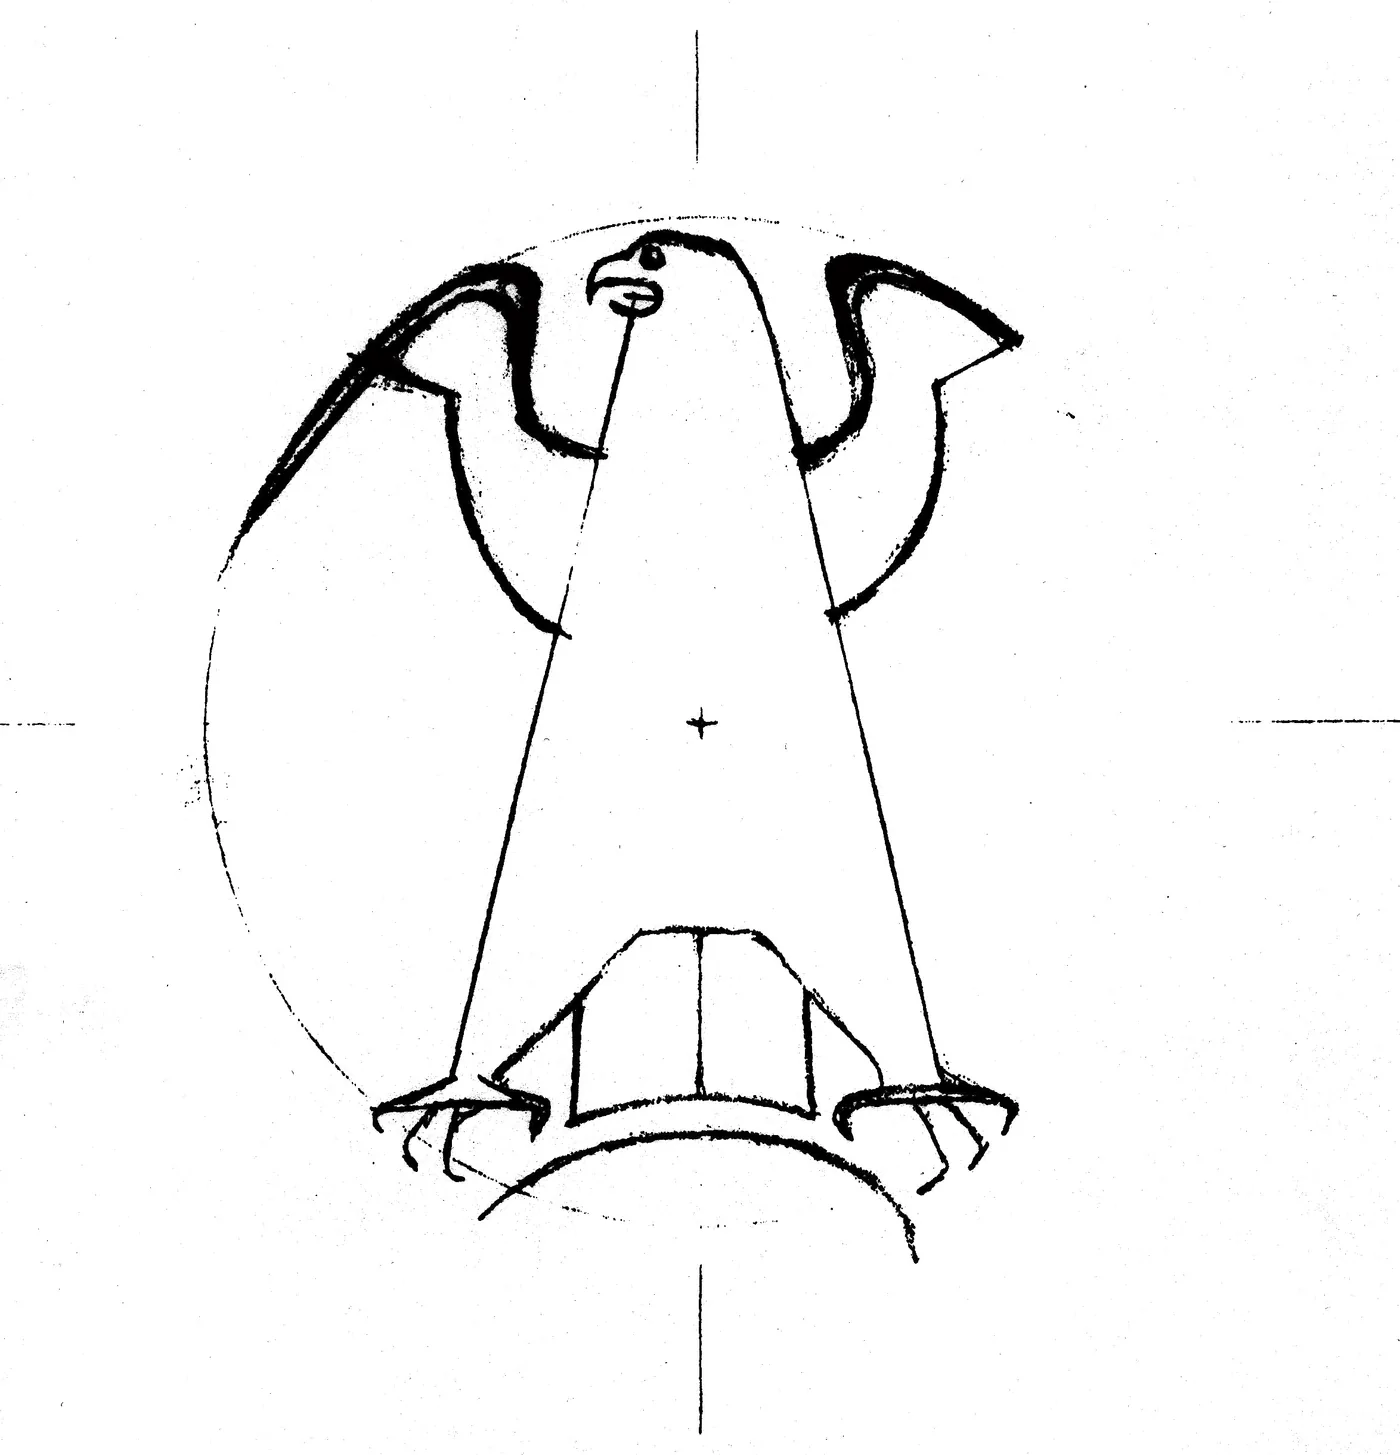
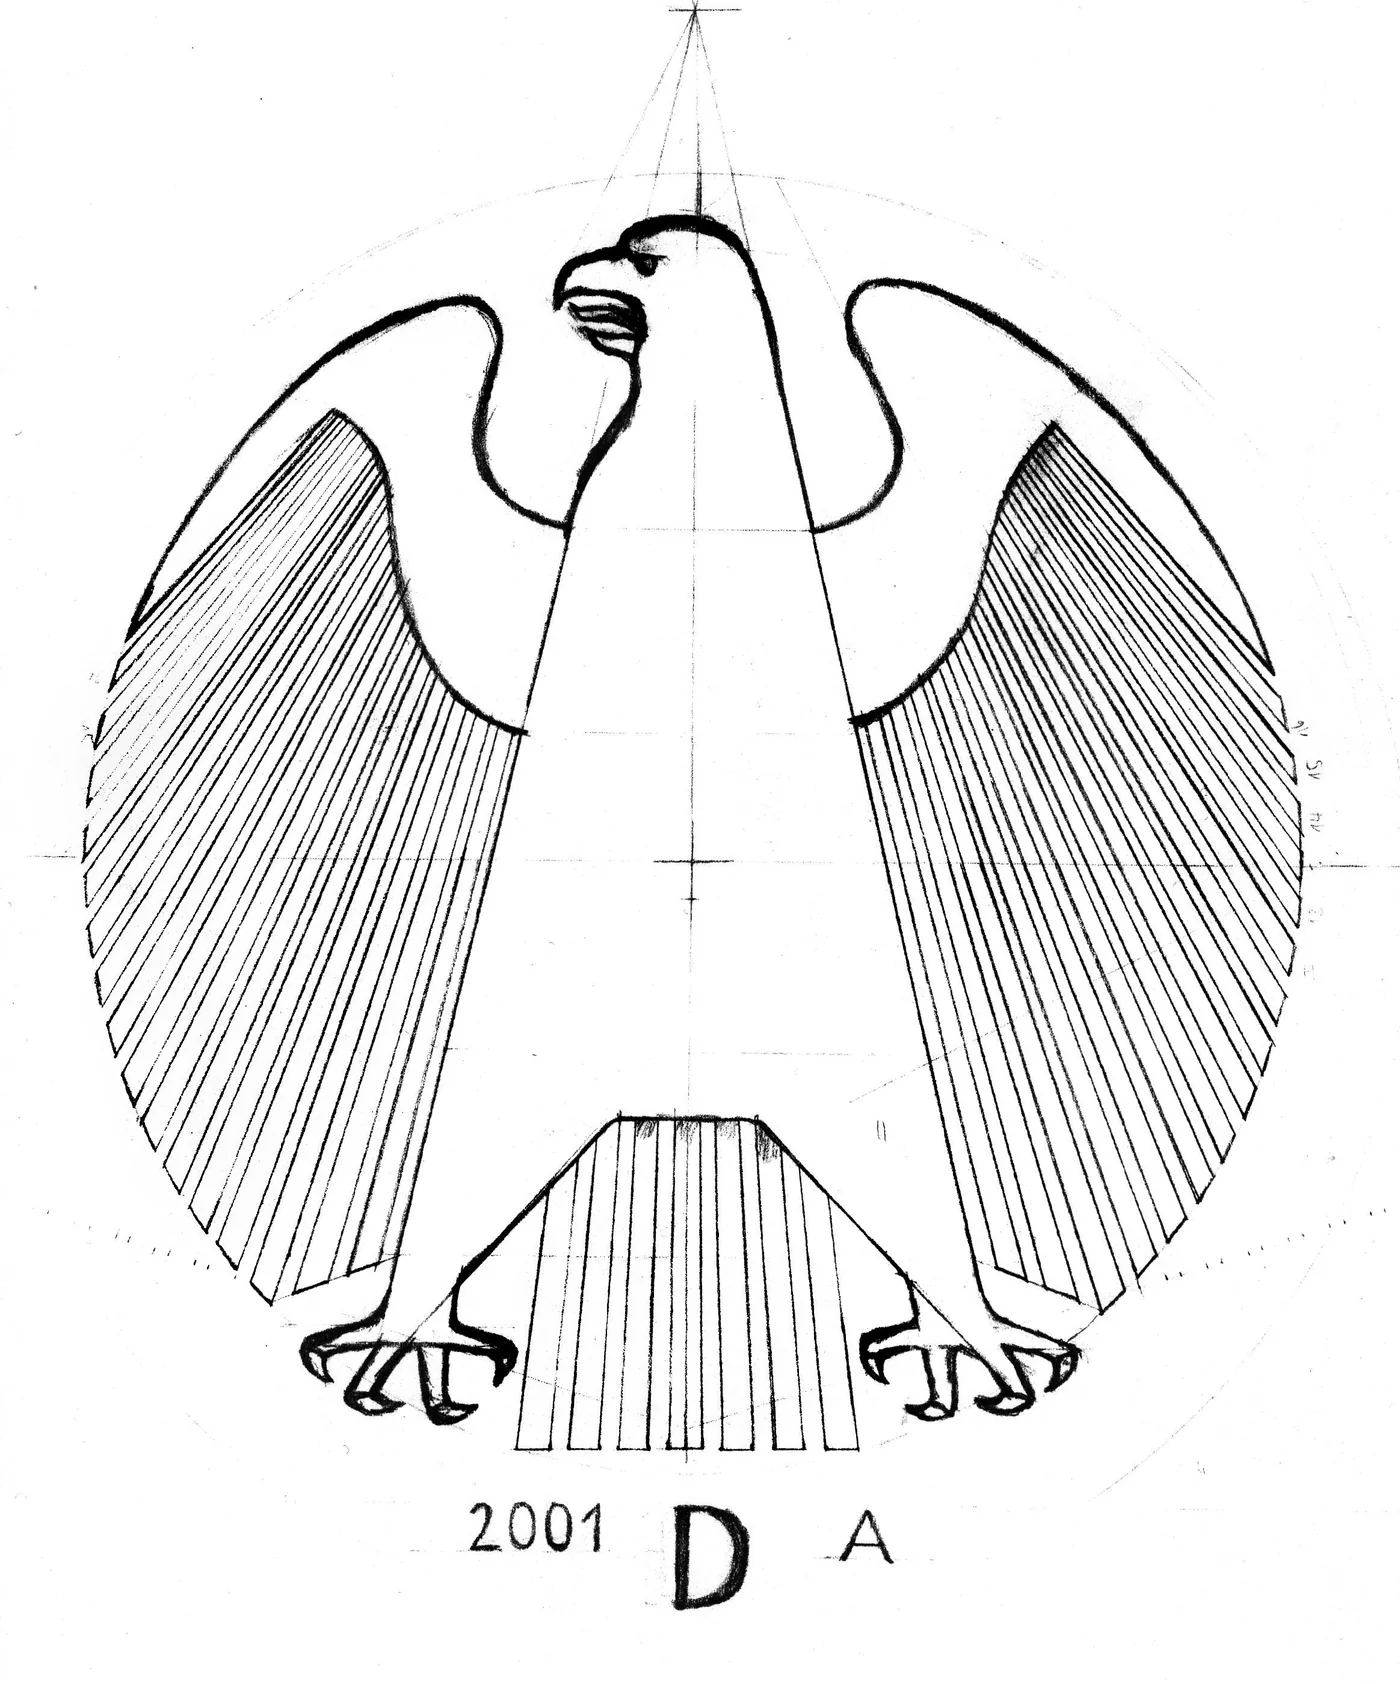
A base de qualquer moeda é criada pelo artista, que, depois dos primeiros esboços de ideias sobre um tema proposto, passa ao papel, à mão, vários desenhos de projeto, em esboços a lápis com cerca de 15 cm (1)/(2).
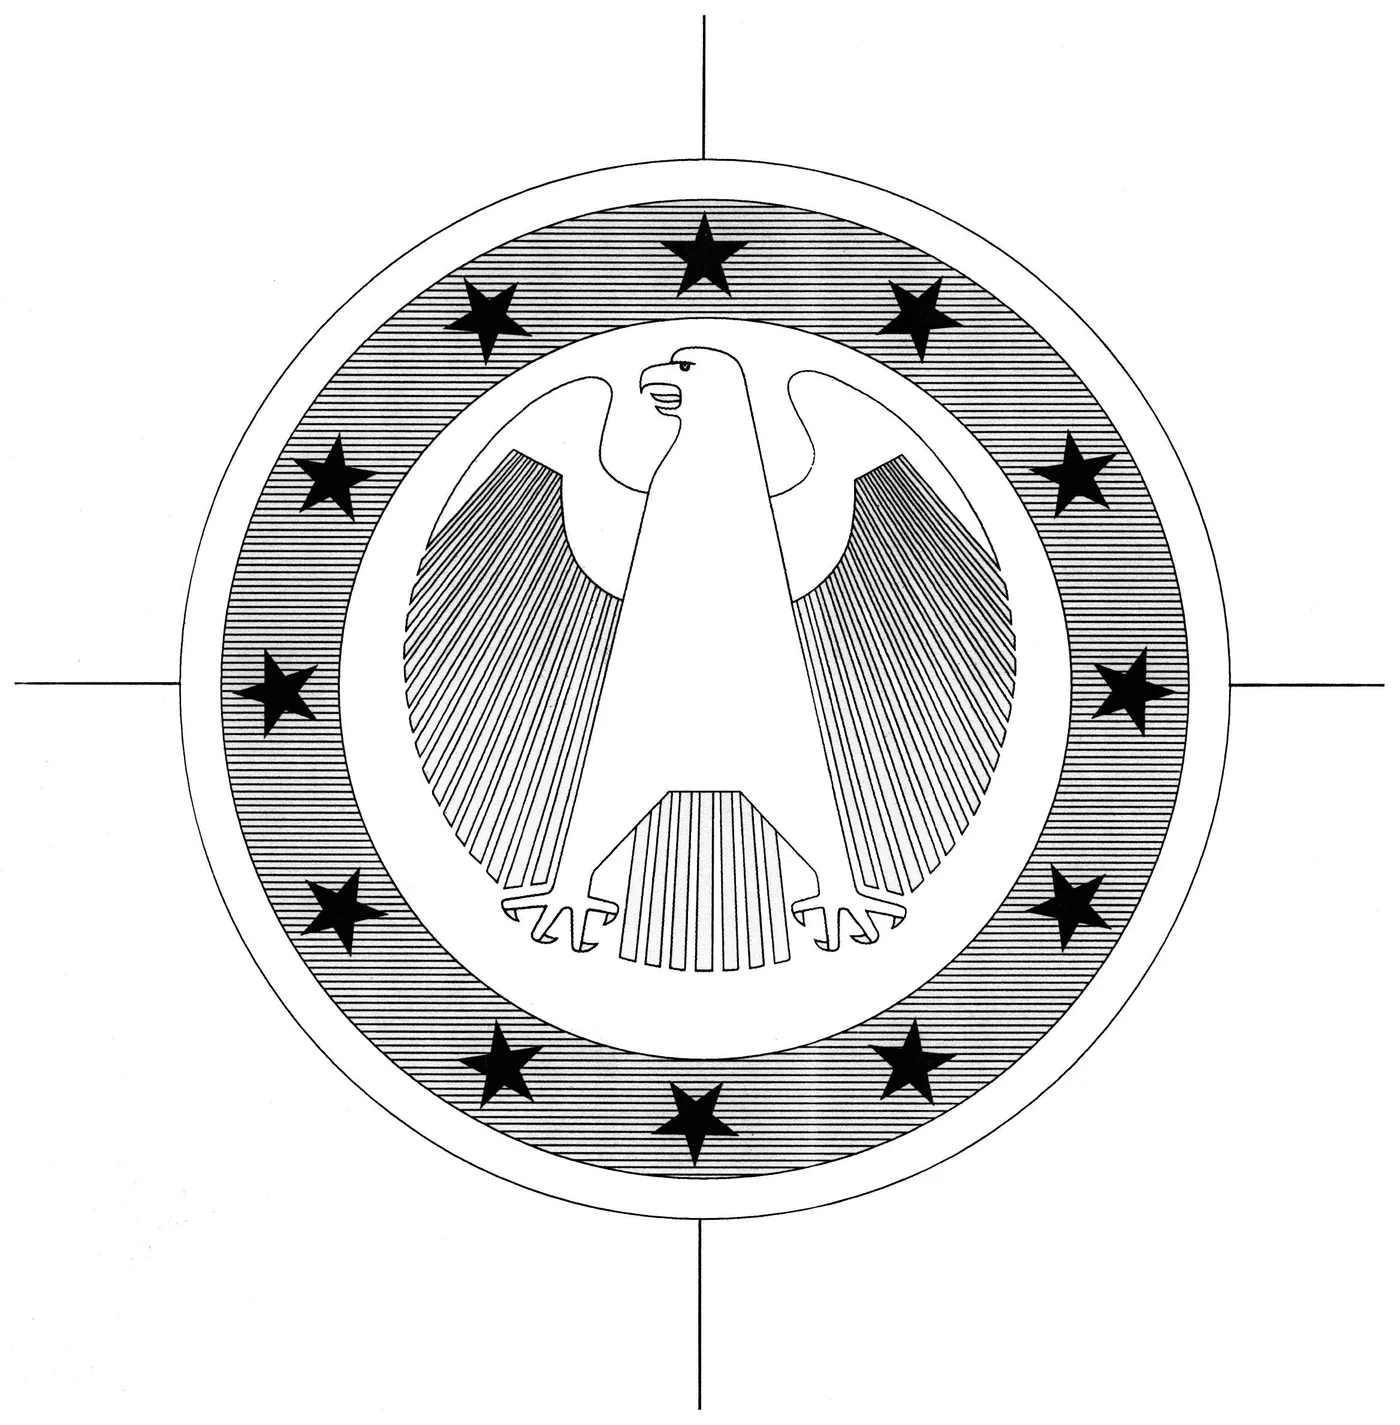
Assim que é escolhido um projeto, este é digitalizado e, no computador, disposto em círculo com as doze estrelas europeias, a marca da casa da moeda e o ano de cunhagem (3).
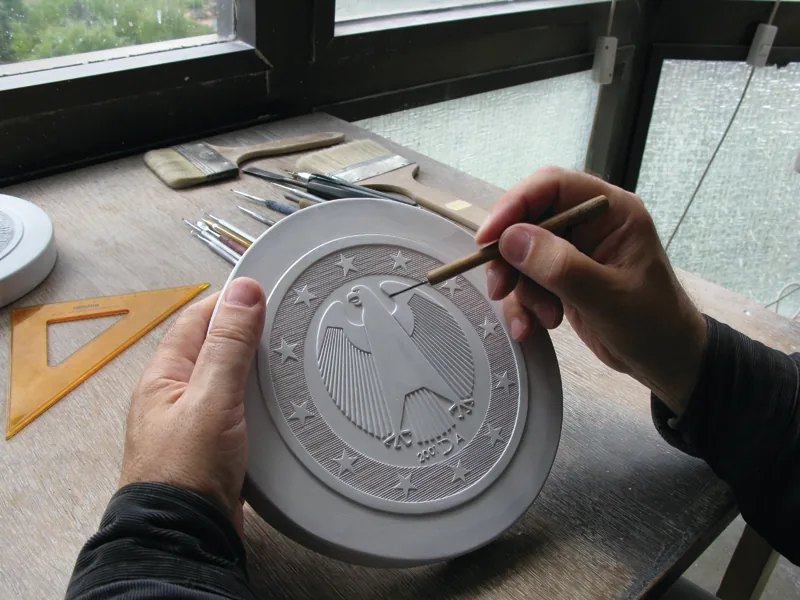
A partir do seu desenho, o artista executa então um modelo em gesso ampliado em relação à futura moeda. Para isso, o desenho de projeto acabado é transferido para o gesso, invertido em espelho, com a ajuda de um solvente. Em etapas seguintes, o artista talha o motivo no gesso em negativo e invertido em espelho e sela-o com goma-laca. Depois, o modelo é isolado com cera líquida. Só então se pode envolver o modelo em gesso com uma cinta de contenção e verter gesso líquido sobre o negativo. No primeiro positivo assim obtido, todos os pormenores são trabalhados à mão, passo a passo (4).
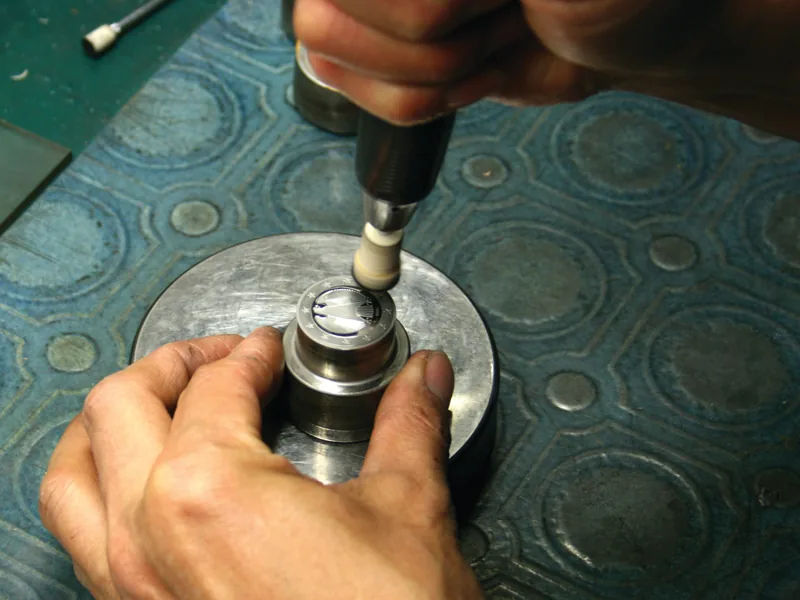
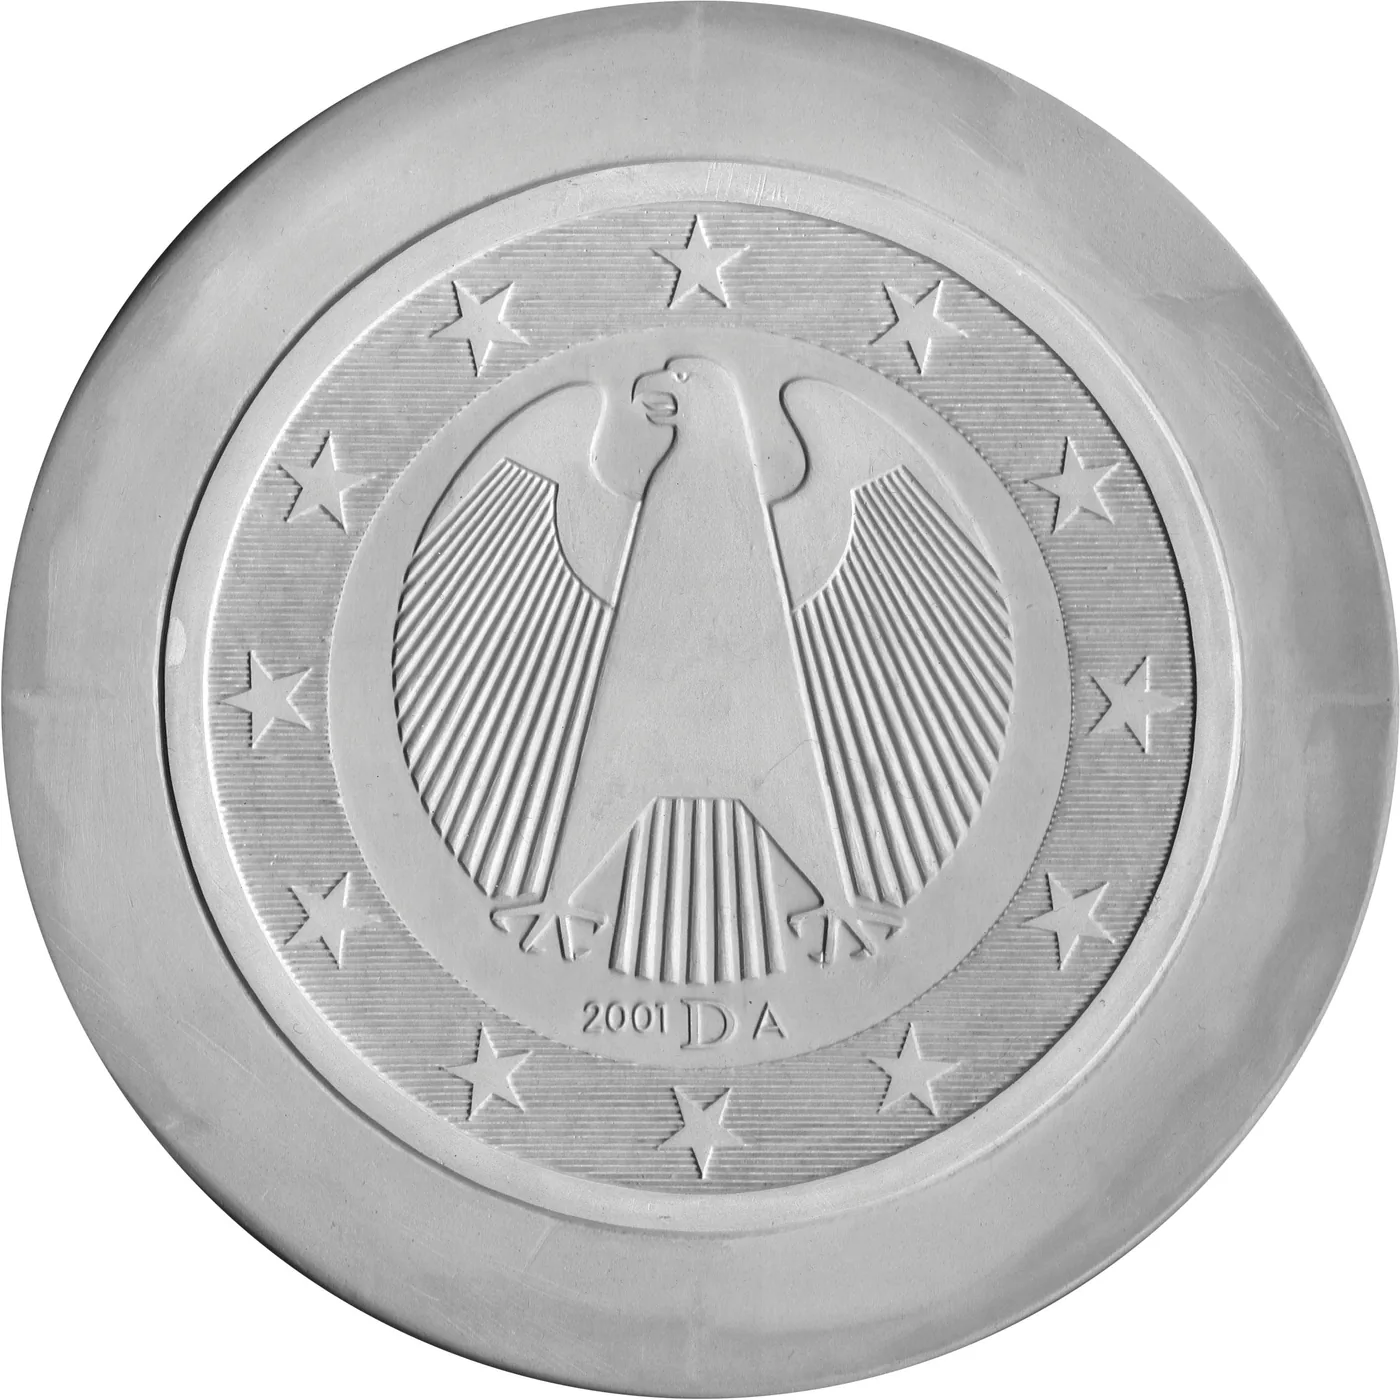
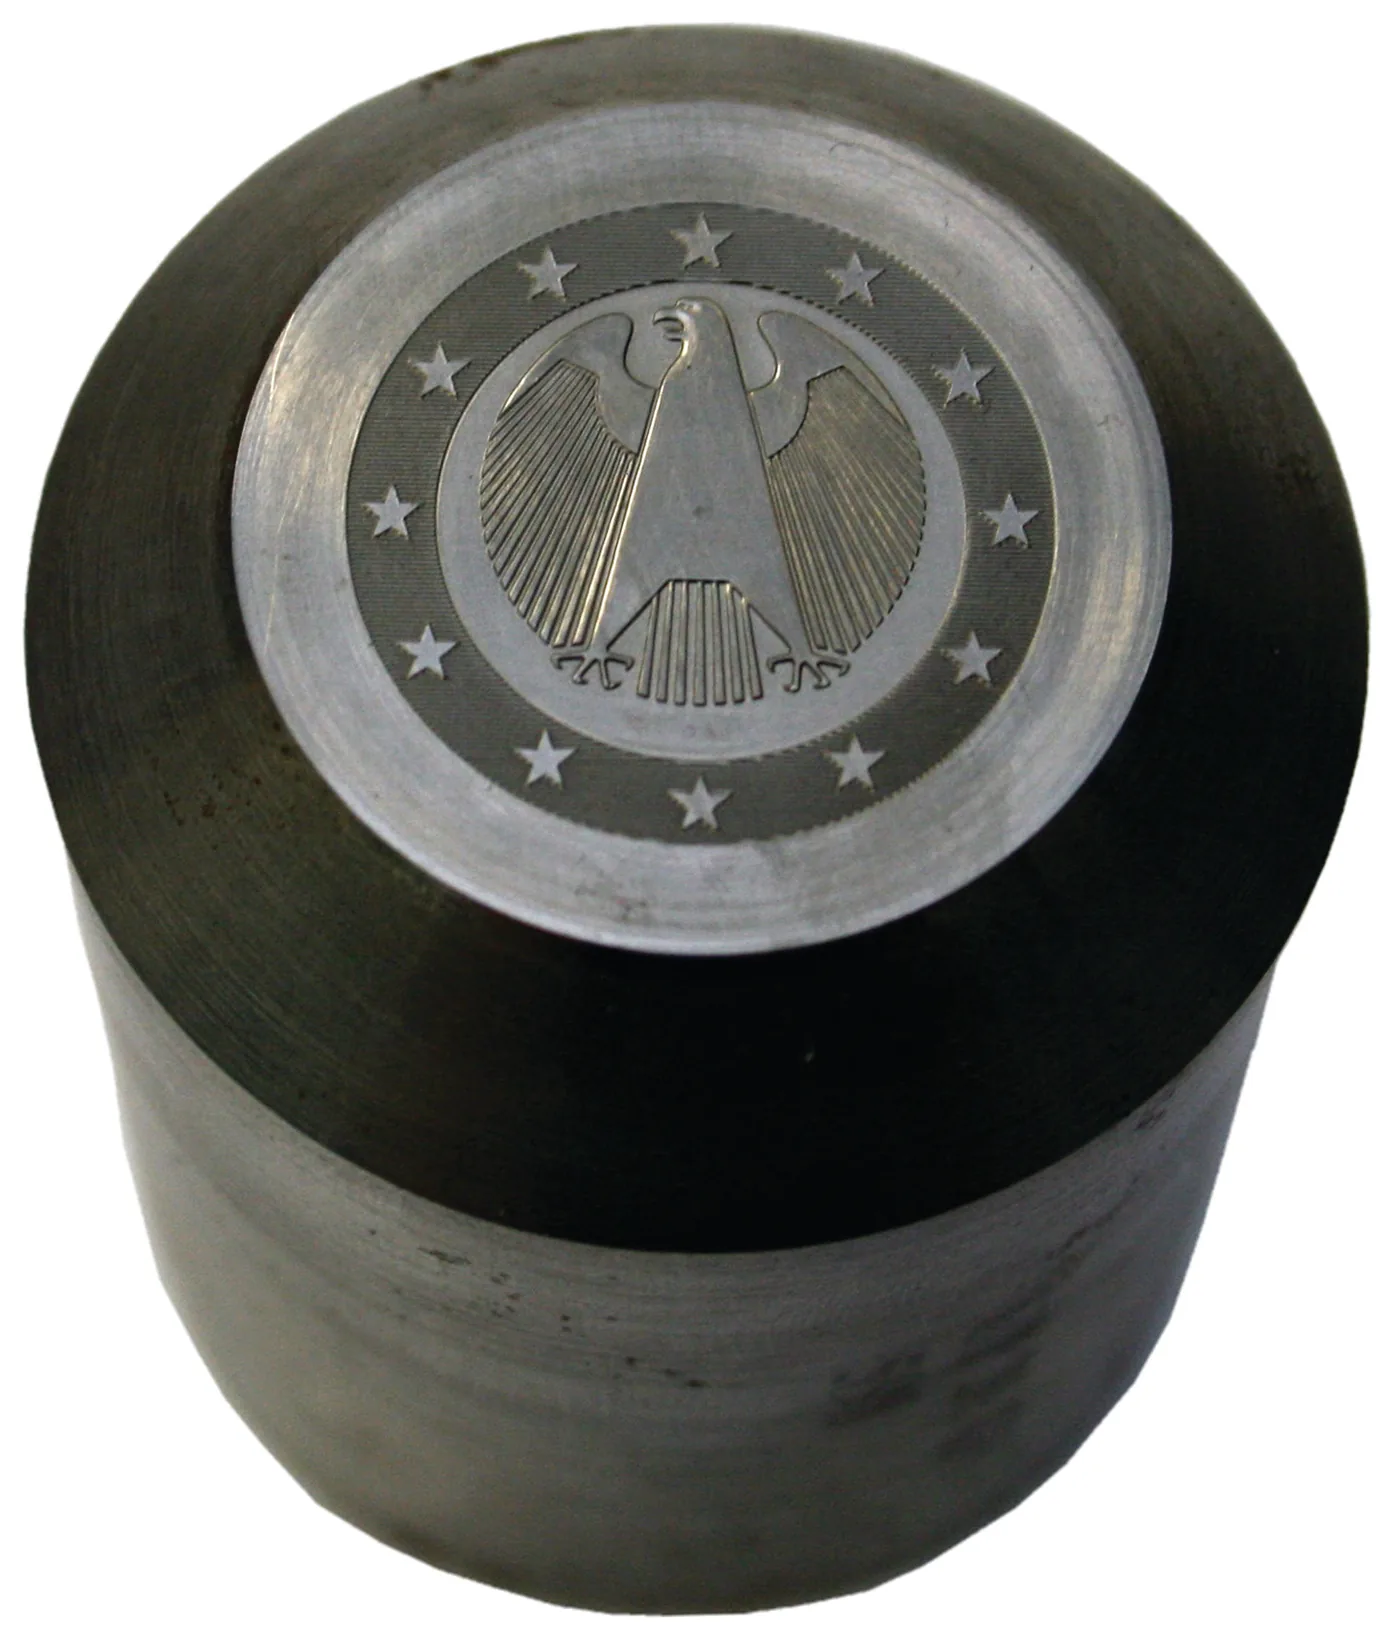
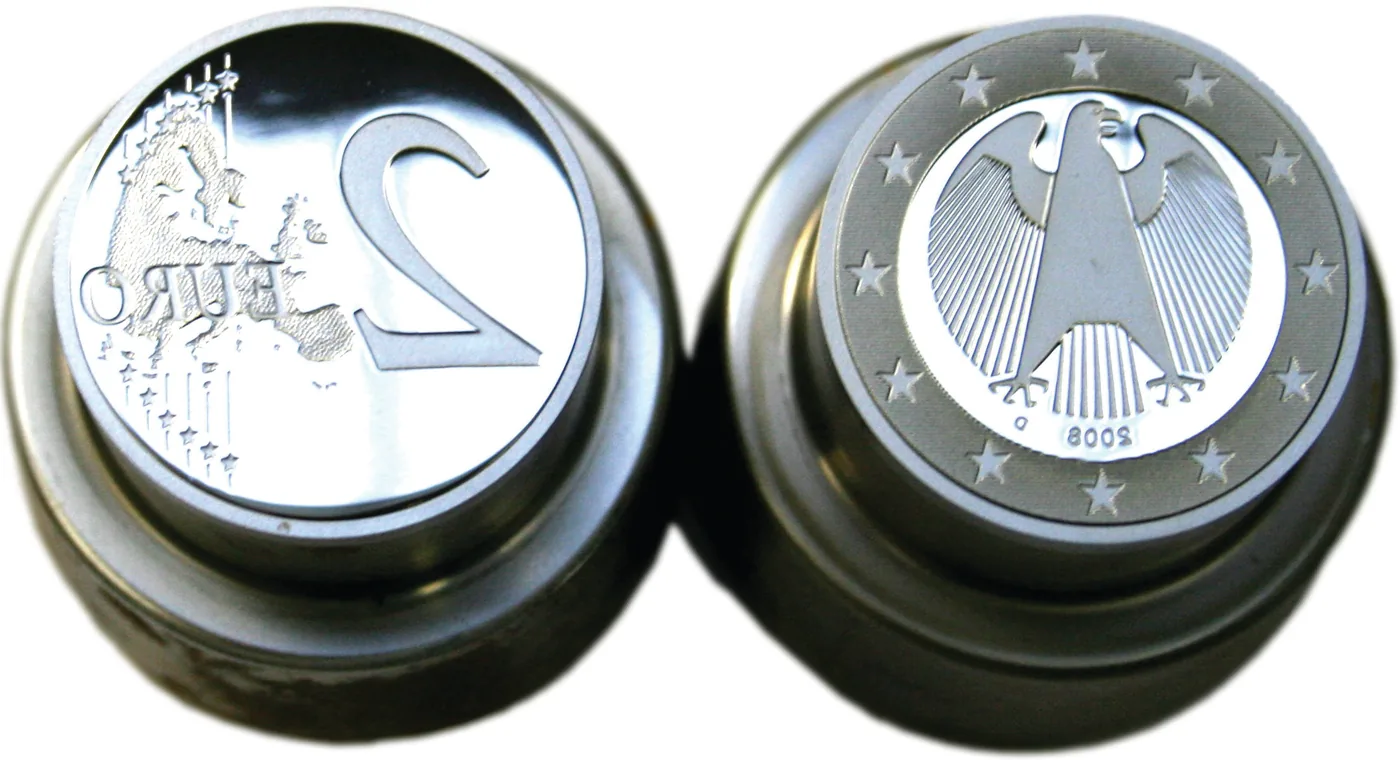
A partir deste modelo em gesso ampliado (5), modelado em todos os seus pormenores, obtém-se, através de uma moldagem intermédia, um molde positivo em resina sintética. Montado numa máquina de redução (pantógrafo), um apalpador percorre o modelo em três dimensões e uma fresa transfere o relevo, no tamanho original pretendido, para um bloco de aço. O punção original assim obtido (6) é depois retocado pelo gravador, com a máxima precisão, nos contornos e nos pormenores do relevo, e em seguida temperado. Através de várias transferências por punção obtêm-se, por fim, a partir do punção original, os cunhos propriamente ditos, em negativo. Depois da transferência, estes são torneados na forma correta, temperados e, para prolongar a sua vida útil, submetidos a cromagem dura. Com a ferramenta de cunhagem acabada (7) podem agora cunhar-se centenas de milhares de novas moedas.
O fabrico do material dos discos lisos
Para se poderem cunhar moedas de 2 euros com a ferramenta de cunhagem, é preciso produzir primeiro o material dos discos lisos de 2 euros, com a liga prescrita e as propriedades físicas e técnicas rigorosamente definidas. Para isso, começa por ser produzido numa fundição o metal monetário dos futuros discos lisos. Para as moedas de 2 euros utiliza-se a liga de cobre-níquel Cu 750 / Ni 250, uma liga comprovada que, graças às suas marcadas propriedades físicas, é muito difícil de falsificar.
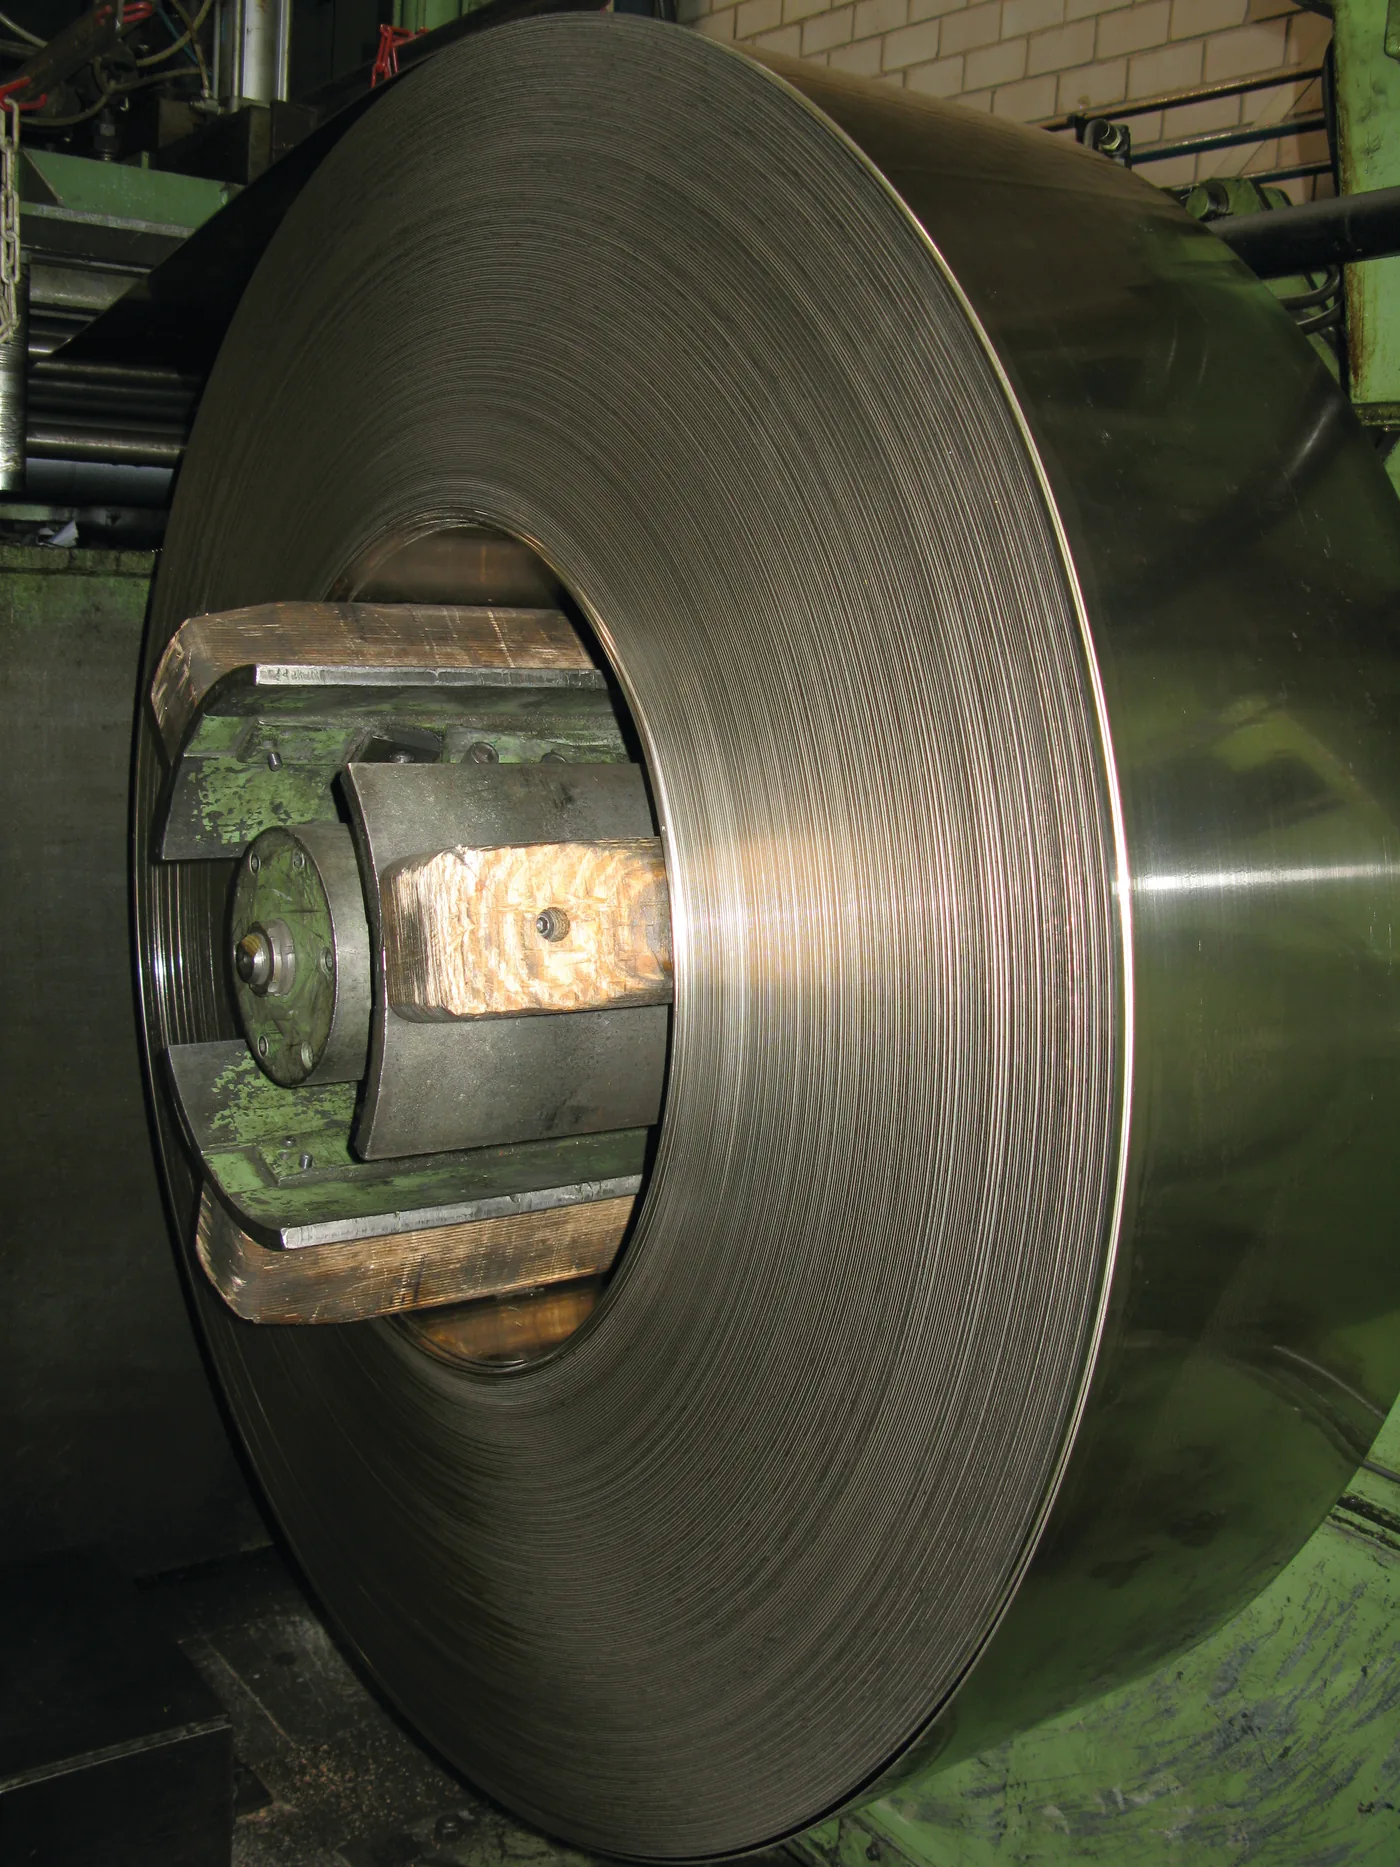
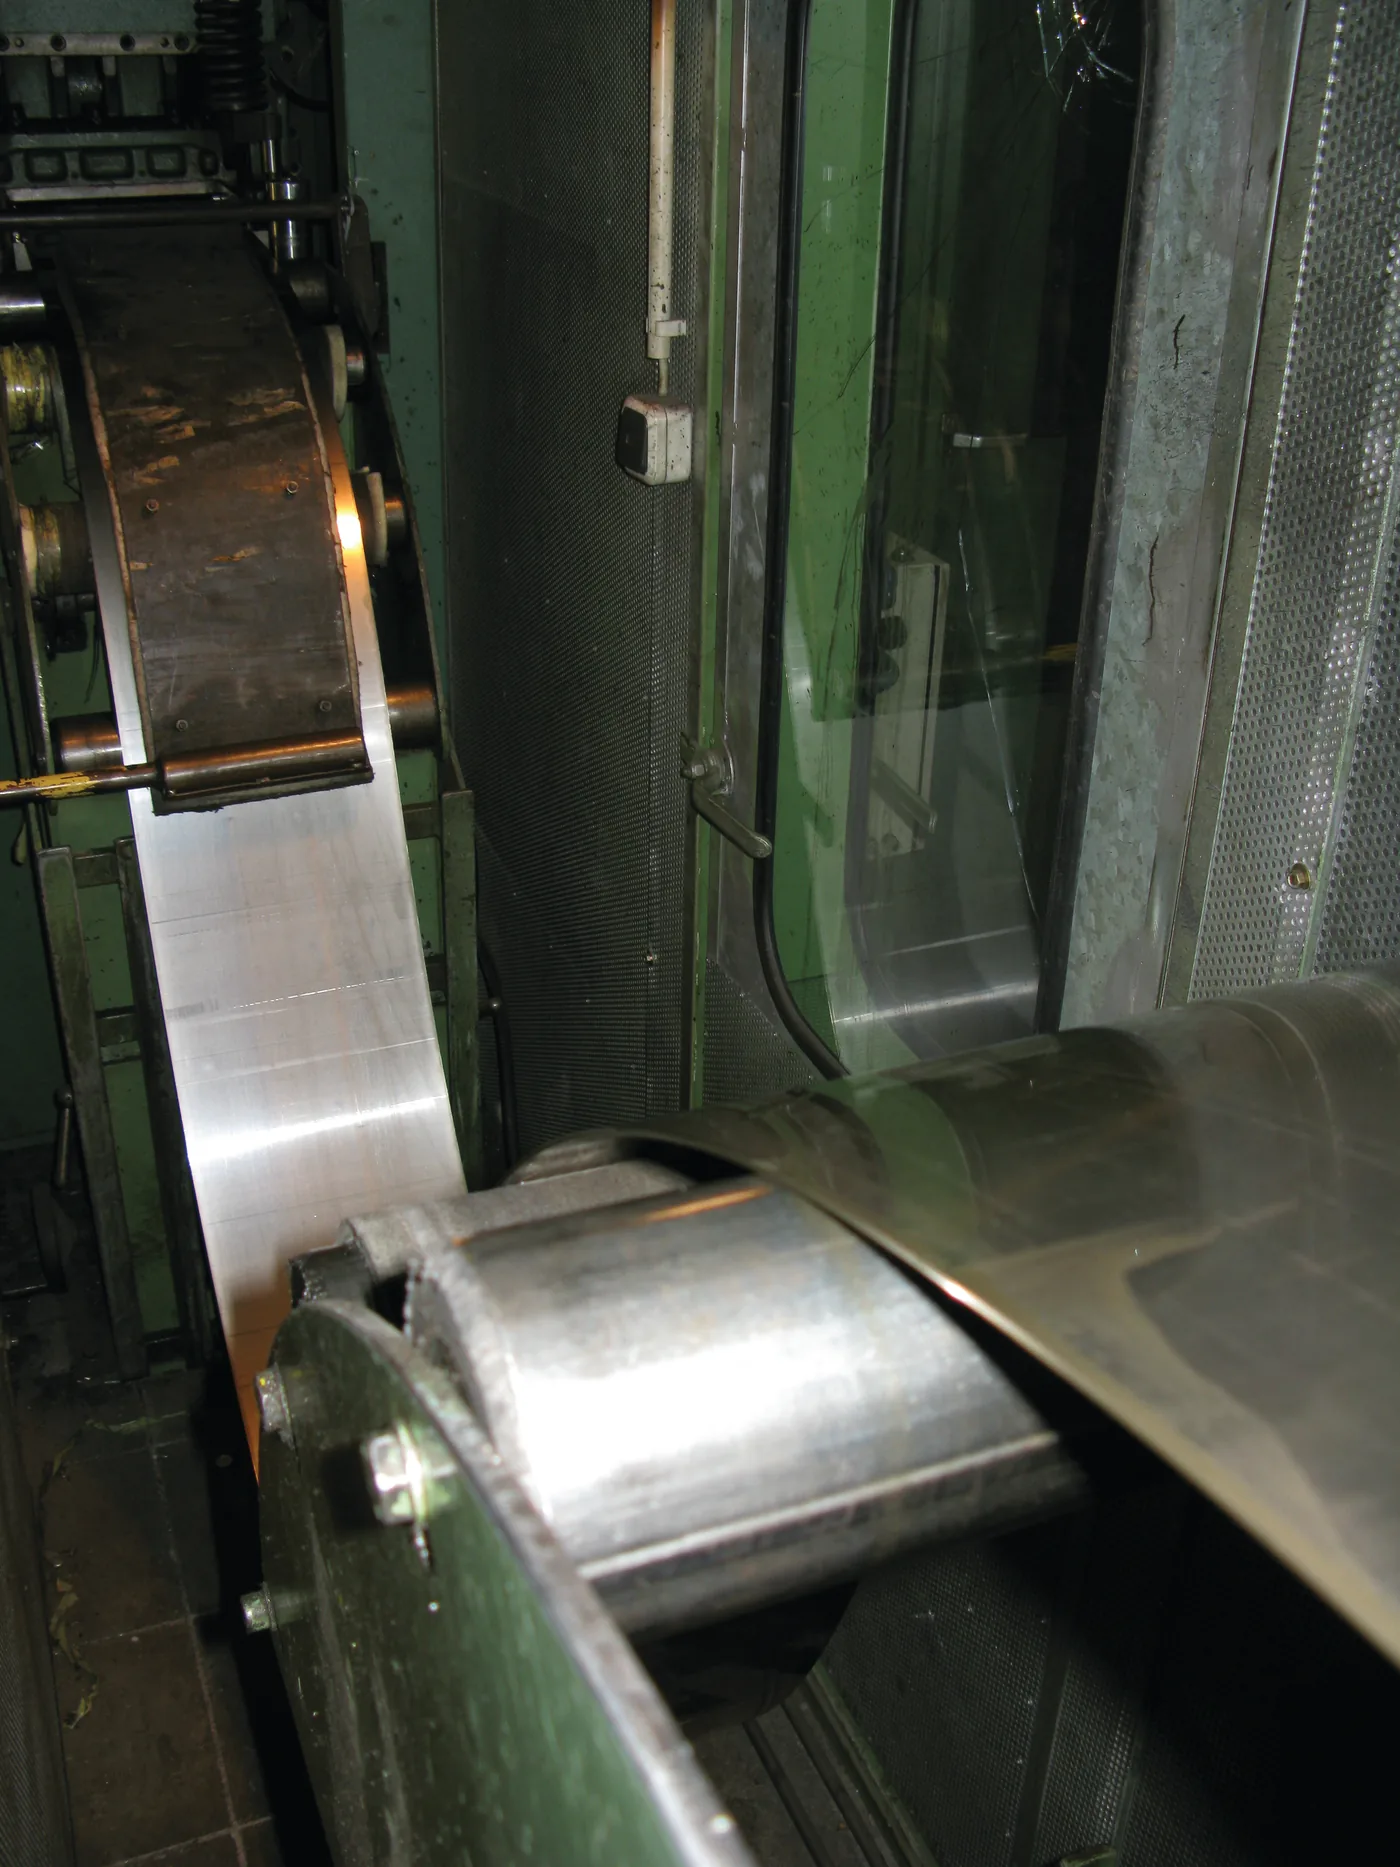
No fabrico do material dos discos lisos, começam por ser vazadas em processo de vazamento contínuo as chamadas «placas», blocos de metal com 6 a 7 m de comprimento e até 10 t de peso. Estes são depois laminados no laminador, em várias etapas, até à espessura pretendida de cerca de 2 mm. As finas tiras de metal assim obtidas são então cortadas na largura de corte e enroladas em grandes rolos de tira de metal, as chamadas «bobinas de aço» (8).
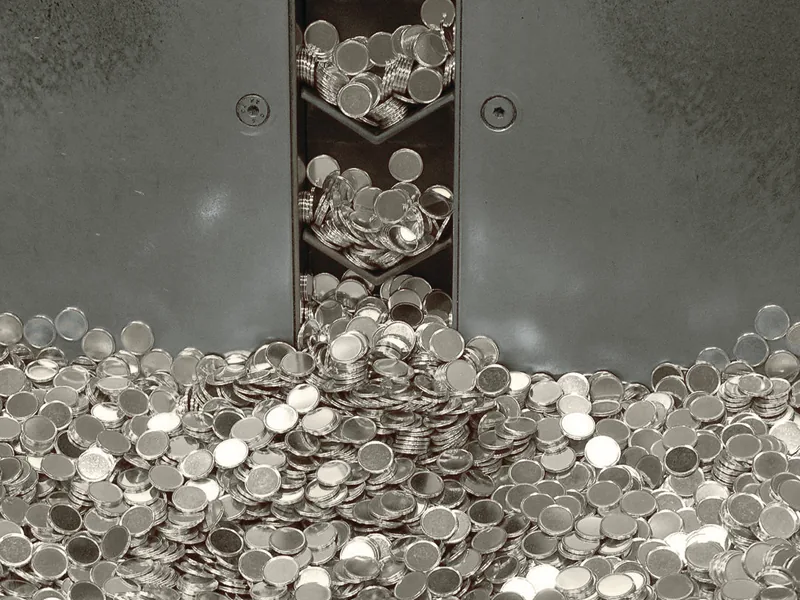
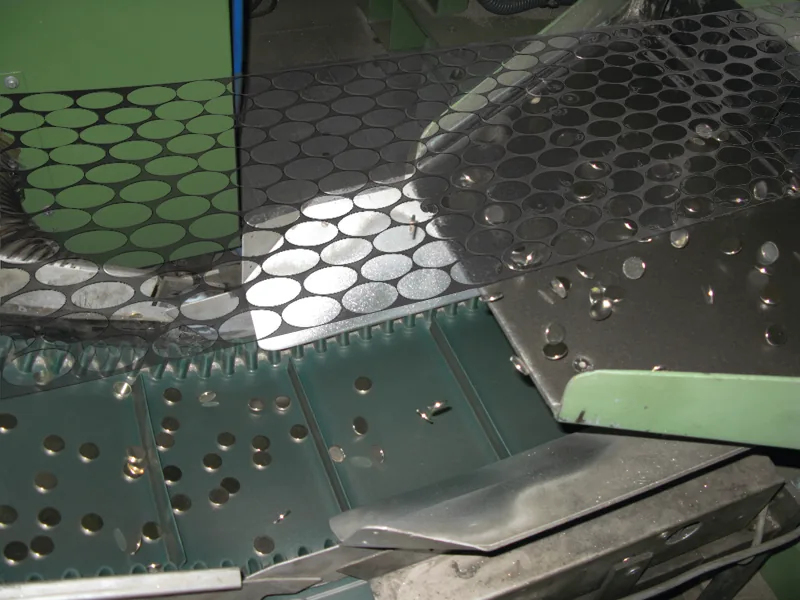
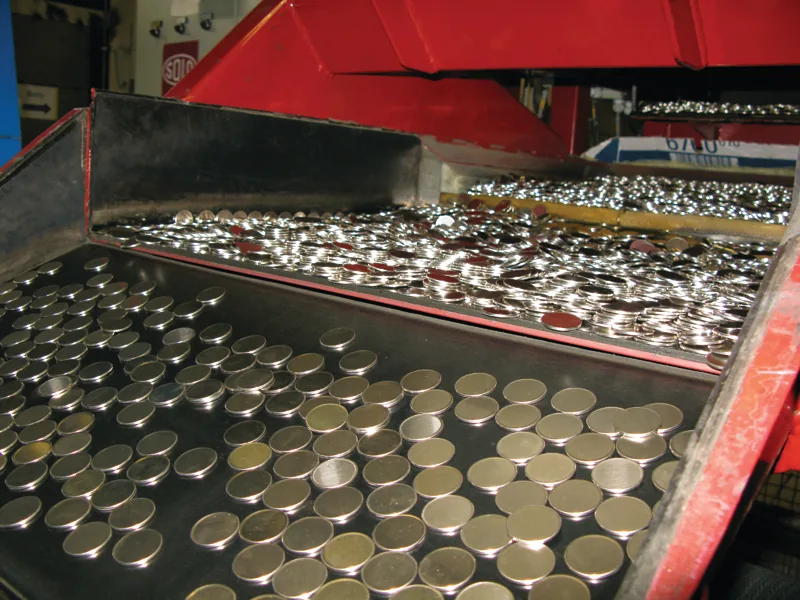
Em seguida, os discos lisos são cortados (10) das tiras de metal (9) pela prensa de corte, a uma velocidade de até 6000 peças por minuto, e imediatamente verificados quanto às suas propriedades técnicas, como o peso e a espessura. Os retalhos do corte são novamente fundidos e reintroduzidos no processo de produção.
Agora falta ainda dar um bordo aos discos lisos. Para isso, passam pela ferramenta de serrilhagem da máquina de serrilhagem, impulsionados por um prato giratório. Neste processo, o bordo do disco liso é recalcado. Depois, os discos lisos atravessam um forno de tapete (11) a 600 a 1000 graus. Assim, o material dos discos lisos torna-se mais macio e, na posterior cunhagem das moedas, evita-se um desgaste rápido da ferramenta de cunhagem.
Antes da entrega às diversas casas da moeda, os discos lisos acabados são ainda lavados e secos e submetidos a um controlo final.
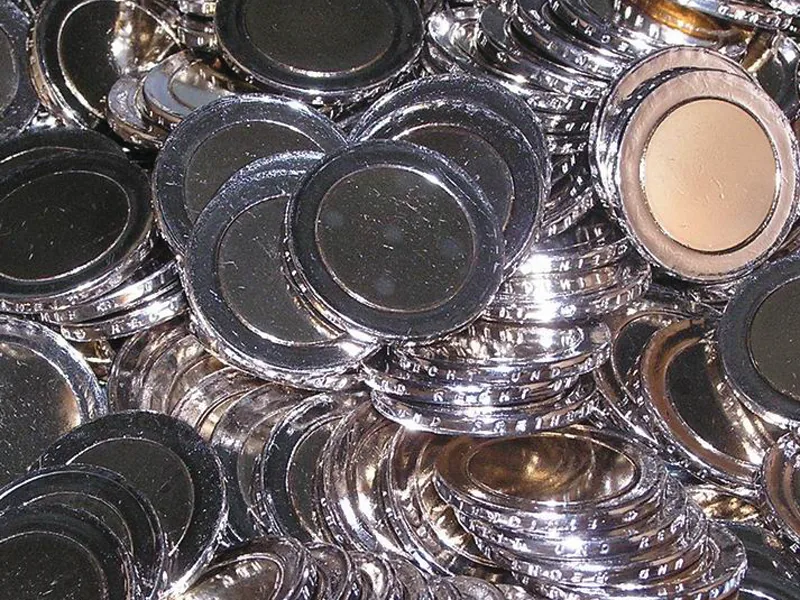
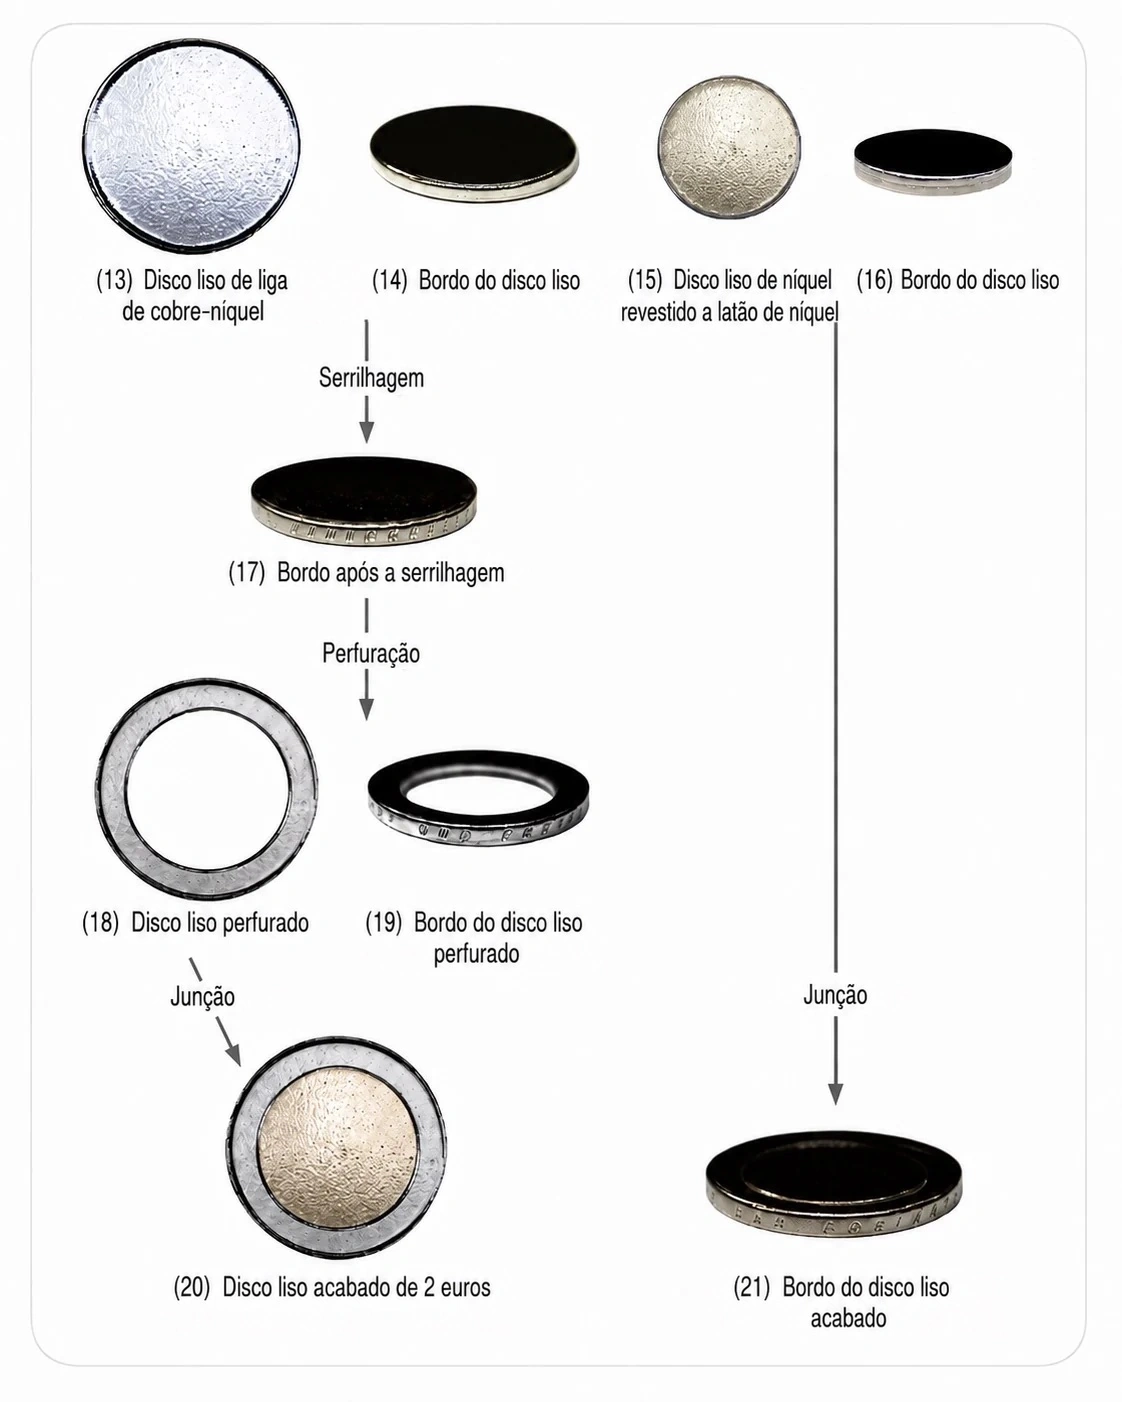
Como a moeda de 2 euros é uma moeda bimetálica, é preciso fabricar primeiro duas partes de disco liso diferentes: um disco liso de liga de cobre-níquel e outro disco liso de um material de três camadas latão de níquel – níquel – latão de níquel, para o futuro núcleo da moeda de 2 euros.
Só numa etapa de trabalho posterior, na casa da moeda, o disco liso de cobre-níquel recebe uma inscrição no bordo e é depois perfurado. Pode então fazer-se a junção das duas partes num disco liso de 2 euros acabado (12).
O fabrico de um disco liso bimetálico
A cunhagem das moedas de 2 euros
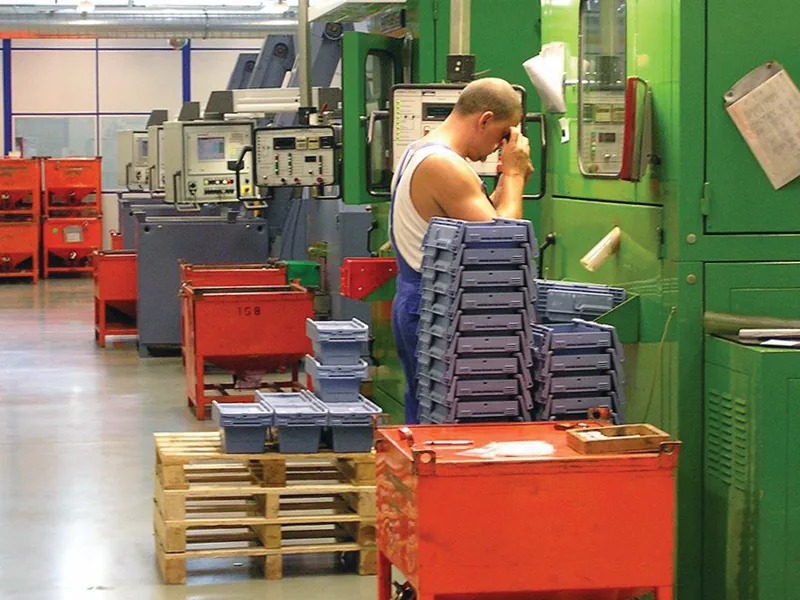
Os discos lisos acabados chegam ao cais de carga da casa da moeda em grandes caixas de madeira que pesam até 600 kg. Depois da descarga, os discos lisos são contados e verificados por máquinas. Os discos lisos contados e pesados são em seguida levados em contentores para a sala de cunhagem, junto das prensas de cunhagem.
Hoje, a cunhagem das moedas de 2 euros é feita em modernas prensas de cunhagem bimetálica, que atingem um rendimento de até 850 moedas por minuto. Nem todos os países da União Monetária utilizam na cunhagem discos lisos de 2 euros pré-fabricados. Na República Federal da Alemanha, as prensas de cunhagem das moedas de 2 euros são alimentadas em paralelo por carregadores para os anéis e para os núcleos. Só a elevada pressão de cunhagem une o anel e o núcleo durante a cunhagem. Os discos lisos de 2 euros pré-fabricados são utilizados sobretudo na cunhagem de moedas com acabamento proof e, em alguns outros países, também na produção das moedas para circulação.
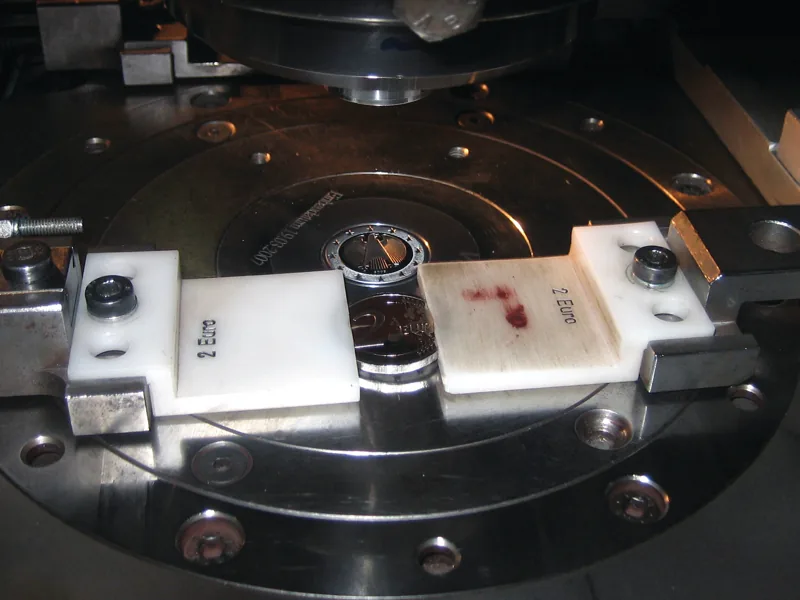
Antes de começar a cunhagem de dezenas de milhares de moedas de 2 euros, os cunhos são mais uma vez limpos e polidos (22). Os discos lisos são então levados até à prensa de cunhagem por transportadores inclinados (23). A uma velocidade vertiginosa e com uma pressão de cunhagem de até 100 t, os dois cunhos imprimem o valor nominal e o motivo no disco liso. A moeda de 2 euros cunhada é depois ejetada (24) e cai no contentor colocado à frente da prensa de cunhagem.
A cunhagem do anverso, do reverso e da serrilha do bordo faz-se sempre num único golpe. Entre o cunho superior e o cunho inferior encontra-se a chamada virola, um anel de aço no qual assentam os discos lisos e cujo diâmetro corresponde ao das moedas a cunhar. Assim se impede que o metal se escape lateralmente sob a elevada pressão de cunhagem.
Em seguida, as moedas cunhadas são submetidas a um controlo de qualidade por amostragem. Um funcionário verifica, com a ajuda de paquímetro e lupa, a qualidade irrepreensível das moedas cunhadas (25).
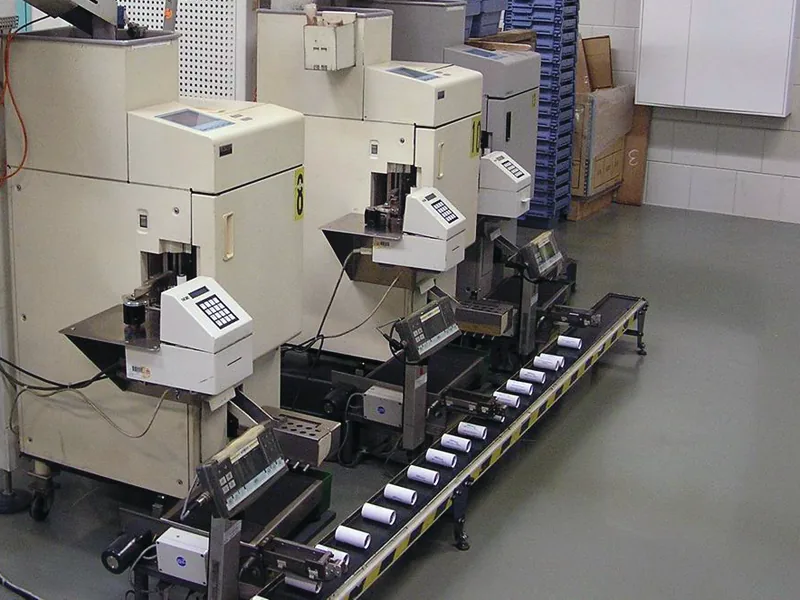
Depois de aprovadas, segue-se o embalamento automático. As moedas de 2 euros são embrulhadas em papel com o valor nominal impresso, em rolos de 25 moedas (26). Antes de, por sua vez, dez destes rolos serem selados em película plástica, passam um a um, a grande velocidade, por uma balança que separa os rolos que não estejam corretamente preenchidos.
As moedas estão agora prontas para seguir para as filiais do Bundesbank, a partir das quais são entregues a muitos bancos mais pequenos, entrando assim em circulação. Com grande probabilidade, algumas destas moedas irão em breve parar ao porta-moedas de mais do que um leitor.