¿Cómo se fabrica realmente una moneda de 2 euros, qué fases de trabajo son necesarias y qué hace falta para producirla? En 2008 acompañamos para ustedes todo el laborioso proceso de producción. Desde nuestra visita, sin embargo, la industria de la acuñación ha cambiado a un ritmo vertiginoso.
A diferencia de entonces, hoy la mayoría de los diseñadores de monedas ya no crean el motivo en papel, sino directamente en el ordenador, con ayuda de software 3D especializado. También las fases siguientes se han visto revolucionadas por la digitalización: donde antes hacían falta días de trabajo artesanal para modelos de yeso, sellados con goma laca y moldes de cera, hoy los relieves suelen crearse directamente como archivo digital.
Incluso el enorme pantógrafo mecánico (la máquina reductora), que entonces palpaba físicamente el modelo durante horas, pertenece hoy casi siempre al pasado. En su lugar, las cecas modernas utilizan escáneres láser 3D de alta precisión y fresadoras CNC controladas por ordenador o láseres de grabado, que graban el motivo directamente en el bloque de acero con precisión micrométrica.
También el laborioso procedimiento mecánico de hundido para reproducir los cuños se sustituye cada vez más por eficientes láseres de acuñación de alto rendimiento. Incluso el control de calidad final ha recibido una actualización digital: mientras que entonces predominaban los controles por muestreo con lupa y calibre, hoy sistemas ópticos de cámaras de alta velocidad escanean las monedas de forma totalmente automática, en una fracción de segundo y en pleno proceso de producción.
Acompáñennos ahora en un viaje de vuelta al año 2008 y descubran cuánta auténtica artesanía se escondía entonces – y, en sus rasgos esenciales, se sigue escondiendo hoy – en cada una de las monedas.
Del primer boceto a la fabricación de la herramienta de acuñación
Antes de que una moneda de 2 euros tintinee en nuestro monedero, ya ha pasado por un laborioso proceso de diseño y producción. Desde los primeros bocetos del artista y la elaboración de un modelo de yeso, pasando por la fabricación de la herramienta de acuñación y del material para los cospeles, hasta la acuñación de la moneda, transcurren numerosas horas de trabajo. Solo entonces la moneda terminada llega por fin a la circulación.
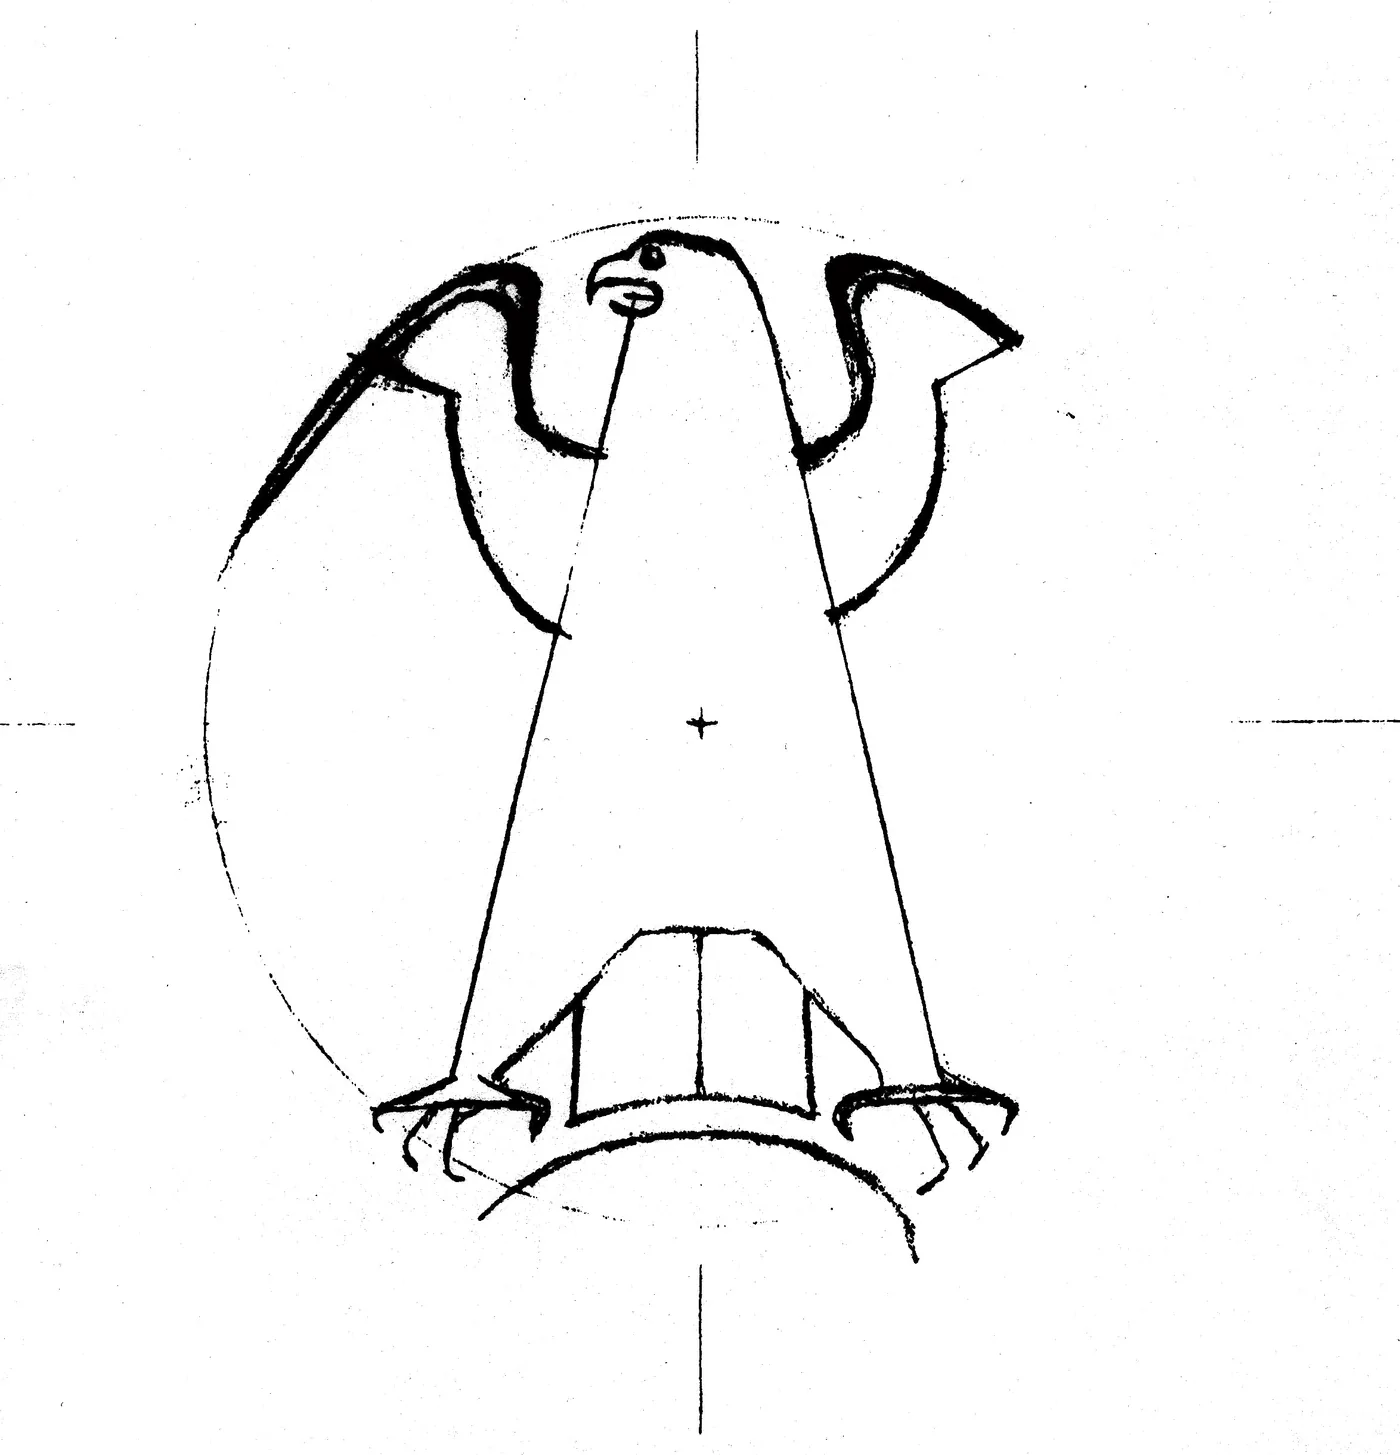
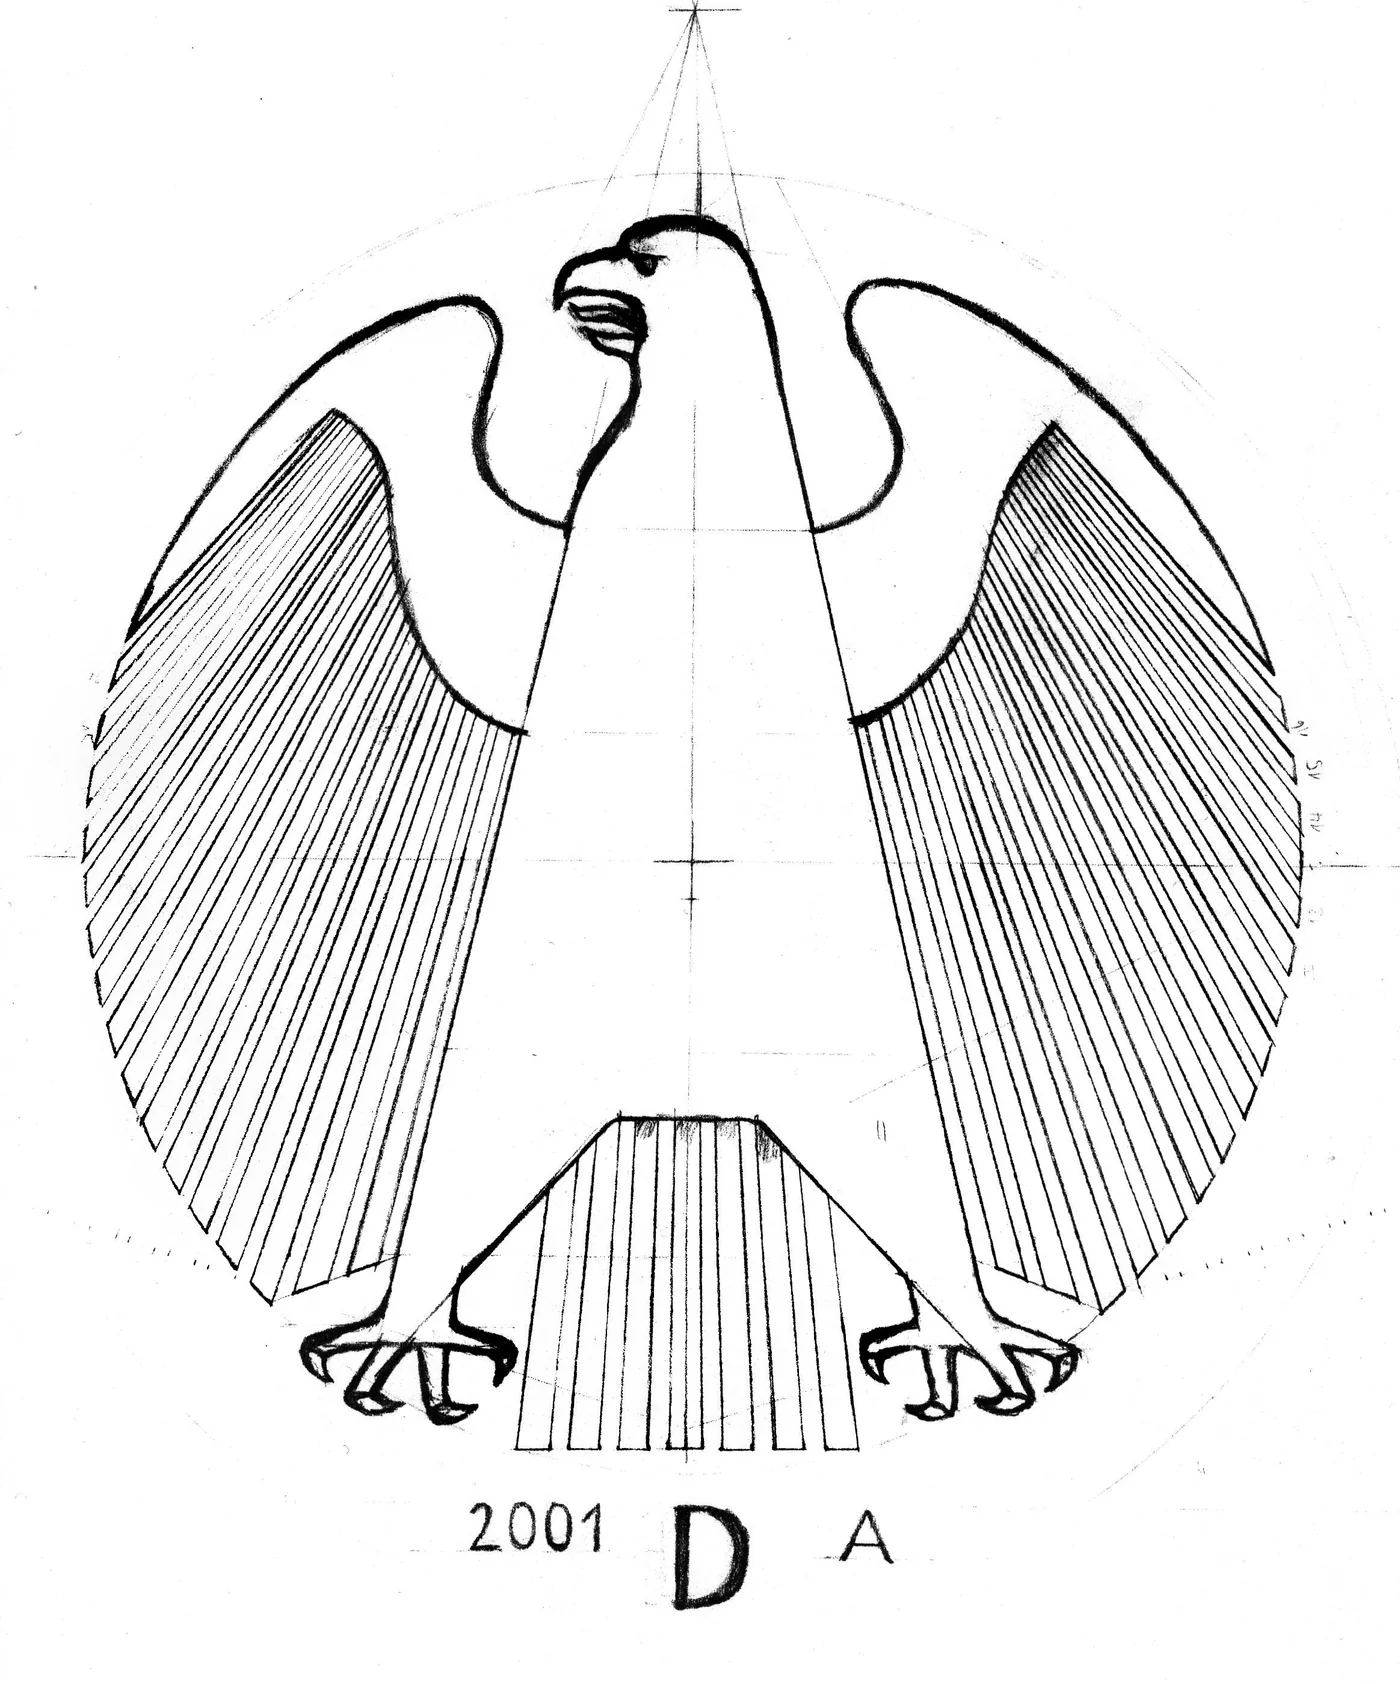
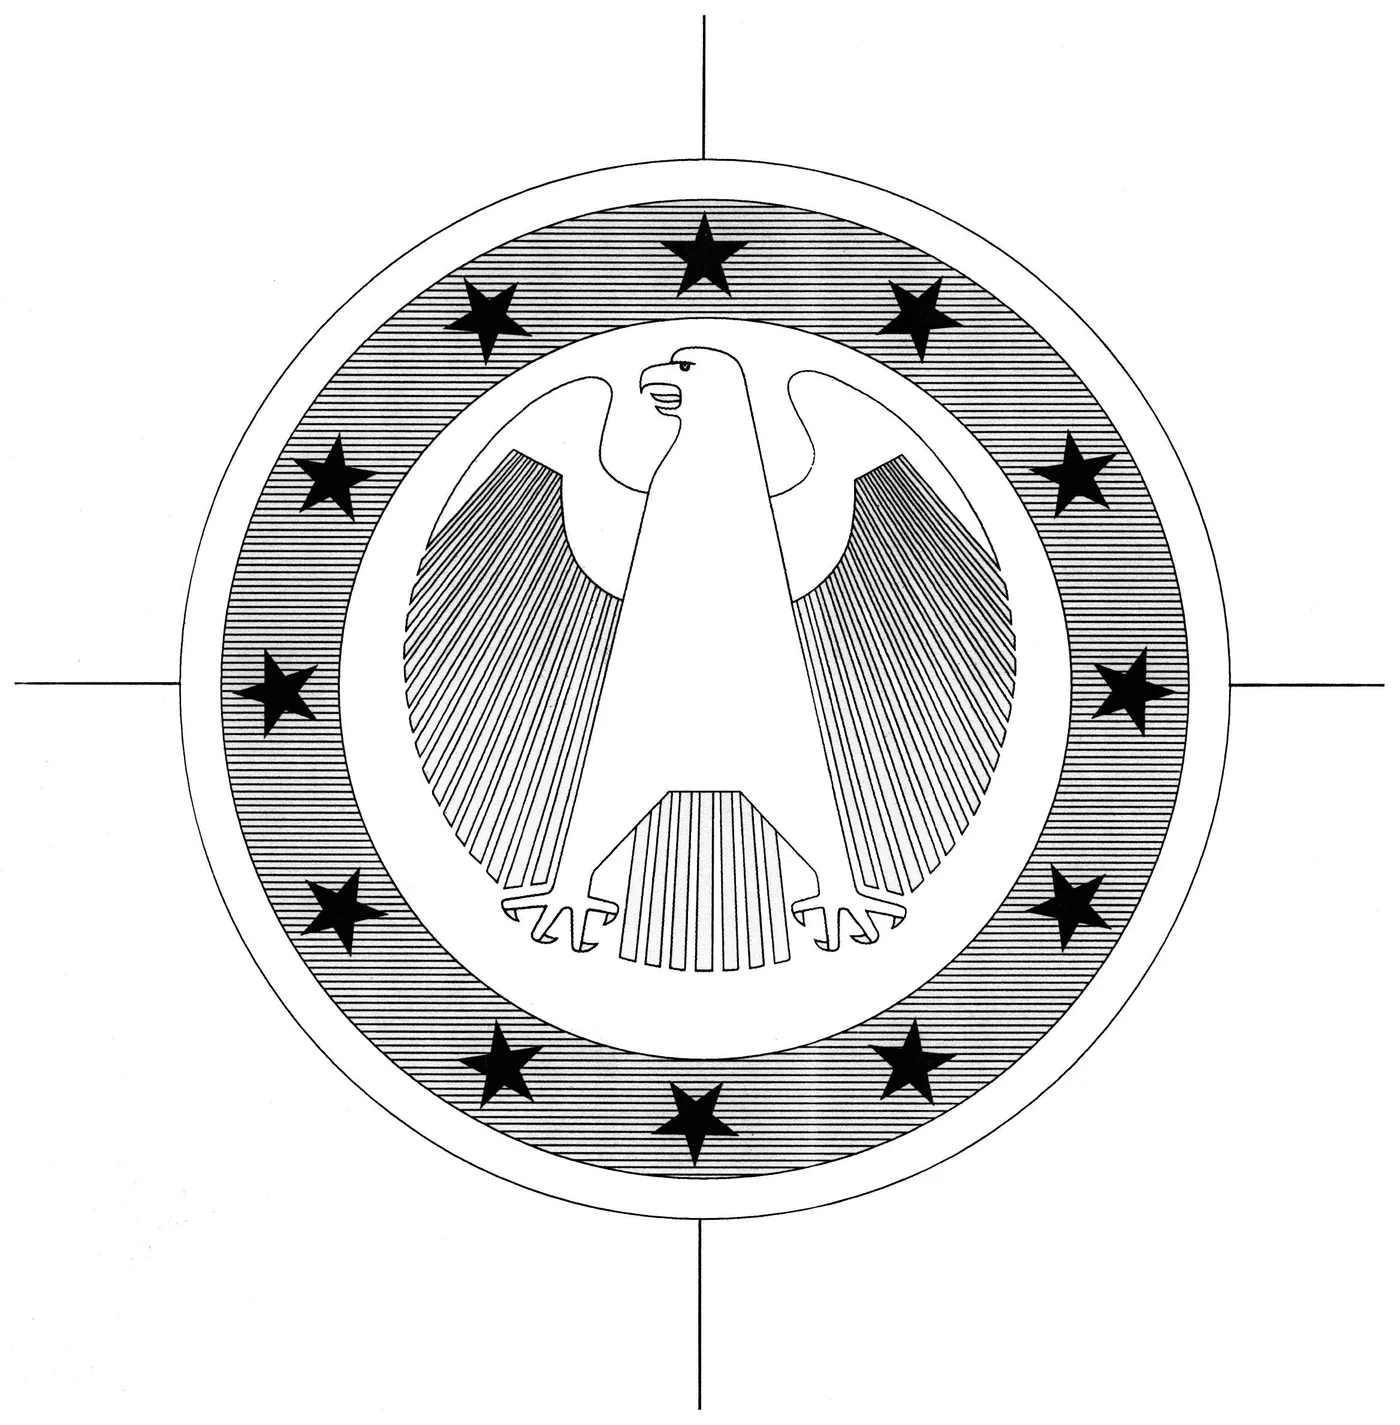
La base de toda moneda la crea el artista, que, tras los primeros esbozos de ideas sobre un tema determinado, plasma a mano en papel diversos bocetos, en forma de dibujos a lápiz, con un tamaño de unos 15 cm (1)/(2).
En cuanto se ha elegido un boceto, este se escanea y, en el ordenador, se dispone en círculo junto con las doce estrellas europeas, la marca de ceca y el año de acuñación (3).
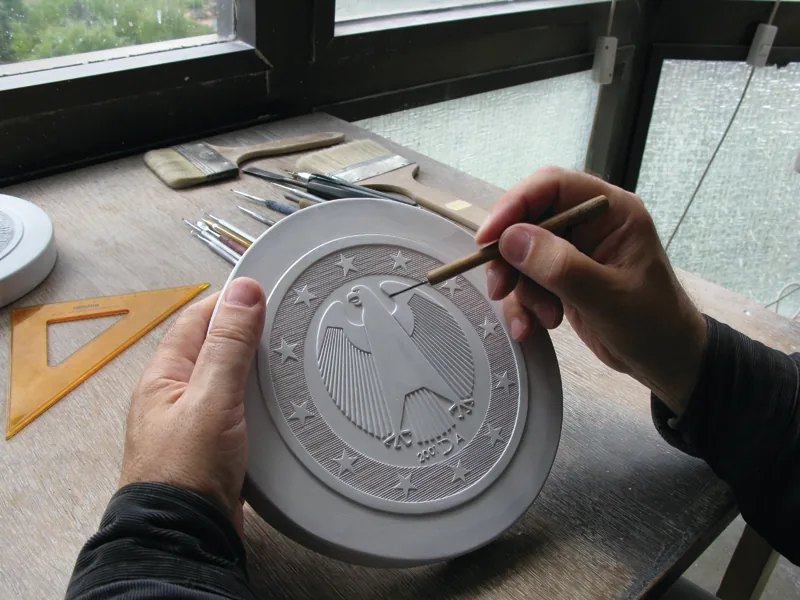
A partir de su boceto, el artista elabora después un modelo de yeso ampliado con respecto a la futura moneda. Para ello, el dibujo definitivo se transfiere al yeso en imagen especular con ayuda de un disolvente. En fases de trabajo posteriores, el artista talla el motivo en el yeso en negativo y en imagen especular, y lo sella con goma laca. A continuación, el modelo se aísla con cera líquida. Solo entonces se puede colocar un cerco de contención alrededor del modelo de yeso y verter yeso líquido sobre el negativo. En el primer positivo así obtenido se trabajan ahora a mano, paso a paso, todos los detalles (4).
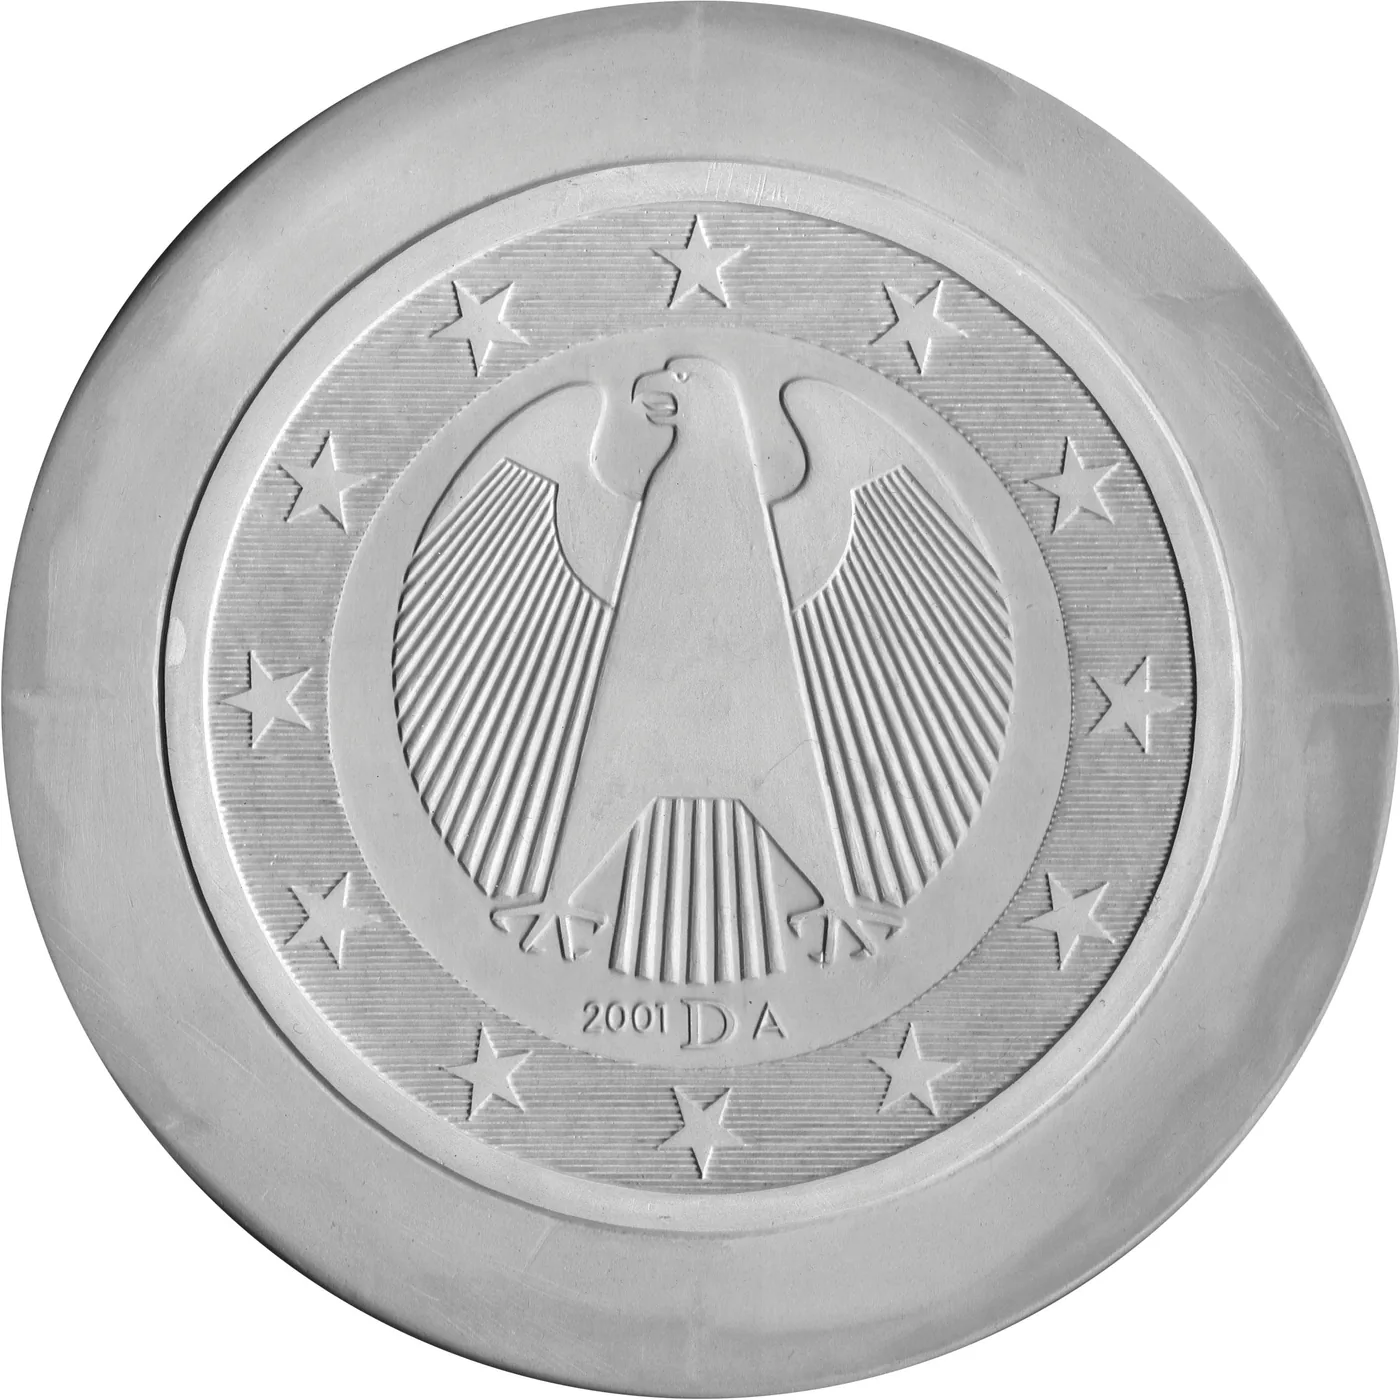
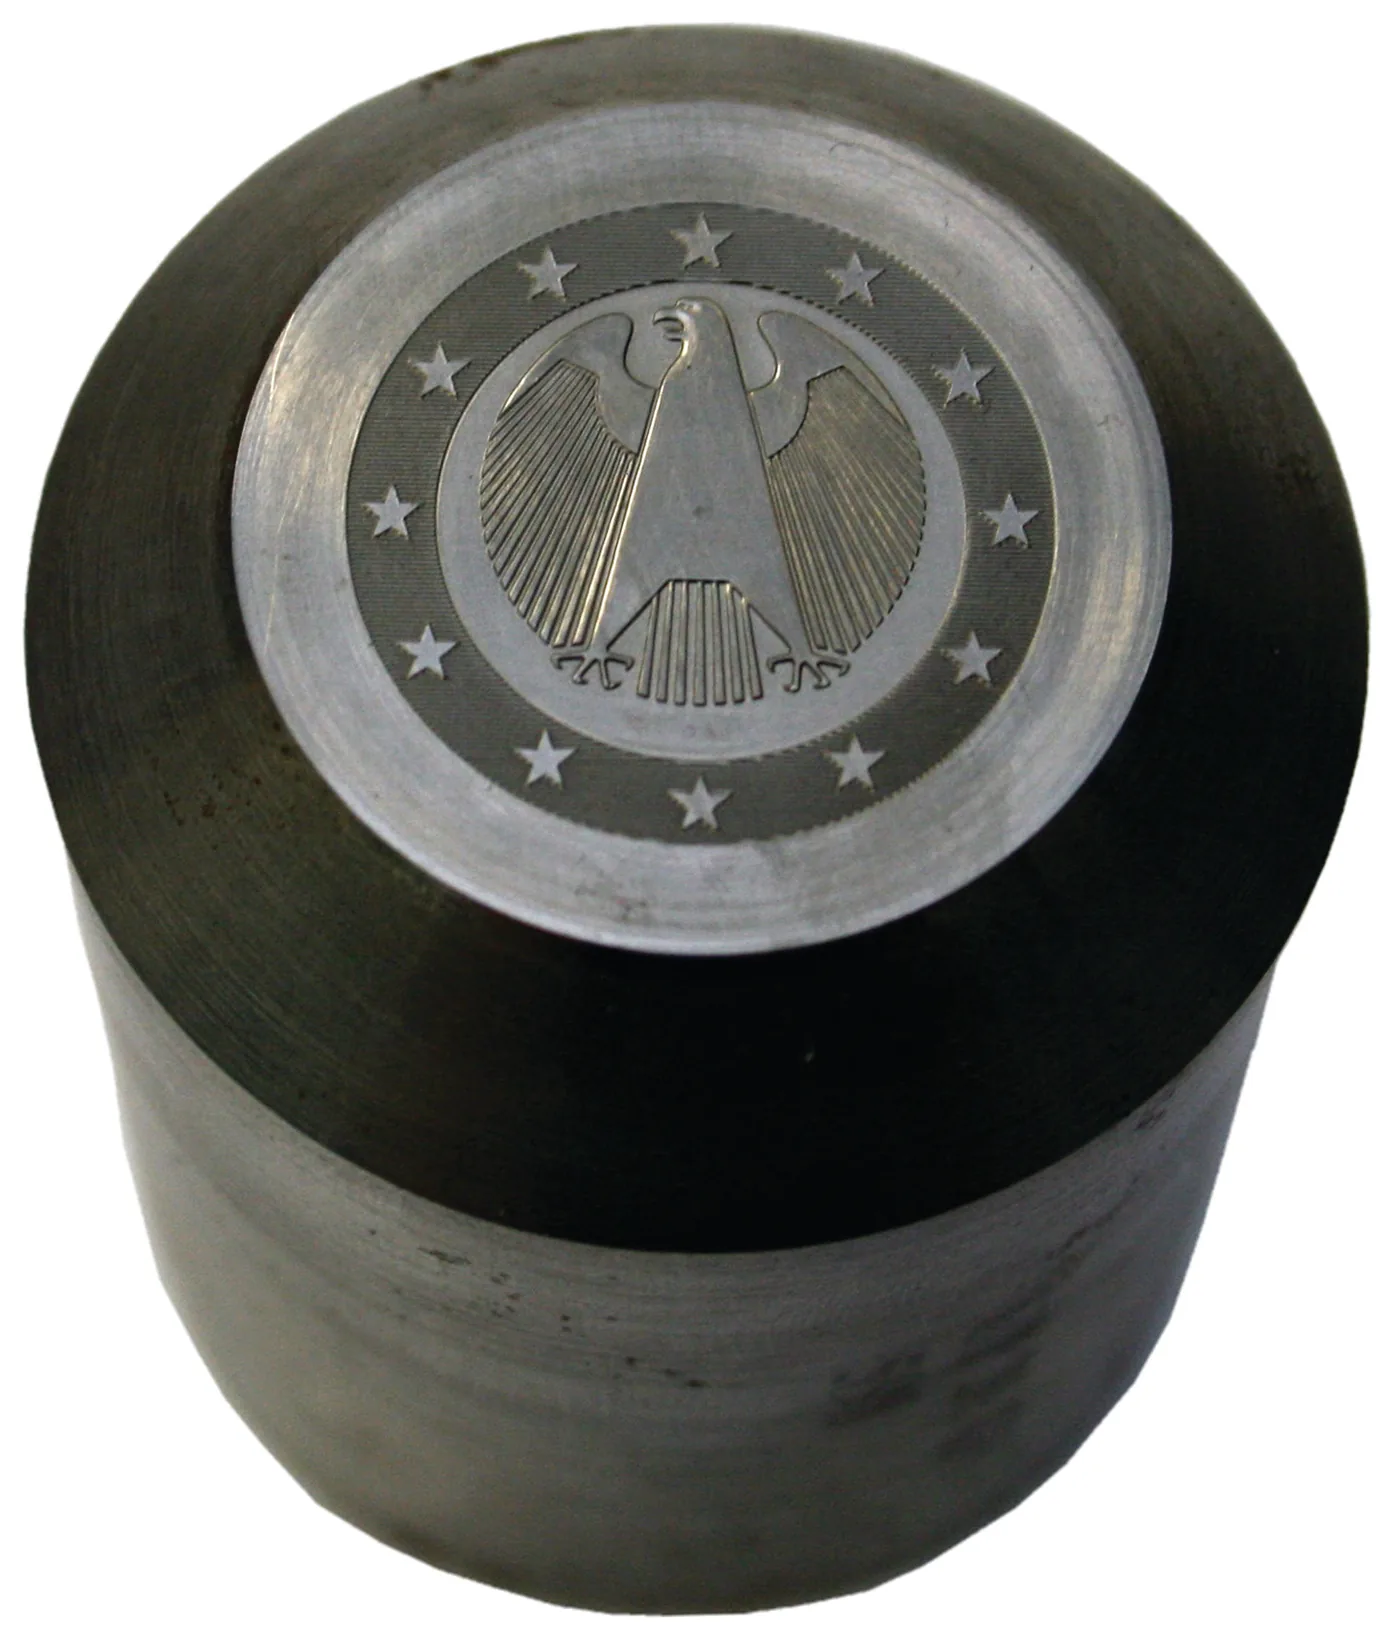
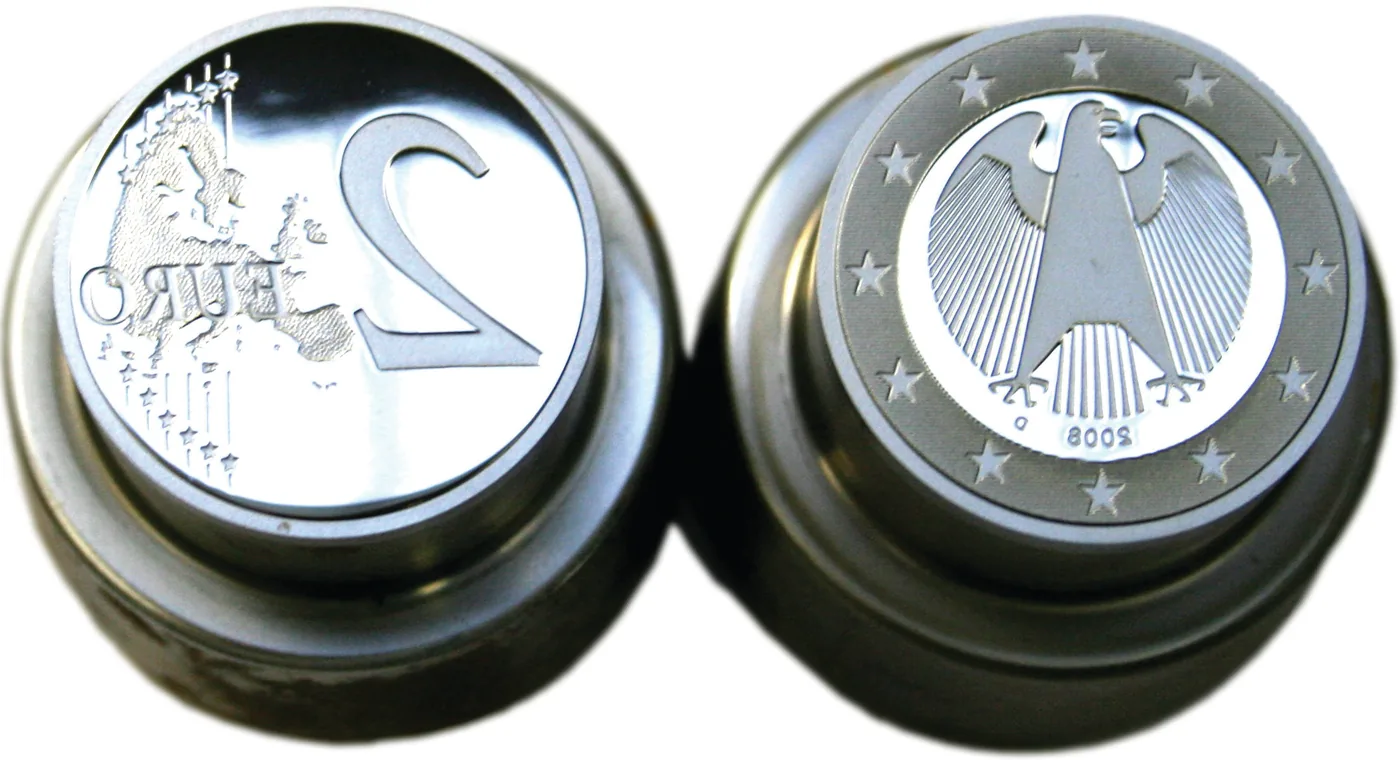
A partir de este modelo de yeso ampliado (5), modelado hasta el más mínimo detalle, se obtiene mediante un vaciado intermedio un molde positivo de resina sintética. Sujeto en una máquina reductora (pantógrafo), un palpador recorre el modelo en tres dimensiones, mientras una fresa transfiere el relieve a un bloque de acero en el tamaño original deseado. El punzón original (6) así obtenido es repasado después por el grabador con la máxima precisión en sus contornos y detalles plásticos y, a continuación, templado. Mediante varios procesos de hundido se fabrican finalmente, a partir del punzón original, los cuños propiamente dichos, en negativo. Tras el hundido, estos se tornean hasta darles la forma correcta, se templan y, para prolongar su vida útil, se someten a un cromado duro. Con la herramienta de acuñación terminada (7) se pueden acuñar ahora cientos de miles de monedas nuevas.
La fabricación del material para los cospeles
Para poder acuñar monedas de 2 euros con la herramienta de acuñación, primero hay que producir el material para los cospeles de 2 euros con la aleación prescrita y con unas propiedades físicas y técnicas fijadas con exactitud. Para ello, en una fundición se elabora en primer lugar el metal monetario para los futuros cospeles. Para las monedas de 2 euros se utiliza la aleación de cobre y níquel Cu 750 / Ni 250, una aleación de eficacia probada que, por sus marcadas propiedades físicas, resulta muy segura frente a la falsificación.
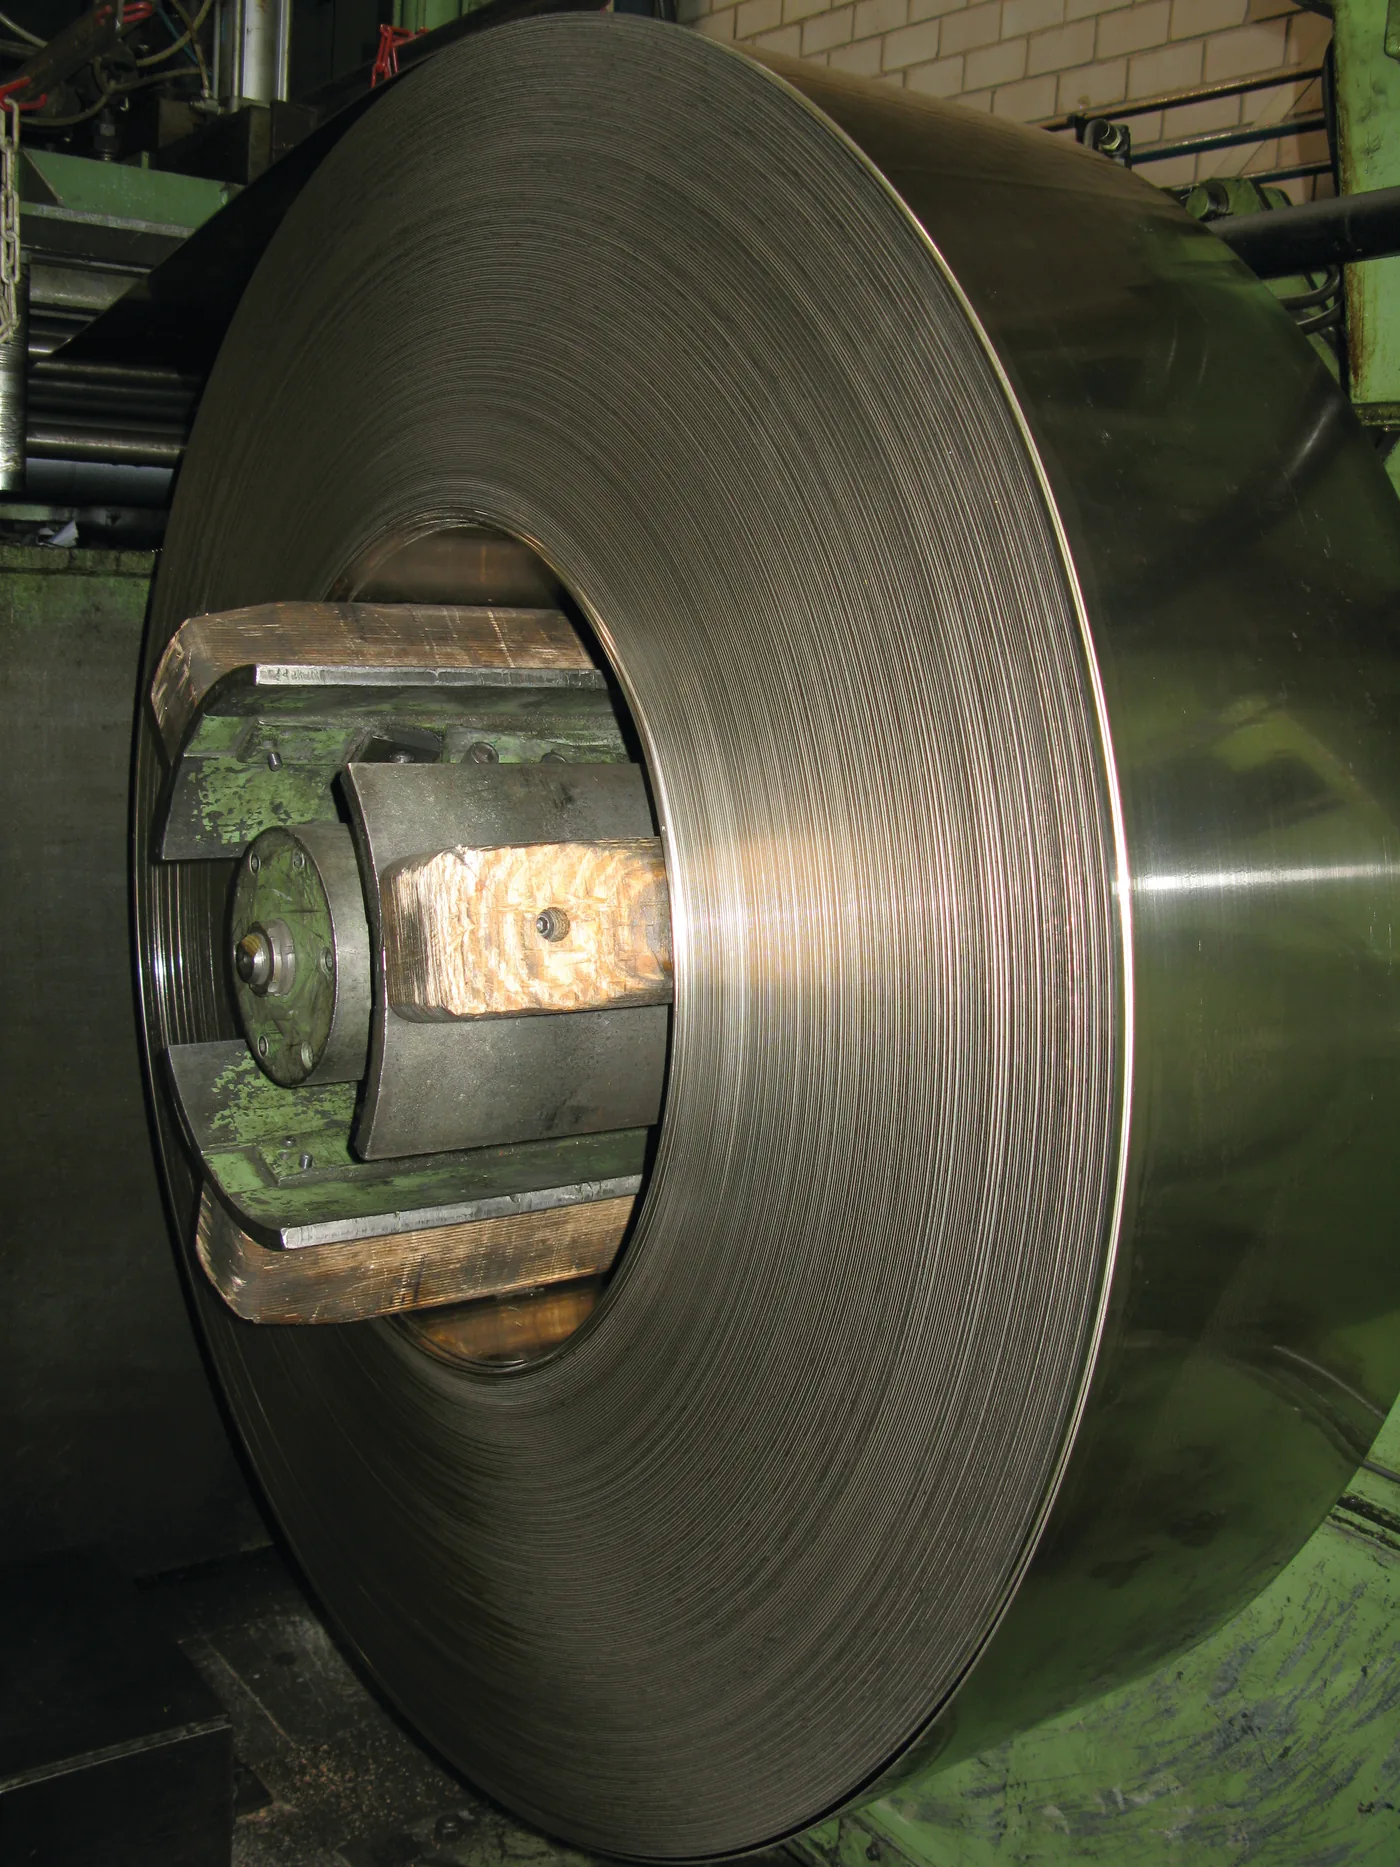
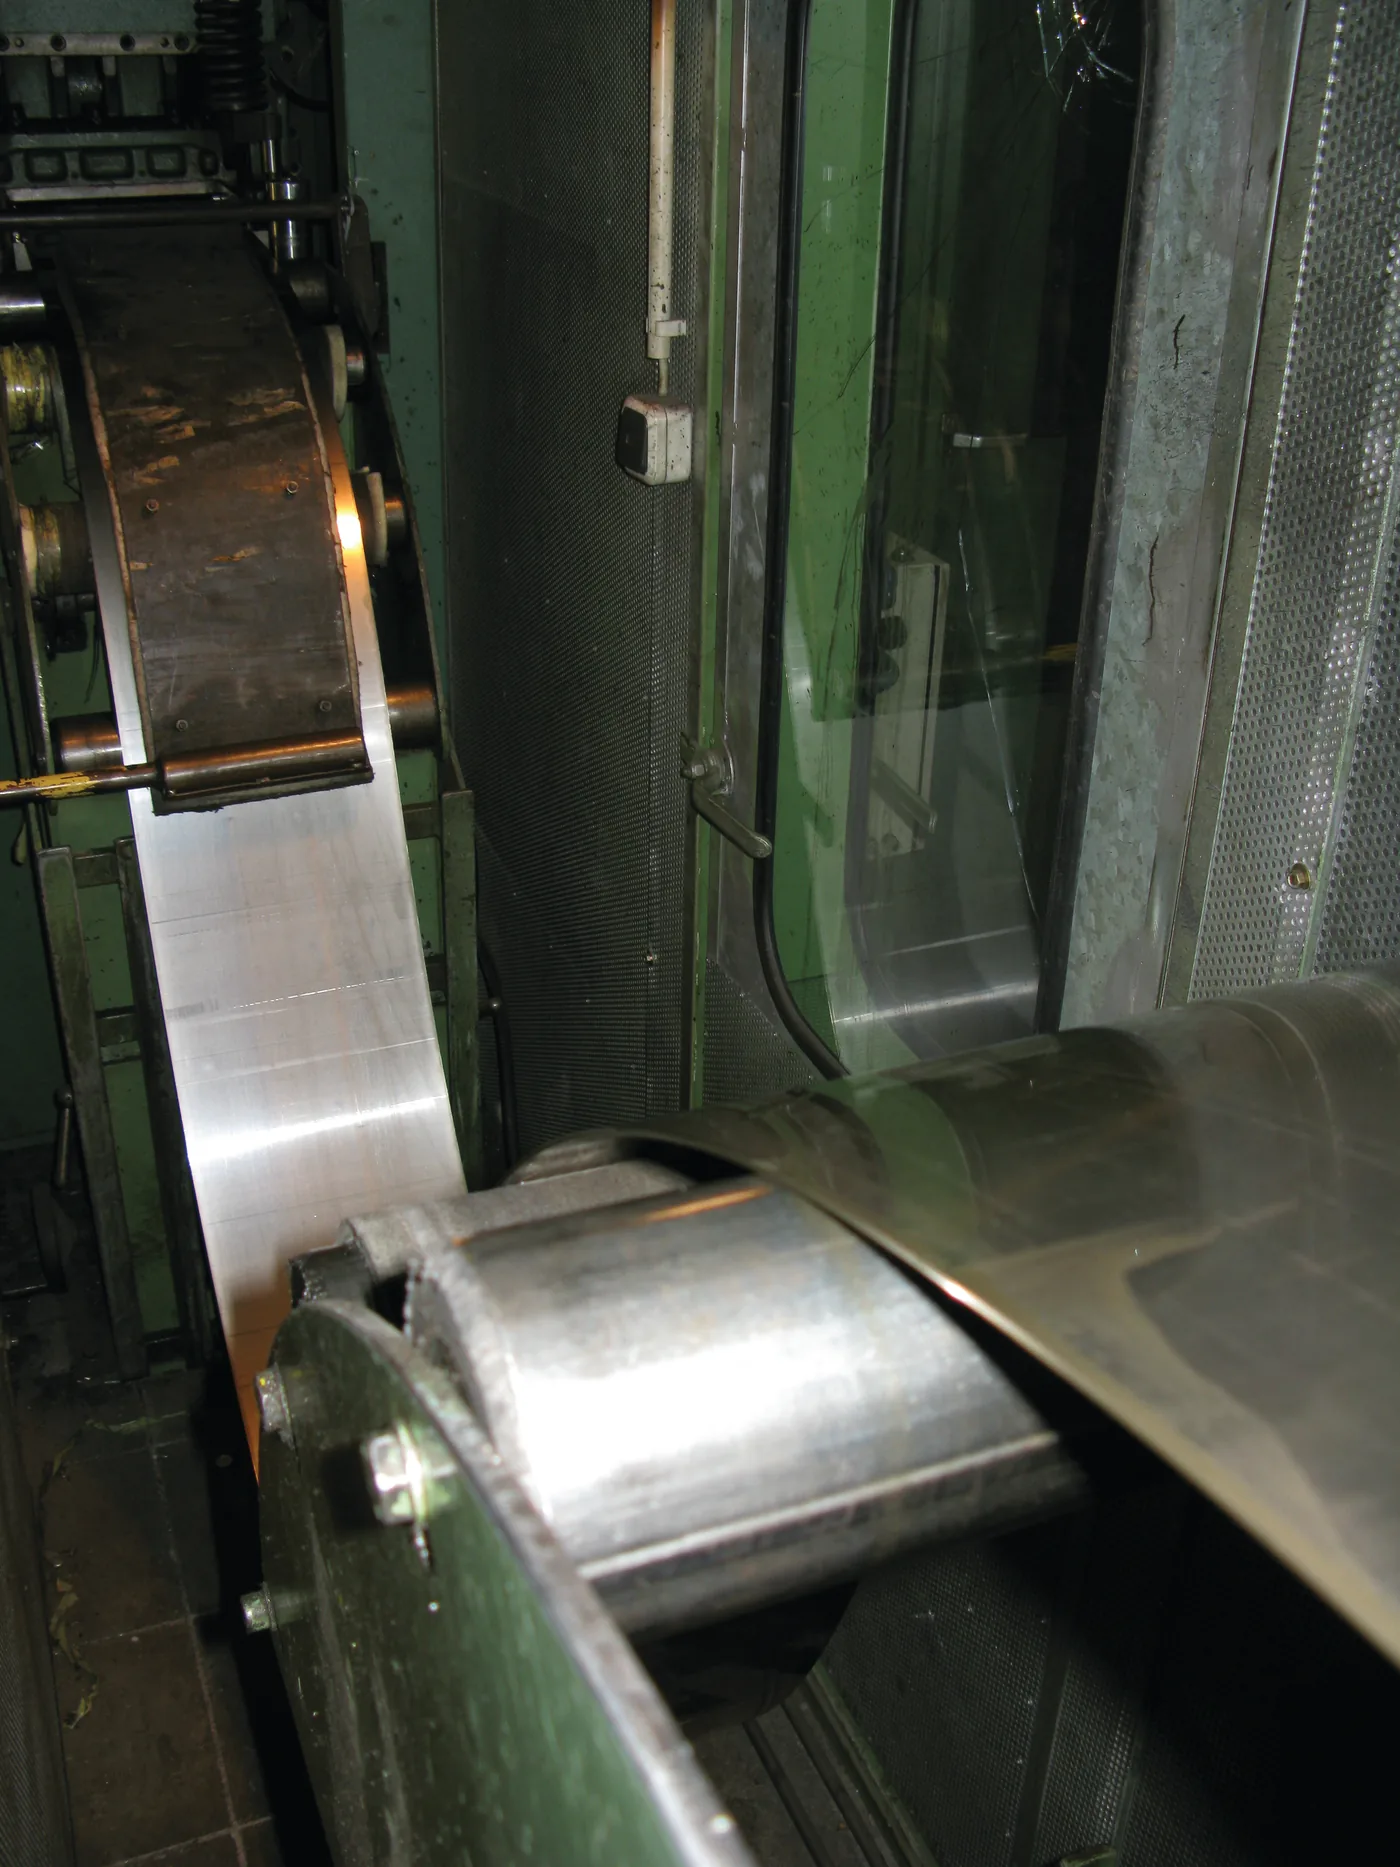
En la fabricación del material para los cospeles se cuelan primero, mediante colada continua, los denominados “desbastes planos”, bloques de metal de 6 a 7 m de longitud y hasta 10 t de peso. A continuación, en el tren de laminación, estos se laminan en varias fases hasta el grosor deseado de unos 2 mm. Los finos flejes de metal así obtenidos se cortan al ancho de troquelado y se enrollan formando grandes rollos, las denominadas “bobinas de acero” (8).
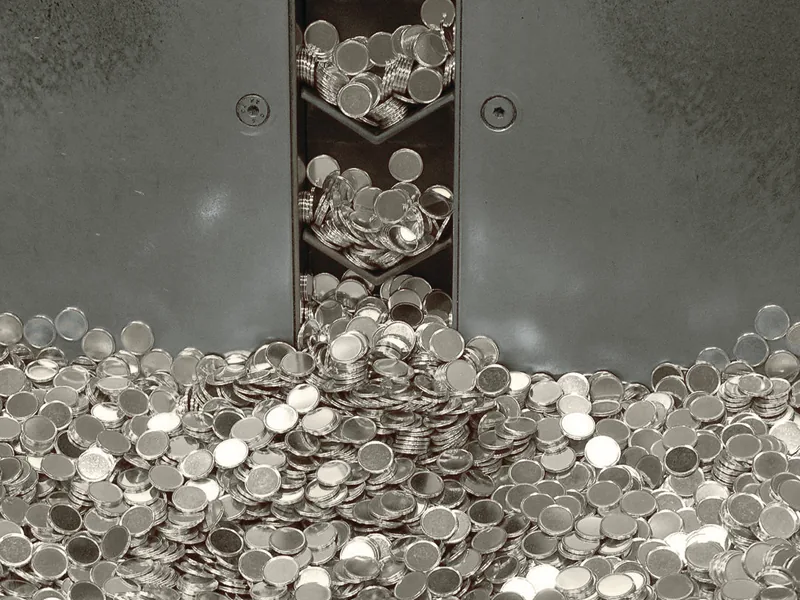
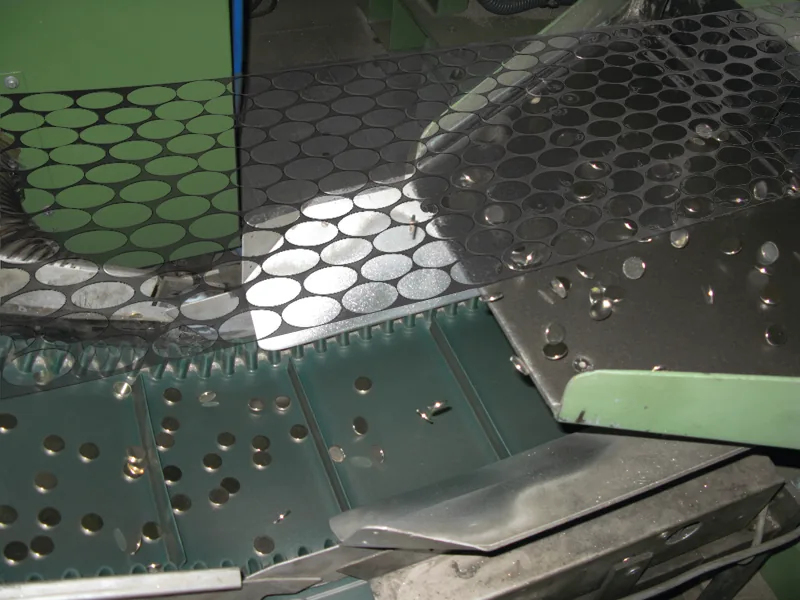
Después, la troqueladora recorta (10) los cospeles de los flejes de metal (9) a una velocidad de hasta 6.000 piezas por minuto, y de inmediato se comprueban sus propiedades técnicas, como el peso y el grosor. Los recortes del troquelado se funden de nuevo y se reincorporan al proceso de producción.
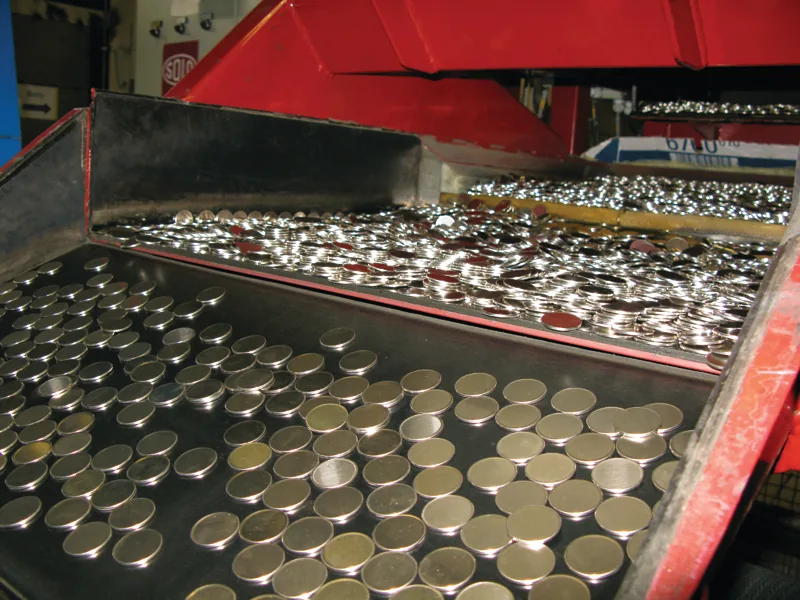
Ahora hay que dotar todavía a los cospeles de un canto. Para ello, impulsados por un plato giratorio, pasan en la acordonadora por la herramienta de acordonado. En este proceso se recalca el canto del cospel. A continuación, los cospeles atraviesan un horno de cinta a una temperatura de 600 a 1.000 grados (11). Así el material del cospel se vuelve más blando y, en la posterior acuñación de las monedas, se evita un desgaste rápido de la herramienta de acuñación.
Antes de su entrega a las distintas cecas, los cospeles terminados se lavan, se secan y se someten a un control final.
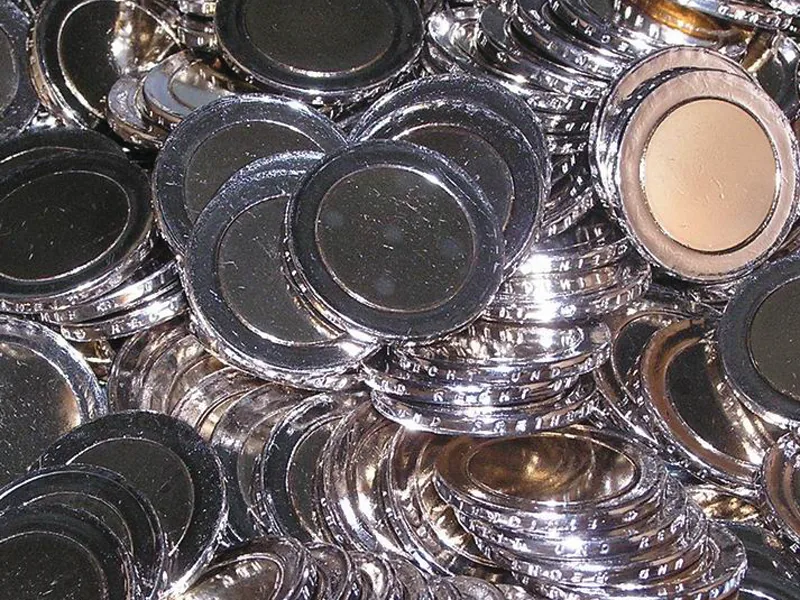
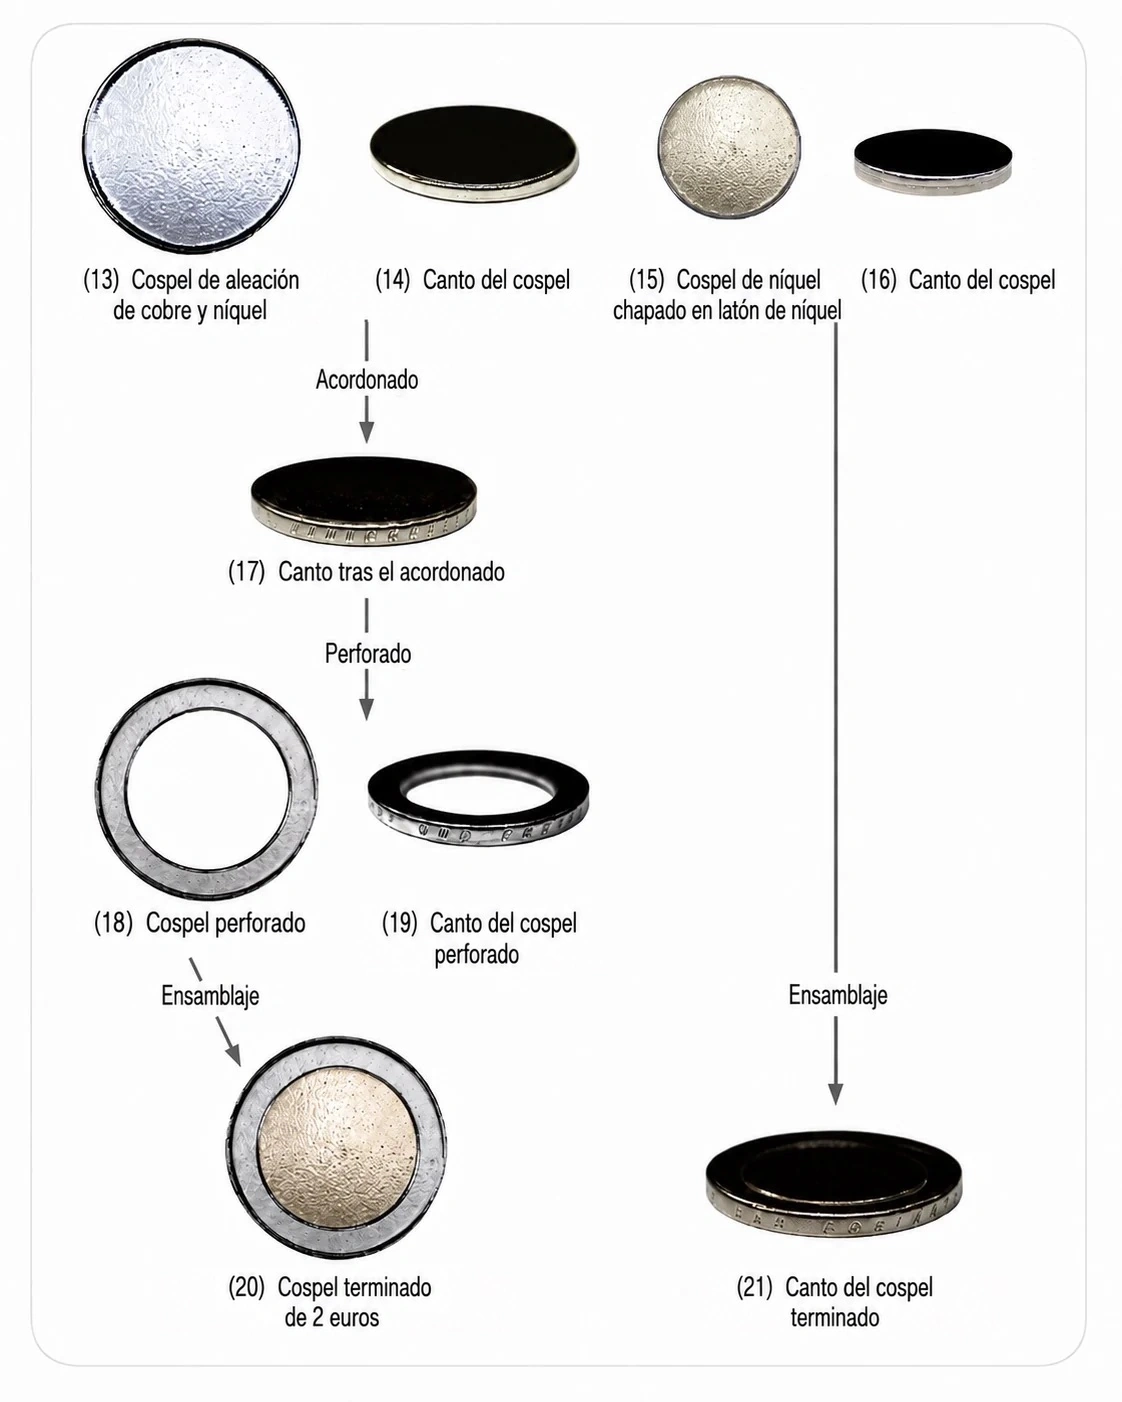
Dado que la pieza de 2 euros es una moneda bimetálica, primero hay que fabricar dos partes de cospel distintas: un cospel de aleación de cobre y níquel y otro cospel del material de tres capas latón de níquel-níquel-latón de níquel para el futuro núcleo de la moneda de 2 euros.
Solo en una fase de trabajo posterior, ya en la ceca, el cospel de cuproníquel recibe la inscripción en el canto y, a continuación, se perfora. Ahora puede realizarse el ensamblaje de las dos partes para formar un cospel de 2 euros terminado (12).
La fabricación de un cospel bimetálico
La acuñación de las monedas de 2 euros
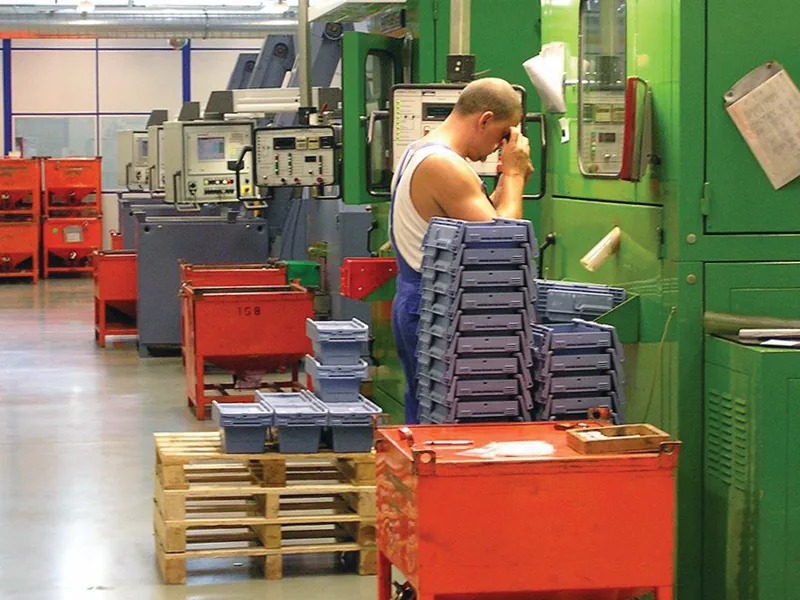
Los cospeles terminados llegan a la esclusa de carga de la ceca en grandes cajas de madera que pesan hasta 600 kg. Tras la descarga, los cospeles se cuentan y se comprueban a máquina. Los cospeles contados y pesados se trasladan después en contenedores a la sala de acuñación, hasta las máquinas de acuñación.
Hoy en día, las monedas de 2 euros se acuñan con modernas prensas de acuñación bimetálica que alcanzan rendimientos de hasta 850 monedas por minuto. No en todos los países de la unión monetaria se utilizan para la acuñación cospeles de 2 euros ya ensamblados. En la República Federal de Alemania, las máquinas de acuñación para las monedas de 2 euros se alimentan en paralelo mediante cargadores de anillos y de núcleos. Solo la elevada presión de acuñación une el anillo y el núcleo durante el proceso de acuñación. Los cospeles de 2 euros ya ensamblados se utilizan sobre todo para la acuñación de monedas en calidad proof y, en algunos otros países, también para la producción de las monedas destinadas a la circulación.
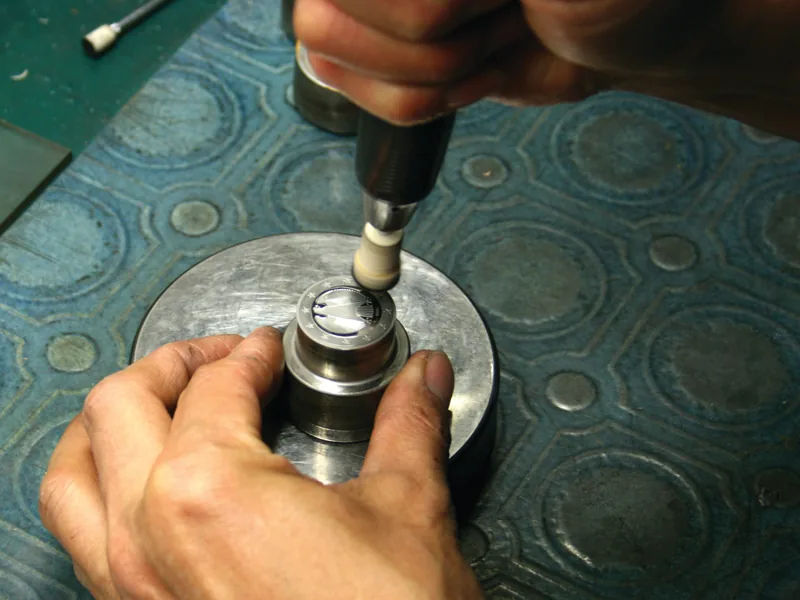
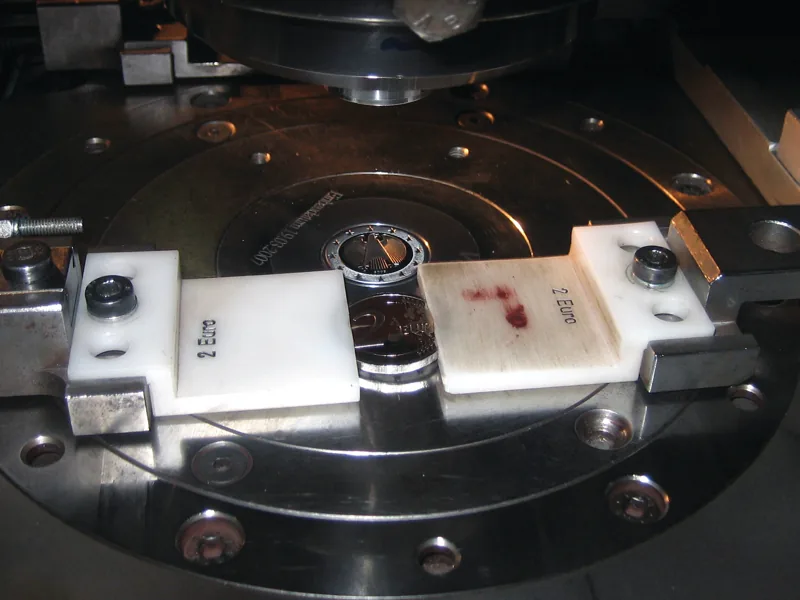
Antes de que pueda comenzar la acuñación de decenas de miles de monedas de 2 euros, los cuños se limpian y se pulen una vez más (22). A continuación, los cospeles llegan a la máquina de acuñación mediante cintas transportadoras inclinadas (23). A una velocidad vertiginosa y con una presión de acuñación de hasta 100 t, los dos cuños imprimen el valor nominal y el motivo en el cospel. La moneda de 2 euros ya acuñada se expulsa después (24) y cae en el contenedor situado delante de la máquina de acuñación.
El anverso, el reverso y el estriado del canto se acuñan siempre de un solo golpe. Entre el cuño superior y el inferior se encuentra la denominada virola, un anillo de acero en el que se colocan los cospeles y cuyo diámetro corresponde al de las monedas que se van a acuñar. Así se impide que el metal se desplace hacia los lados por la elevada presión de acuñación.
A continuación, las monedas acuñadas se someten a un control de calidad por muestreo. Un empleado comprueba con calibre y lupa que las monedas acuñadas estén en perfecto estado (25).
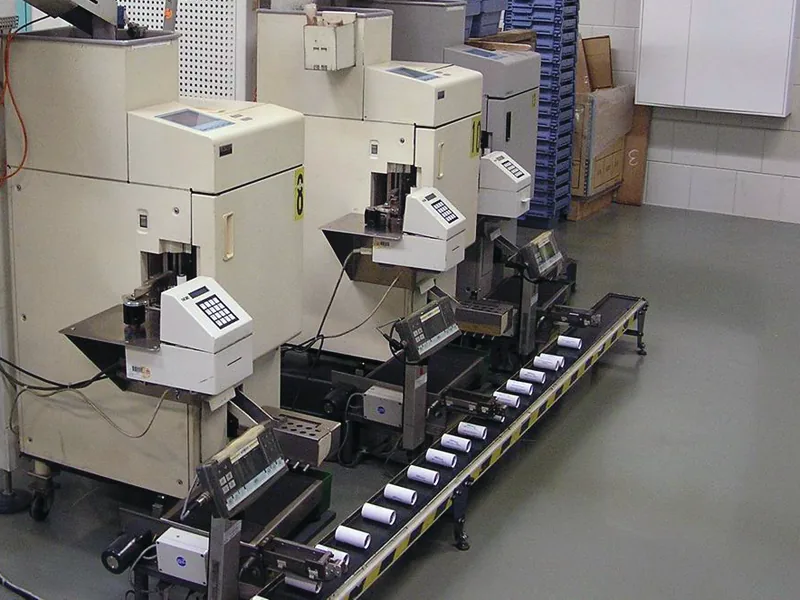
Tras su aprobación, sigue el embalaje automático. Las monedas de 2 euros se envuelven en grupos de 25 en papel con el valor nominal impreso (26). Antes de que diez de estos cartuchos se sellen a su vez en film plástico, pasan rápidamente uno a uno por una báscula que descarta los cartuchos mal llenados.
Las monedas ya están listas para su viaje a las sucursales del Bundesbank, desde donde se distribuyen a numerosos bancos más pequeños y llegan así a la circulación. Es muy probable que algunas de estas monedas acaben pronto en el monedero de más de uno.